Il corpo valvola svolge due funzioni contemporaneamente: funge da elemento di contenimento della pressione e da struttura portante del sistema di tenuta. L’otturatore o il disco che interrompe il flusso scorre su superfici lavorate all’interno della cavità del corpo, la sede che garantisce la tenuta è sostenuta da una cavità o da un anello lavorato, mentre lo stelo, il cappello e i raccordi a flangia fanno tutti riferimento a superfici ricavate da un pezzo fuso che arriva dalla fonderia con una patina e pochi millimetri di materiale in eccesso. Nei settori dell’approvvigionamento idrico, della protezione antincendio, della climatizzazione (HVAC) e delle tubazioni industriali in generale, queste parti vengono prodotte in volumi paragonabili a quelli dei componenti automobilistici: le linee di produzione di raccordi producono milioni di pezzi all’anno, tra valvole e raccordi, che dominano il mercato globale dei componenti per tubazioni.
Quella combinazione — caratteristiche interne ripetitive, fusioni near-net, lotti di dimensioni estreme — è esattamente il profilo in cui la brocciatura si guadagna un posto nel piano di lavorazione. Una singola passata può generare il fondo di una sede, una coppia di scanalature di guida o una cavità interna per il premistoppa, con la forma completa ricavata nell’utensile, in modo identico su ogni pezzo della serie. Allo stesso tempo, la produzione di valvole presenta un limite ben definito che qualsiasi progettista di processi conosce già: l’interfaccia di tenuta finale nella maggior parte dei progetti viene rifinita mediante tornitura, rettifica o lappatura, non mediante brocciatura. Il presente articolo tiene conto di tale limite. Esso illustra quali caratteristiche su un corpo valvola o su un raccordo tubolare siano realisticamente candidate alla brocciatura, quali appartengano ad altri processi e come le caratteristiche brocciate vengano prodotte in modo affidabile in materiali fusi a volumi da linea di montaggio.
Iniziamo con le famiglie di pezzi e le relative mappe delle caratteristiche, per poi passare all’analisi delle scanalature di tenuta e delle tasche a cuneo, alla strategia di taglio della pelle di fusione, al fissaggio di corpi irregolari e all’analisi dei costi per lotto rispetto alla fresatura. Il formato seguito è lo stesso dei nostri articoli sui casi di lavoro, ovvero brocciatura della pinza del freno e brocciatura del blocco cilindri — gli altri casi relativi alle famiglie di attori presenti su questo sito.
Il corpo valvola come problema di lavorazione
Valvole a saracinesca, a globo e a farfalla: una mappa delle caratteristiche
Ai fini della pianificazione del processo, le tre famiglie principali si suddividono in un breve elenco di gruppi di caratteristiche:
- Corpi delle valvole a saracinesca. Un foro di passaggio alle estremità, una sede interna a cuneo che accoglie lo stelo, due superfici di tenuta dove lo stelo garantisce la tenuta, guide o nervature di supporto lungo la sede che ne controllano la corsa, un foro per lo stelo con premistoppa nella parte superiore e raccordi terminali flangiati, filettati o scanalati.
- Corpi delle valvole a globo. Un percorso di flusso con una curva stretta, una sede di alloggiamento in corrispondenza della gola che accoglie l'anello di tenuta o la guarnizione, un disco guidato da uno stelo e una boccola, una flangia del cappello e le stesse famiglie di raccordi terminali.
- Corpi delle valvole a farfalla. Un foro passante corto con una scanalatura centrale per la sede o un fermo per la camicia, due fori trasversali nell’albero e elementi alle estremità dell’albero per l’interfaccia di azionamento.
- Raccordi per tubi. Gomiti, raccordi a T e giunti in ghisa malleabile e bronzo, con superfici interne flangiate, incavi a manicotto o a spina e — nei sistemi di giunti scanalati — geometria definita delle scanalature interne ed esterne.
La realtà del volume
La maggior parte di questi componenti è costituita da fusioni in ghisa grigia o duttile, ghisa malleabile, bronzo, ottone e acciaio fuso, che arrivano in forma quasi definitiva con un margine di lavorazione concentrato sulle caratteristiche funzionali. La cultura produttiva rispecchia l'economia del settore dei raccordi: lunghe serie di una gamma limitata di codici, attrezzature dedicate, tempi di ciclo misurati in secondi per pezzo e costo unitario difeso con determinazione. Le valvole e i raccordi per acqua e antincendio di piccolo diametro rappresentano i volumi più elevati; i corpi più grandi in acciaio fuso a saracinesca e a globo per il settore petrolifero e del gas vengono prodotti in lotti più piccoli con pareti più spesse. Entrambe le estremità di questo spettro presentano caratteristiche che si ripetono in modo identico su ogni pezzo fuso — ed è proprio questo il segnale che la brocciatura cerca.
Cosa comporta effettivamente la brocciatura sul corpo di una valvola
Le caratteristiche presenti su un corpo valvola o su un raccordo che, in pratica, vengono realizzate mediante brocciatura sono scanalature, cavità e superfici interne con una forma definita — qui indicate come possibili candidati, poiché ogni progetto di valvola distribuisce il lavoro in modo diverso:
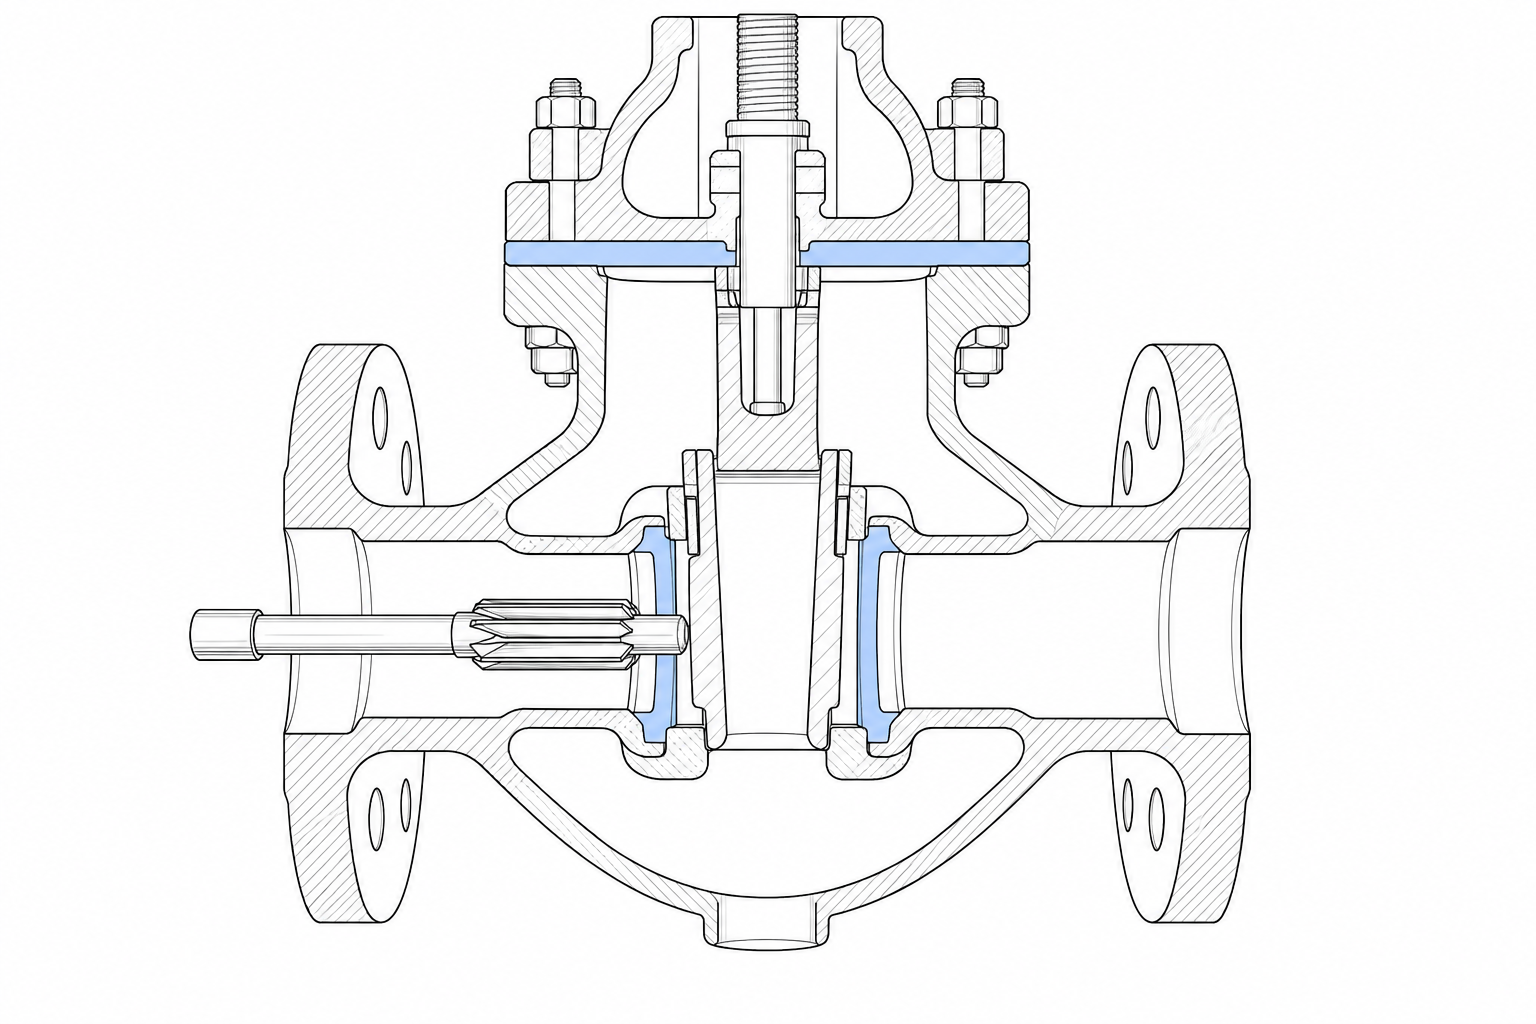
- Caratteristiche della guida tascabile Gate. Le scanalature di guida, le guide e le sedi a tasca sul fondo su cui scorre e si incastra il cancello. Laddove queste siano prismatiche anziché completamente profilate, vengono realizzate in un’unica passata mediante una brocciatrice superficiale o interna, con le relazioni laterali progettate direttamente nell’utensile.
- Tasche per i sedili e scanalature di fissaggio. Il fondo della svasatura e la scanalatura di fissaggio che ospitano un anello di tenuta o una cartuccia di tenuta nei corpi delle valvole a globo e a saracinesca — forme di scanalature di larghezza e profondità definite che si ripetono su ogni pezzo.
- Incavi per premistoppa e per guarnizioni. Scanalature interne nella zona del foro dello stelo — i fermi delle guarnizioni, le sedi degli anelli a lanterna e le scanalature degli O-ring, la cui uniformità della sezione trasversale determina la compressione della tenuta.
- Superfici interne delle flange e arresti. Elementi di spianatura e gradini all’interno dei corpi dei raccordi — fondi delle prese, facce delle flange e fermi di posizionamento — dove è necessario realizzare in serie una superficie definita.
- Lavorazione piana di sedili su pezzi in metalli non ferrosi. Finitura delle superfici piane di appoggio su componenti di valvole e raccordi in lega di rame — un’applicazione produttiva per la quale è stata progettata la nostra brocciatrice per valvole principali, descritta di seguito.
Altrettanto importante è il bordo. L’interfaccia di tenuta finale sulla superficie della sede — lo specchio contro cui preme il gate, il disco o la sfera — viene realizzata mediante tornitura, rettifica o lappatura, poiché i requisiti in questo punto riguardano la finitura superficiale e la geometria a un livello che solo questi processi sono in grado di garantire. Il foro di passaggio appartiene alla foratura o alla tornitura. I fori dello stelo e i relativi accoppiamenti di precisione vengono torniti, forati e alesati. Le scanalature delle sedi delle valvole a farfalla sono profili circolari torniti in un’unica operazione insieme al foro. I raccordi filettati vengono tagliati o rullati, mai brocciati. Un ingegnere addetto all’approvvigionamento che legga un ambito di “brocciatura delle valvole” dovrebbe interpretarlo come scanalature, cavità ed elementi interni o piatti ben definiti sul corpo — mai come proposta per affrontare la questione dell’interfaccia di sigillatura in sé. Questa suddivisione dei compiti è il primo punto di ogni conversazione preliminare che conduciamo.
Scanalature di tenuta e sedi per cunei: perché la uniformità della forma è importante
Una tenuta morbida — un O-ring, un set di guarnizioni compresse, una cartuccia con sede in elastomero — funziona per compressione. Assicura la tenuta perché la scanalatura che la ospita ha una profondità e una larghezza definite, quindi l’anello viene compresso in misura controllata su tutta la sua sezione, in ogni punto della circonferenza e in ogni sua parte. Una profondità della scanalatura non uniforme in un ciclo di produzione comporta una compressione altrettanto irregolare: le scanalature profonde presentano perdite a bassa pressione, mentre quelle poco profonde subiscono una compressione eccessiva, subiscono una deformazione permanente e si guastano prematuramente. La stessa logica regola gli elementi di guida nella sede dello stantuffo: guide tagliate in modo non uniforme rispetto al riferimento della sede causano un incastro irregolare dello stantuffo, e un incastro irregolare comporta una tenuta irregolare.
Questo è esattamente ciò che la brocciatura è progettata per garantire. Ogni dimensione rilevante — larghezza della scanalatura, angoli di fianco, raggi d’angolo, gradini di profondità, rapporto tra due scanalature di guida tagliate nella stessa passata — viene lavorata nell’utensile una sola volta, e ogni pezzo riceve quella stessa forma dagli stessi denti di finitura. La variazione da pezzo a pezzo riflette l’usura lenta e prevedibile dell’utensile, anziché accumulare le differenze da configurazione a configurazione tipiche del taglio a più passaggi. Una scanalatura di ritegno brocciata per un anello di sede presenta le stesse dimensioni sia sul pezzo numero uno che sul pezzo numero diecimila.
Il complemento ideale a questa forza: la brocciatura genera la forma e, laddove il progetto richieda una finitura di tenuta lappata o rettificata, tali operazioni rimangono nella catena di lavorazione — la brocciatura può utilizzare denti di semifinitura che lasciano un margine controllato e uniforme per queste operazioni. I due processi sono alleati sequenziali, non concorrenti. Un’operazione di tornitura o rettifica che riceve una scanalatura brocciata con un margine di asportazione costante su ogni pezzo procede in modo molto più stabile rispetto a una che deve fare i conti con variazioni da pezzo a pezzo.
Brociatura dei pezzi fusi: pelle, taglio interrotto e passo dei denti
I corpi valvola e i raccordi sono pezzi fusi, e la fusione modifica il problema di taglio in tre modi specifici — gli stessi tre trattati per le famiglie di pezzi fusi affini nel nostro quali materiali possono essere sottoposti a brocciatura il riferimento e l'alloggiamento della pinza del freno.
La pelle. I primi denti che entrano in azione incontrano una superficie che i denti di finitura non vedranno mai: scorie di fonderia, inclusioni di sabbia e punti duri localmente raffreddati dove il metallo fuso si è raffreddato a contatto con lo stampo. La soluzione consiste nell’utilizzare denti di sgrossatura con un’altezza sufficiente per tagliare al di sotto dello strato superficiale anziché scivolarvi sopra, una preparazione robusta dei bordi e denti in carburo sulle moderne brocce. Lesinare sull’altezza dei denti per proteggere l’utensile si rivela controproducente: un dente che sfrega contro lo strato abrasivo si smussa molto più rapidamente di uno che taglia al di sotto di esso.
Il taglio interrotto. All’interno del corpo della valvola, la broccia attraversa spesso una cavità aperta — tagliando, lasciando del materiale in corrispondenza di una nervatura trasversale o di una finestra, per poi tagliare nuovamente. Ogni ingresso comporta un impatto sul tagliente. La scelta del passo fa sì che due o più denti rimangano in taglio durante le interruzioni, in modo che il carico non scenda mai a zero e non provochi un contraccolpo, mentre la geometria della gola rimuove il truciolo corto e frammentato prodotto dall’interruzione. Il bronzo e l’ottone si tagliano a temperature più basse e in modo più tollerante rispetto al ferro; l’acciaio fuso è più tenace e richiede una geometria dei denti più robusta e velocità moderate.
Distribuzione del materiale. Una singola famiglia di valvole può comprendere ghisa grigia, ghisa sferoidale e bronzo nell’intera gamma dimensionale, e il set di brocce deve tenerne conto: il numero di denti, i carichi di truciolo e le velocità sono specificati in base alla certificazione effettiva del materiale, non alla media della famiglia. Si tratta di un dato standard per la progettazione delle brocce in ogni programma di fusione per cui presentiamo un preventivo — la stessa disciplina applicata in tutto il pinza freno in ghisa e i programmi relativi al blocco cilindri descritti in altre sezioni di questo sito.
Fissaggio del corpo irregolare: punti di riferimento dal pezzo grezzo fuso
Il corpo valvola è l’esatto contrario di un pezzo dalla geometria semplice da lavorare: si tratta infatti di un guscio irregolare con una cavità interna, pareti sottili nella zona del coperchio e nessuna superficie lavorata su cui poterlo posizionare nel momento in cui giunge alla stazione di brocciatura. Il suo fissaggio rappresenta metà del processo, e due discipline ne assumono la maggior parte del carico.
Acquisizione dei dati geometrici dal pezzo grezzo fuso. La fonderia fornisce i primi riferimenti — punti di posizionamento, impronte delle anime o il canale di colata stesso — e le operazioni di apertura definiscono il sistema di riferimento di lavorazione a cui tutto ciò che segue deve attenersi. Una scanalatura brocciata riferita a tale schema di riferimento subisce solo l’usura dell’utensile; una scanalatura riferita casualmente alla superficie esterna subisce invece la dispersione da pezzo a pezzo che nessun utensile può eliminare. Sulle linee di montaggio, lo schema di riferimento è solitamente ancorato all’asse del foro di colata e a una faccia terminale, poiché quello è il riferimento su cui si basa il sistema di tenuta: la sede deve essere perpendicolare al foro, così come tutto ciò che posiziona il canale di colata o il disco rispetto alla sede.
Supporto contro il taglio senza deformazioni. La forza di brocciatura è direzionale e notevole, e il corpo della valvola presenta zone deformabili. Il dispositivo di fissaggio chiude il circuito di forza attraverso materiale rigido: supporti a nido sotto le pareti con anima del corpo e attorno alle flange, fermi che assorbono la forza di taglio in compressione contro la fusione solida, e morsetti posizionati opposti ai supporti — senza mai collegare una parete della cavità con aria retrostante. I raccordi in bronzo e ghisa malleabile a pareti sottili sono particolarmente sensibili: un morsetto che allarga il corpo anche solo leggermente permette alla broccia di tagliare la scanalatura in modo preciso sulla parte deformata, e la geometria si altera quando il morsetto si allenta. La gestione della forza di serraggio, l’evacuazione dei trucioli attraverso la cavità e la lavorazione in più fasi per i raccordi di piccole dimensioni sono esattamente gli argomenti trattati nel nostro Guida alla progettazione di attrezzature per la brocciatura esamina in dettaglio.
Economia dei lotti: tempo di corsa contro fresatura
I settori dei raccordi e delle valvole si basano sul costo unitario, quindi la scelta del processo si riduce a un confronto che gli ingegneri di entrambe le parti conoscono già. Il taglio di una coppia di scanalature di guida o di una scanalatura di ritenuta della sede mediante fresatura comporta più passaggi dell’utensile, spesso più configurazioni, e un tempo di ciclo che varia in base alla lunghezza e alla profondità della caratteristica. La brocciatura asporta l’intero materiale in un unico colpo, la cui durata è determinata dalla lunghezza e dalla velocità della corsa — e la corsa non si allunga quando la scanalatura diventa più ampia o la forma più complessa, poiché la forma è integrata nell’utensile. Su un pezzo ben definito prodotto in decine di migliaia di esemplari all’anno, la curva dei costi unitari della brocciatura scende al di sotto di quella della fresatura già nelle prime fasi e continua a scendere all’aumentare del volume.
L’economia degli utensili segue la stessa logica. Una broccia sagomata è un utensile di alto valore e lunga durata: il suo costo si ammortizza su migliaia di pezzi tra un ricondizionamento e l’altro, e un ricambio rotante mantiene la macchina in funzione mentre la broccia di produzione viene riaffilata fuori linea. La fresatura distribuita sugli stessi elementi comporta costi continui in termini di inserti, manodopera per l’allestimento e variazioni di processo. Il contrario è altrettanto vero: al di sotto della soglia di volume, o in presenza di molti codici di pezzi con tirature ridotte, un centro di lavoro che esegue programmi di fresatura rappresenta la soluzione più economica, e non si dovrebbe mai imporgli a tutti i costi l’uso di una broccia. Il punto di pareggio viene calcolato sulla base di disegni reali e volumi annuali effettivi, non su ipotesi — ed è così che valutiamo ogni richiesta.
La macchina per la brocciatura della valvola principale della conduttura
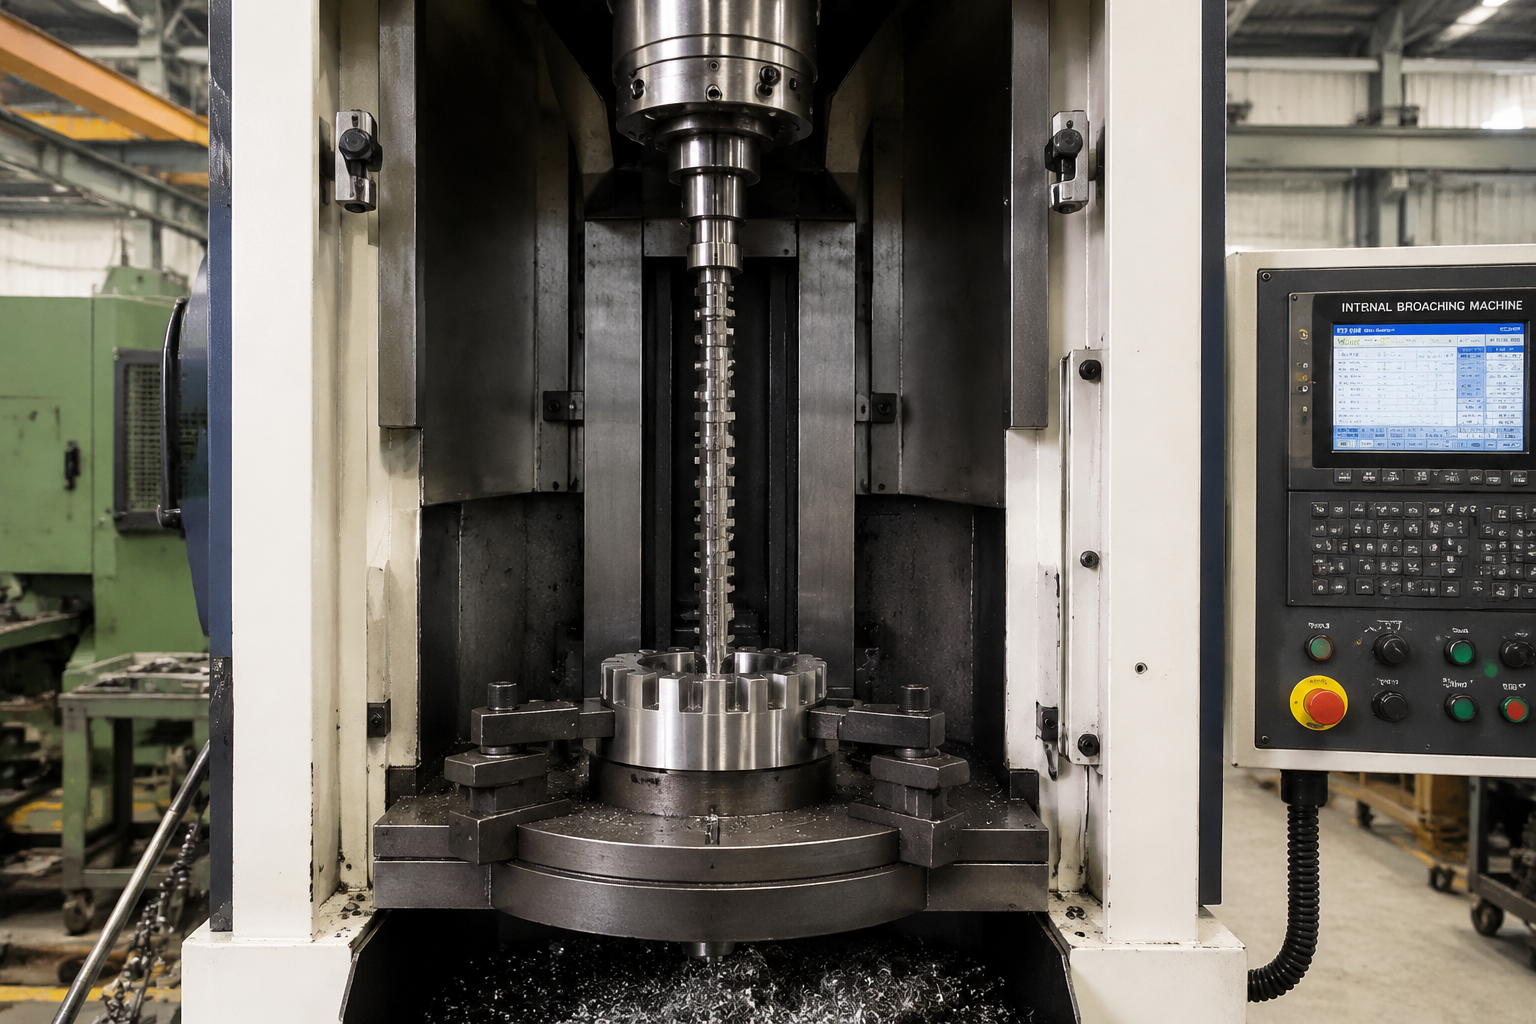
Quando l’elenco delle caratteristiche e i volumi indicano la brocciatura, la macchina segue il pezzo. Le caratteristiche relative a valvole e raccordi indicano scanalature interne e cavità all’interno di fusioni in conchiglia — un’operazione che richiede una guida rigida di un utensile lungo attraverso un taglio interrotto e una struttura a più stazioni che nasconde il tempo di caricamento all’interno del tempo di taglio. Questa è la configurazione alla base del nostro macchina per la brocciatura delle valvole principali delle condotte: una brocciatrice speciale progettata per la lavorazione di valvole e componenti per tubazioni, dotata di un sistema di guida della broccia a corsa completa che garantisce il sostegno dell’utensile durante l’intero processo di taglio, e di un design a stazioni multiple che gestisce i pezzi in modo che una corsa sia sempre in fase di lavorazione mentre il pezzo successivo viene caricato.
La sua applicazione produttiva sui componenti di tubazioni in metalli non ferrosi consiste nella lavorazione di superfici di sede piatte su sedi di valvole in lega di rame — realizzando superfici di appoggio definite con livelli di precisione ed efficienza tali da rendere la brocciatura la tecnica specifica scelta per ridurre i costi di produzione di tali parti. La stessa logica di piattaforma si estende all’elenco delle caratteristiche della famiglia di valvole sopra riportato: tasche di sede, scanalature di ritegno, elementi di guida e superfici interne delle flange in corpi in ghisa, acciaio e bronzo. Il nostro team di ingegneri definisce l’attrezzaggio, il set di brocce e il numero di stazioni in base ai disegni dei vostri pezzi, alle specifiche dei materiali e ai volumi annuali, fornendo poi i valori di corsa e tempo di ciclo calcolati in base al pezzo fuso effettivo.
La famiglia Casting: casi correlati su questo sito
I corpi valvola appartengono alla stessa famiglia di pezzi lavorati delle altre scatole di fusione descritte in questo sito, e proprio i problemi comuni sono il motivo per cui la progettazione viene trasferita. Il alloggiamento della pinza del freno tratta la strategia di “cast-skin” e il fissaggio su pareti sottili nelle geometrie interrotte tipiche dei getti automobilistici. Il carter del blocco cilindri copre la fascia più ampia della gamma: finiture a tutta superficie e giunti sagomati con volumi pari a quelli dei motori. La lavorazione di valvole e raccordi si avvale di entrambi gli aspetti: la movimentazione di pezzi delle dimensioni di una pinza e l’attenzione allo spessore delle pareti, nonché la disciplina di processo e l’uniformità della forma tipiche dei blocchi, con volumi pari a quelli dell’industria dei raccordi. La gamma completa di macchine alla base di queste applicazioni — configurazioni verticali, orizzontali, servoazionate e per la lavorazione delle superfici — è illustrata nella macchine da brocciatura pagina.
Domande frequenti
I corpi valvola vengono sottoposti a brocciatura?
Caratteristiche specifiche su di essi, sì — il corpo nel suo complesso, no. Le scanalature di guida e le superfici di sede nei corpi degli otturatori, le scanalature di fissaggio degli anelli di tenuta, le cavità dei premistoppa e dei raccordi, le superfici interne delle flange e i fermi, nonché le superfici di appoggio piane sui componenti in lega di rame sono elementi che si prestano alla brocciatura quando i volumi di produzione sono elevati. Il foro di passaggio, i fori dello stelo e i raccordi filettati vengono lavorati mediante tornitura, alesatura e filettatura, mentre l’interfaccia di tenuta finale viene rifinita mediante tornitura, rettifica o lappatura. La brocciatura si occupa delle scanalature e delle cavità ripetitive; non si occupa invece della tornitura e della finitura, che costituiscono la parte fondamentale del processo di lavorazione delle valvole.
Quali parti del corpo valvola possono essere sottoposte a brocciatura?
I candidati realistici sono definiti dalle caratteristiche interne: scanalature di guida delle tasche di ingresso e piani di appoggio, fondi svasati delle tasche di sede e scanalature di ritenuta per anelli di sede o cartucce di tenuta, scanalature per guarnizioni e O-ring nella zona del foro dello stelo, facce interne delle flange e arresti di posizionamento nei raccordi, nonché superfici di sede piane sui componenti in lega di rame. Quali di queste caratteristiche vengano effettivamente sottoposte a brocciatura in un determinato progetto dipende dal disegno e dai volumi annuali: si tratta di un elenco di candidate valutato caratteristica per caratteristica, non di una regola universale.
È possibile brocciare i corpi delle valvole in ghisa?
Sì — la ghisa grigia, duttile e malleabile sono materiali di brocciatura di routine, così come i corpi valvola in bronzo, ottone e acciaio fuso. La ghisa richiede denti di sgrossatura con un’altezza per dente sufficiente a tagliare al di sotto dello strato superficiale di fusione, una preparazione robusta dei bordi e denti in carburo; i tagli interrotti attraverso le nervature e le finestre della cavità vengono gestiti con una selezione del passo che mantiene impegnati più denti contemporaneamente. L’acciaio fuso è più tenace e viene lavorato a velocità moderate con una geometria dei denti più robusta; il bronzo e l’ottone si tagliano facilmente a velocità più elevate. La specifica del materiale è uno dei primi dati da considerare nella progettazione della broccia per qualsiasi programma relativo alle valvole.
La brocciatura crea la superficie di tenuta stessa?
In generale no — e la distinzione è importante. La brocciatura produce le scanalature e le cavità che ospitano e posizionano le guarnizioni, dove il suo vantaggio risiede nell’uniformità della forma da un pezzo all’altro. L’interfaccia di tenuta finale contro cui preme l’elemento di chiusura viene normalmente rifinita mediante tornitura, rettifica o lappatura per ottenere la finitura superficiale e la geometria controllate da tali processi. Laddove un progetto richieda una superficie di tenuta ottenuta mediante brocciatura, i denti di semifinitura lasciano un margine controllato e uniforme per l’operazione di finitura. Le due operazioni funzionano in modo sequenziale: la brocciatura stabilizza la forma, mentre l’operazione di finitura perfeziona l’interfaccia.
Se producete corpi valvola o raccordi per tubazioni e nei vostri disegni sono presenti scanalature, cavità o sedi che si ripetono in grandi quantità, questo è esattamente il tipo di lavoro su cui concentriamo la nostra progettazione. Inviateci i disegni dei componenti, le specifiche dei materiali e i volumi annuali di produzione, e vi forniremo una configurazione di macchina, attrezzatura e broccia con corsa e tempo di ciclo calcolati in base al vostro pezzo fuso. Iniziate con il macchina per la brocciatura delle valvole principali delle condotte pagina, oppure contatta direttamente il nostro team di ingegneri fornendo i dettagli del tuo pezzo.