In una linea di produzione di alberi a gomiti, la cella di sgrossatura ha un unico compito: trasformare una grezza forgiata o fusa, con un materiale grezzo irregolare e grumoso, in un albero i cui perni, raccordi e superfici di spinta siano pronti per il trattamento termico e la rettifica finale — al ritmo della linea, pezzo dopo pezzo. La brocciatura in tornio è il processo scelto da molti stabilimenti di produzione di motori ad alto volume per quella cella. Il pezzo ruota come su un tornio, ma invece di un singolo tagliente che ne traccia il profilo, una fresa a broccia dotata di numerosi denti scorre attorno a ciascun perno, e le caratteristiche del perno — diametro esterno, raccordi, pareti di spinta, superfici di tenuta — risultano complete in un unico percorso coordinato.
Questa guida illustra il meccanismo, i due tipi di macchine, le applicazioni relative all’albero motore e all’albero a camme, l’attrezzatura, il confronto con la brocciatura “turn-turn”, la fresatura esterna e la rettifica CBN, nonché le tecniche di taglio a secco. Se siete nuovi alla famiglia, iniziate con la nostra guida introduttiva su cos’è la brocciatura; questo articolo si concentra sul ramo dei pezzi in rotazione.
Che cos’è la brocciatura in rotazione?
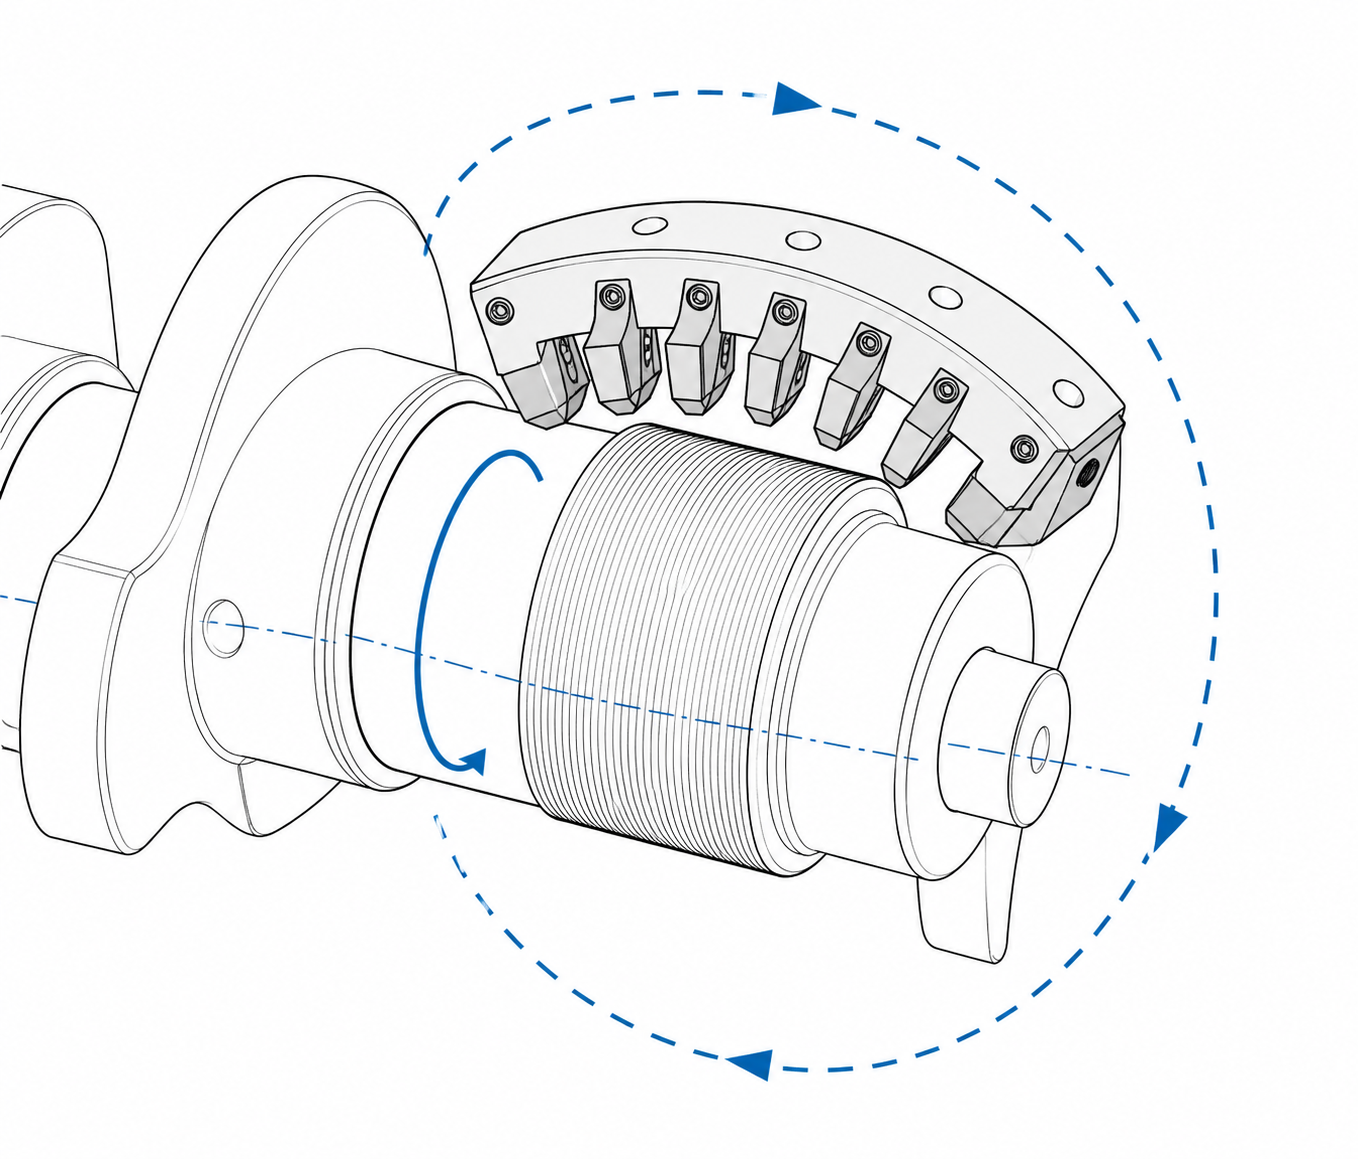
Nella brocciatura, il pezzo — quasi sempre un albero motore o un albero a camme — viene fissato tra i centri o in un mandrino e fatto ruotare attorno al proprio asse a una velocità controllata. La “broccia” non è una lunga barra fatta scorrere attraverso un foro. Si tratta invece di un breve gruppo di taglio dotato di una serie di denti, montato su un supporto che scorre lungo la superficie del perno rotante. Man mano che il pezzo ruota, ogni dente entra nel taglio, asporta un piccolo truciolo e si allontana; segue il dente successivo, posizionato leggermente più in profondità o in modo da tagliare una fascia diversa. È sufficiente un giro completo affinché ogni dente apporti la propria parte, e il perno finito è la somma di tutte queste parti.
Il modo più chiaro per comprendere il processo è metterlo a confronto con i suoi due omologhi. In brocciatura convenzionale (lineare), il pezzo viene fissato in posizione fissa e un utensile a più denti viene spinto o tirato lungo una linea retta; i denti si sollevano progressivamente e, in un unico passaggio, la superficie passa dallo stato grezzo a quello finito. Questa è la logica del nostro Guida alla macchina per la brocciatura piana — e la brocciatura rotativa consiste nell'applicare quella stessa logica a un cilindro rotante. Il percorso dell'utensile è un'orbita anziché una corsa rettilinea, ma ogni dente mantiene comunque una profondità di taglio fissa e la forma è ancora integrata nell'utensile anziché generata dal movimento della macchina.
Contro rotazione, la differenza sta nel numero di taglienti e in chi determina il profilo. Un’operazione di tornitura utilizza uno (o pochi) taglienti sempre in contatto con il pezzo, con la geometria del perno generata dall’interpolazione assiale — la precisione dipende dalla risposta dinamica della macchina, dal comportamento termico e dalla compensazione dell’usura. La brocciatura a tornio distribuisce il profilo su decine di denti, ciascuno rettificato a una profondità fissa e su una fascia fissa della superficie, in modo che la forma risieda nell’utensile. L’usura si distribuisce su molti taglienti anziché concentrarsi su uno solo, e la variazione da pezzo a pezzo riflette l’usura lenta e prevedibile del set di utensili piuttosto che il comportamento istantaneo di un asse in interpolazione.
Di seguito sono elencate tre caratteristiche che spiegano il ruolo di questo processo nelle linee di produzione dei motori: l’uniformità di formatura ereditata dagli utensili; la possibilità di asportare più elementi in un’unica configurazione rispetto a un unico punto di riferimento; e un breve tempo di contatto per dente — ogni tagliente asporta materiale per una frazione del ciclo e raffredda il resto — il che mantiene basse le temperature dei taglienti e rende praticabile il taglio a secco.
Due tipi di macchine: brocciatura lineare e circolare
Le macchine per la brocciatura in rotazione si dividono in due famiglie strutturali, solitamente descritte come modelli lineari (o a lama diritta) e circolari (o a testa rotante). La terminologia non è standardizzata nella documentazione dei costruttori — i termini “rettangolare”, “tangenziale” e “rotativo” si sovrappongono — pertanto è opportuno identificare una macchina in base alla sua cinematica, non alla sua denominazione.
Brocciatura lineare (a lama diritta)
In questo caso l’utensile è una barra o una piastra diritta dotata di una fila di denti, disposti lungo l’asse del pezzo e con profondità crescente lungo la fila. La lama è montata su un gruppo di scorrimento che si immerge verso il perno e poi si sposta assialmente, in modo che la fila di denti copra l’intera larghezza del perno mentre il pezzo ruota al di sotto di essa. Dal punto di vista concettuale è il parente più prossimo della tornitura: l’utensile singolo sul carrello di un tornio viene sostituito da una barra di denti “preprogrammati”, ciascuno dei quali rappresenta un incremento fisso di quello che altrimenti sarebbe un lungo movimento di avanzamento. La struttura è semplice, rigida e di facile accesso per la regolazione e l’ispezione.
Broccatura circolare (a testa rotante)
Nel concetto circolare, i denti sono montati lungo la periferia di un grande disco di taglio a forma di anello. Il disco ruota attorno al proprio asse e i suoi denti entrano ed escono da un arco di contatto contro il pezzo in rotazione — si tratta di un contatto rotante piuttosto che di una corsa scorrevole. Poiché diversi denti lavorano contemporaneamente nell’arco, la forma d’onda della forza di taglio è regolare e il processo avvolge il perno anziché attraversarlo. Ciò comporta due conseguenze rilevanti in una linea di produzione: l’ispezione dell’utensile e la sostituzione degli inserti avvengono sul lato opposto del disco, al di fuori della zona di taglio, quindi la manutenzione si svolge all’interno del ciclo della macchina; inoltre, la forma ad anello favorisce l’uso di teste di taglio contrapposte — una sopra e una sotto — le cui forze radiali si annullano in gran parte, caricando il pezzo in modo equilibrato anziché piegarlo. Su alberi a gomiti lunghi e sottili, tale equilibrio contribuisce in modo significativo al mantenimento della geometria del perno.
La scelta del concetto su cui si basa una linea dipende dalla composizione dei pezzi, dal tempo di ciclo e dalla disposizione. Ciò che accomuna entrambe — il pezzo in rotazione, i numerosi denti fissi, la forma determinata dall’utensile — è ciò che le rende entrambe operazioni di brocciatura.
Applicazione all’albero motore: perni, raccordi e superfici di spinta in un’unica configurazione
L'albero motore è l'applicazione di punta del processo, e vale la pena precisare quale sia il ruolo della brocciatura rotativa nel percorso di lavorazione: si tratta di un stato morbido Lavorazione. Una linea tipica prevede la preparazione e il centraggio del pezzo grezzo, la brocciatura dei perni, la foratura dei fori di lubrificazione, l’indurimento a induzione e la rettifica a misura. La brocciatura in tornio rimuove la maggior parte del materiale in eccesso e definisce la geometria che il trattamento termico e la rettifica devono mantenere: il suo compito è quello di fornire alle rettificatrici un perno rotondo, concentrico, uniforme e con un leggero e uniforme strato di materiale da asportare.
Principali riviste. I diametri esterni principali del albero motore, entrambi i raccordi laterali e le facce delle pareti di spinta che determinano la posizione assiale sono caratteristiche ottenute naturalmente tramite brocciatura in rotazione: superfici di rivoluzione attorno all’asse di manovella, esattamente ciò che genera una fresa orbitante a più denti. Poiché tutte le scanalature principali vengono lavorate nella stessa configurazione rispetto allo stesso sistema di riferimento rotazionale, la loro concentricità reciproca deriva dalla geometria della macchina e dal set di utensili — non dall’accumulo di configurazioni successive. Le relazioni tra le caratteristiche sono intervenire, non costituito dalla ripetizione di elementi fissi uno dopo l'altro.
Cuscinetti del pistone. I perni della biella sono sfalsati rispetto all’asse e distribuiti ad angoli di fase attorno ad esso, cosicché, mentre l’albero a gomiti ruota, essi si muovono lungo le proprie orbite. Il portautensili deve seguire tale orbita, mantenendo il proprio arco di taglio centrato sul perno della biella anziché sull’asse principale — sulle macchine moderne si ricorre a un’interpolazione CNC multiasse, con la fase bloccata tramite l’indicizzazione angolare del pezzo. La sgrossatura delle bielle con lo stesso serraggio dei cuscinetti principali è ciò che rende interessante il processo: l’angolo di fase e la corsa vengono stabiliti rispetto a un unico punto di riferimento.
Filetti. Il raggio di raccordo nel punto in cui ciascun perno incontra la sua anima è la zona critica dell’albero dal punto di vista della fatica — dove si concentra la sollecitazione di flessione e dove, in seguito, la tempra a induzione e la rullatura del raccordo svolgono la loro funzione di rinforzo. A sua volta, la forma del raccordo ottenuta mediante brocciatura viene ritagliata in denti dedicati e riprodotta in modo identico su ogni pezzo. Tale uniformità non è solo estetica: determina l’uniformità con cui agiscono i trattamenti di tempra e rullatura, e un processo che varia la forma del raccordo da pezzo a pezzo si riflette direttamente sulla durata a fatica.
Sigillare i cuscinetti e le superfici delle flange. Anche la flangia del volano e la superficie di scorrimento della guarnizione sono superfici di rivoluzione e solitamente appartengono alla stessa famiglia di passate, lasciando solo il materiale da asportare per la finitura. La brocciatura trova ampia applicazione anche in altri settori dell’industria dei motori: i nostri articoli su brocciatura del blocco cilindri e brocciatura della biella coprono il settore dei pezzi fissi.
Applicazione dell’albero a camme: cerchi di base e perni — un limite realistico
Gli alberi a camme condividono la struttura del pezzo rotante dell’albero motore, e le caratteristiche che si prestano bene alla brocciatura sono le superfici di vera rivoluzione: le OD del giornale e il cerchi di base dei lobi della camma. Nelle linee di produzione di grandi volumi in ghisa, la brocciatura per tornitura (o la sua variante “turn-turn”) è un metodo consolidato per lavorare questi diametri in modo rapido e costante, lasciando un materiale di asportazione uniforme per la finitura.
Il limite effettivo è rappresentato proprio dal lobo della camma. Il profilo del lobo è un contorno non circolare a velocità variabile, e l’accuratezza, l’ondulazione e la finitura che il sistema di comando valvole richiede da esso sono garantite da rettifica di camme — La geometria finale dei lobi è presente praticamente su ogni linea di produzione. Alcuni percorsi di lavorazione sgrossano i fianchi dei lobi mediante fresatura o taglio di tipo brocciatura prima della rettifica, ma la brocciatura in tornio non rifinisce i profili delle camme, e un fornitore che affermi il contrario sta esagerando. I materiali rafforzano questo limite: gli alberi a camme fusi vengono spesso raffreddati nella zona dei lobi, quindi il fianco presenta uno strato duro di ghisa bianca proprio dove dovrebbe agire il tagliente. Per una prospettiva sui materiali degli utensili nella lavorazione di pezzi difficili con utensili da brocciatura, consultate il nostro articolo su brocciatura del titanio e delle superleghe. (Gli alberi a camme in acciaio assemblati, uniti verso la fine del processo, seguono nuovamente percorsi diversi; quanto sopra descrive la linea di produzione dei pezzi fusi in un unico pezzo.)
Utensili: portautensili, inserti intercambiabili e segmenti di broccia
La struttura degli strumenti è articolata su tre livelli. Al livello più alto, il vettore — il disco o la lama da taglio con il relativo meccanismo di fissaggio e l’interfaccia con la macchina. Sotto di esso, cartucce o supporti per taglierine, ciascuno dei quali ospita un elemento tagliente in una posizione radiale e assiale definita, con spessori e dispositivi di regolazione per l'impostazione della posizione e la compensazione delle dimensioni dopo le riaffilature. Nella parte inferiore, l'elemento tagliente stesso — ed è qui che il settore si divide in due soluzioni.
Inserti rivestiti intercambiabili. Ogni dente è dotato di un inserto in carburo rivestito, fissato nella propria cartuccia. Quando un tagliente si usura, l’inserto viene ruotato su un angolo nuovo o sostituito, e l’utensile torna a rispettare le specifiche in pochi minuti — senza bisogno di riaffilatura, senza che l’utensile debba lasciare lo stabilimento. I rivestimenti fungono da barriere termiche, consentendo a questi inserti di funzionare a secco alle velocità imposte dalla rotazione del pezzo (in questo caso è la rotazione del pezzo, e non la corsa idraulica, a generare la velocità di taglio). Gli utensili a inserti dominano le moderne linee di produzione di alberi a gomiti perché la manutenzione si riduce a semplici operazioni logistiche a livello di tasca.
Segmenti di broccia massicci. L’alternativa è costituita da segmenti dentati integrali rettificati — la classica struttura da brocciatura fissata sul supporto di tornitura-brocciatura. I segmenti solidi offrono la massima rigidità e precisione geometrica, caratteristiche fondamentali nelle zone di finitura e nei denti con profilo arrotondato. La loro manutenzione segue il modello tradizionale: al termine del ciclo di vita, il segmento viene riaffilato e rivestito, e la dimensione persa viene ripristinata con spessori o compensazioni della macchina — la stessa economia basata su riaffilatura e compensazione che mantiene in funzione le brocce convenzionali per decenni.
È comune utilizzare set di utensili misti: denti inseriti dove l’asportazione di materiale è intensa, denti a forma solida dove la geometria è fondamentale. In entrambi i casi, la regola è la stessa: monitorare la durata in base alla posizione dei denti ed eseguire la manutenzione secondo il programma previsto, non in caso di guasto.
Tornitura con brocciatura vs. tornitura-brocciatura, fresatura esterna e rettifica CBN
La brocciatura in tornio è uno dei quattro processi in lizza per la lavorazione dell’albero motore. La tabella è volutamente di carattere qualitativo: i valori specifici relativi ai cicli e alle tolleranze dipendono dalle singole macchine, dalle famiglie di pezzi e dalle condizioni dei materiali, e citarli in modo generico equivarrebbe a fare supposizioni.
| Processo | Come si stacca il metallo | Flessibilità | Ruolo tipico in una linea di produzione di alberi a gomiti |
|---|---|---|---|
| Brociatura | Numerosi denti fissi su un disco o una lama scorrono lungo il perno rotante; ogni dente ha una profondità e una fascia fisse | Basso — gli stampi sono specifici per ogni pezzo | Sgrossatura e semifinitura ad alto volume in condizioni morbide di perni, raccordi e superfici di spinta; veloce e altamente uniforme |
| Brociatura a turni | Sgrossatura mediante tornitura (per compensare le irregolarità del pezzo forgiato), finitura mediante brocciatura, in un’unica macchina | Moderato | Alberi con materiale grezzo distribuito in modo irregolare; un connubio tra la tolleranza della tornitura e la precisione della brocciatura |
| Fresatura esterna | Una fresa avvolgente lavora il perno sotto controllo CNC, dente per dente | Alto — il cambio è un cambio di programma | Linee multiprodotto e volumi medi; produzione più lenta per singolo pezzo, ma senza necessità di riattrezzaggio per le nuove varianti |
| Rettifica CBN | Una mola CBN asporta direttamente il materiale — dopo la tempra o, sempre più spesso, dal grezzo morbido | Medio — le ruote sono in parte specifiche per la famiglia | Dimensioni finali, finitura e integrità dei raccordi; i percorsi di fresatura “grind-from-blank” eliminano completamente le operazioni di taglio precedenti |
La logica di selezione si riduce a tre domande. Volume contro varietà: Un unico modello di albero motore, prodotto in volumi tipicamente automobilistici, consente di ammortizzare gli utensili da brocciatura dedicati e offre vantaggi in termini di tempo di ciclo e uniformità; la produzione di diverse varianti con le stesse macchine favorisce la fresatura, dove un nuovo pezzo corrisponde a un programma, non a un set di utensili. Condizione "vuota": Il materiale da forgiatura o fusione, caratterizzato da una forte dispersione, compromette la qualità di una passata di brocciatura pura a causa di un carico di truciolo non uniforme — ed è proprio questa lacuna che viene colmata dalla brocciatura “turn-turn”, che utilizza una passata di tornitura per normalizzare il materiale prima che i denti della broccia completino la lavorazione. Strategia di chiusura: Se la lavorazione finale avviene su rettificatrici CBN, la sgrossatura deve limitarsi a ottenere un pezzo da rettificare uniforme, il che permette di sfruttare appieno i punti di forza della brocciatura. Per una trattazione generale del compromesso tra i diversi tipi di caratteristiche, si veda brocciatura vs. fresatura.
Taglio a secco e strategia di lubrificazione sulle linee degli alberi a gomiti
La brocciatura in rotazione è uno dei pochi processi di asportazione di grandi quantità di metallo che viene eseguito secco come prassi abituale, e le ragioni sono di natura strutturale. Ogni dente rimane in presa solo per una frazione del ciclo della macchina e della propria orbita attorno al portainserti; per il resto del tempo si raffredda all’aria. La velocità di taglio deriva dalla rotazione del pezzo e si attua proprio dove il carburo rivestito è progettato per lavorare. Insieme, questi fattori mantengono le temperature del tagliente entro i limiti di tolleranza delle moderne qualità di inserti, mentre un ingranamento continuo causerebbe il surriscaldamento dello stesso tagliente.
Il risparmio a livello di stabilimento è maggiore rispetto a quello della sala utensili. Il taglio a secco produce trucioli puliti e non mescolati — su una linea di produzione di alberi a gomiti in acciaio questi tornano alla fusione conservando il loro pieno valore — ed elimina i costi legati all’acquisto, alla filtrazione, alla manutenzione e allo smaltimento del sistema di raffreddamento, oltre alla nebbia d’olio presente nell’aria della cella. Laddove il taglio a secco puro non è l’ideale — evacuazione dei trucioli da spallamenti ristretti, comportamento di determinate leghe — lubrificazione a quantità minima (MQL) fornisce una quantità di lubrificante appena sufficiente sul bordo per mantenere sotto controllo il flusso dei trucioli e la finitura senza ricorrere a un sistema di raffreddamento a flusso continuo. Il raffreddamento a flusso continuo è ancora in uso in alcuni impianti, ma si tratta di un’eccezione, solitamente dovuta a vincoli ereditati dal passato piuttosto che a una scelta consapevole.
Piattaforme macchina: il posto della brocciatura a rotazione nella famiglia delle brocciatrici
Una macchina per la brocciatura in tornio — talvolta denominata centro di brocciatura in tornio, ma più spesso semplicemente una stazione specializzata all’interno di una linea di trasferimento di alberi a gomiti o alberi a camme — combina un sistema di azionamento del pezzo con centri di testa e di coda, portautensili a controllo numerico e sistemi integrati di caricamento e misurazione. È progettata attorno a una specifica famiglia di pezzi, ed è questa la visione più corretta: non si tratta di una configurazione di una brocciatrice per uso generico, bensì di una brocciatrice metodo — numerosi denti fissi, la cui forma è determinata dall’utensile — specializzati per pezzi in rotazione.
All’interno dell’albero genealogico, la discendenza è diretta: la brocciatura interna realizza scanalature e dentature all’interno dei fori con un utensile che viene fatto scorrere attraverso il pezzo; la brocciatura superficiale realizza superfici piane e contorni esterni con un utensile che viene fatto scorrere su un pezzo fissato; la brocciatura in tornio applica la stessa logica delle superfici esterne a un pezzo in rotazione. In qualità di produttore radicato nella tradizione familiare — a partire dai prodotti standard macchine da brocciatura grazie a utensili specifici per ogni pezzo — consideriamo le operazioni di tornitura e brocciatura come un ramo orbitale dello stesso albero: l’architettura cambia per adattarsi al pezzo in rotazione, ma la disciplina degli utensili, l’economia della riproduzione delle forme e il modello di ricondizionamento sono quelli che applichiamo all’intera gamma.
Domande frequenti
Che cos’è la brocciatura in rotazione?
La brocciatura in rotazione è un processo di lavorazione dei metalli in cui il pezzo — in genere un albero a gomiti o un albero a camme — ruota attorno al proprio asse mentre una fresa a broccia a più denti scorre lungo le superfici dei perni. Ogni dente asporta una profondità fissa, pertanto la forma è integrata nell’utensile. Con un unico serraggio è possibile lavorare i diametri esterni dei perni, i raccordi, le facce di spinta e le superfici di tenuta; proprio per questo motivo costituisce il fulcro della cella di sgrossatura nelle linee di produzione ad alto volume di componenti per motori.
Qual è la differenza tra brocciatura in tornitura e brocciatura tornitura-tornitura?
La brocciatura "plain turn" asporta tutto il materiale in eccesso con i denti della broccia. La brocciatura "turn-turn" aggiunge una passata preliminare di tornitura nella stessa macchina: la tornitura uniforma il grezzo irregolare derivante dalla forgiatura o dalla fusione, e i denti della broccia procedono quindi alla finitura partendo da una superficie uniforme. La brocciatura "turn-turn" è indicata per pezzi grezzi la cui dispersione dimensionale, in caso contrario, sovraccaricherebbe o alimenterebbe in modo insufficiente i denti della brocciatura pura: una leggera complessità in cambio della tolleranza nei confronti di pezzi grezzi imperfetti.
In quali casi è preferibile ricorrere alla brocciatura piuttosto che alla fresatura esterna per la lavorazione di un albero motore?
Scegliere la brocciatura rotativa quando il volume è elevato e la varietà è ridotta: gli utensili dedicati a più denti si ripagano in termini di tempo di ciclo e uniformità, con il loro costo ripartito su centinaia di migliaia di alberi. Scegliete la fresatura esterna quando le stesse macchine devono lavorare diverse varianti: la fresatura cambia tramite un programma anziché un set di utensili, al prezzo di una velocità di taglio inferiore e di una uniformità legata all’interpolazione della macchina.
La brocciatura può sostituire la rettifica sui perni dell'albero motore?
Non come avviene normalmente. La brocciatura rotativa è un processo a stato morbido: esegue la sgrossatura e la semilavorazione prima della tempra a induzione, mentre il diametro finale, la rotondità, la finitura e l’integrità dei raccordi derivano dalla rettifica successiva alla tempra. La tendenza che sembra rappresentare una sostituzione va invece nella direzione opposta: le rettificatrici CBN tagliano sempre più spesso direttamente dal grezzo temprato o addirittura morbido, saltando del tutto le operazioni di taglio precedenti su alcune linee. La questione relativa alle sequenze di lavorazione si contrappone alla sequenza “tornitura-brocciatura-rettifica”, e la risposta dipende dai volumi, dalle condizioni del semilavorato e dalle risorse di finitura dello stabilimento, come illustrato nel confronto sopra riportato.
Come specificare la brocciatura a rotazione per la propria linea
La brocciatura si guadagna un posto in una linea di produzione di motori quando i conti tornano: una o poche varianti del pezzo, volumi che ammortizzano gli utensili dedicati e una strategia di finitura che richiede solo materiale grezzo uniforme alla velocità di linea. Quando queste condizioni sono soddisfatte, la brocciatura offre ciò che pochi processi di sgrossatura sono in grado di garantire: ogni perno, raccordo e superficie di spinta di un albero motore viene tagliato in un unico giro, rispetto a un unico punto di riferimento, mediante utensili la cui forma è comune a tutti gli alberi. Il modello mentale utile è il ramo rotante della famiglia della brocciatura: l’economia degli utensili, il comportamento di taglio a secco e il modello di ricondizionamento discendono tutti da quel lignaggio.
Siamo un’azienda produttrice di macchine brocciatrici che opera in tutto questo panorama: configurazioni interne, di superficie e specifiche per i singoli pezzi, con le lavorazioni di tipo “tornitura-brocciatura” che rappresentano l’estremità orbitale della famiglia. Inviateci un disegno dell’albero motore o dell’albero a camme, le condizioni del pezzo grezzo e il volume di produzione annuo: il nostro team di ingegneri valuterà le caratteristiche di lavorazione, consiglierà se un approccio di tornitura-brocciatura o una configurazione convenzionale sia più adatto al vostro pezzo e ai vostri volumi, e vi fornirà un preventivo per la macchina e l’utensileria come pacchetto coordinato.