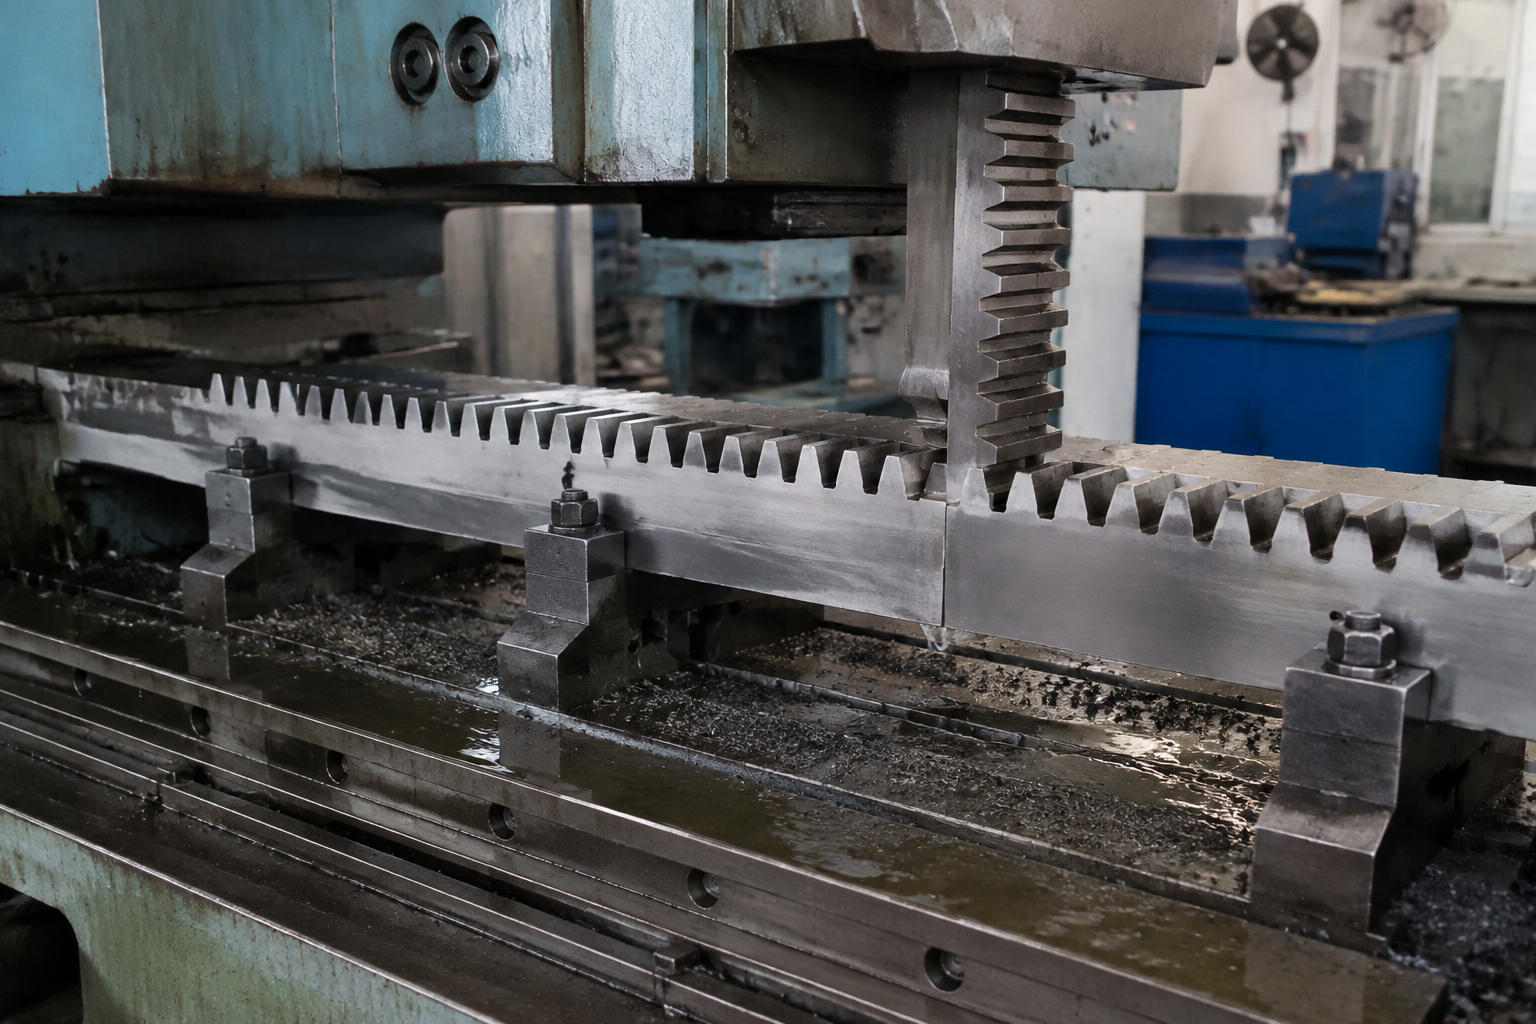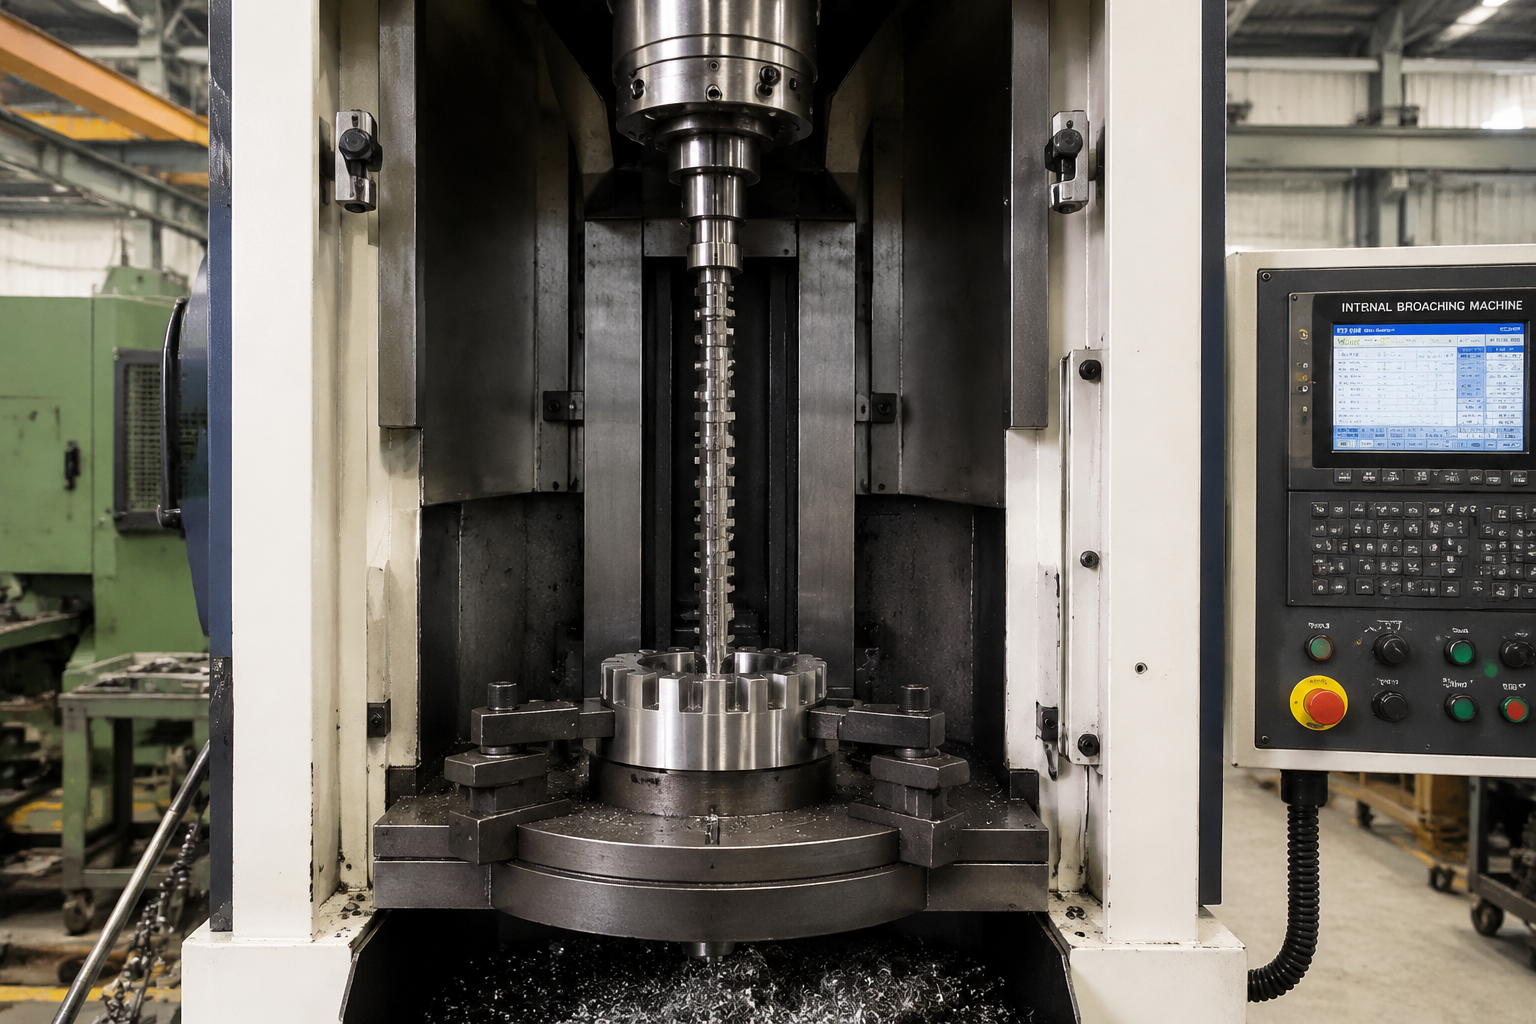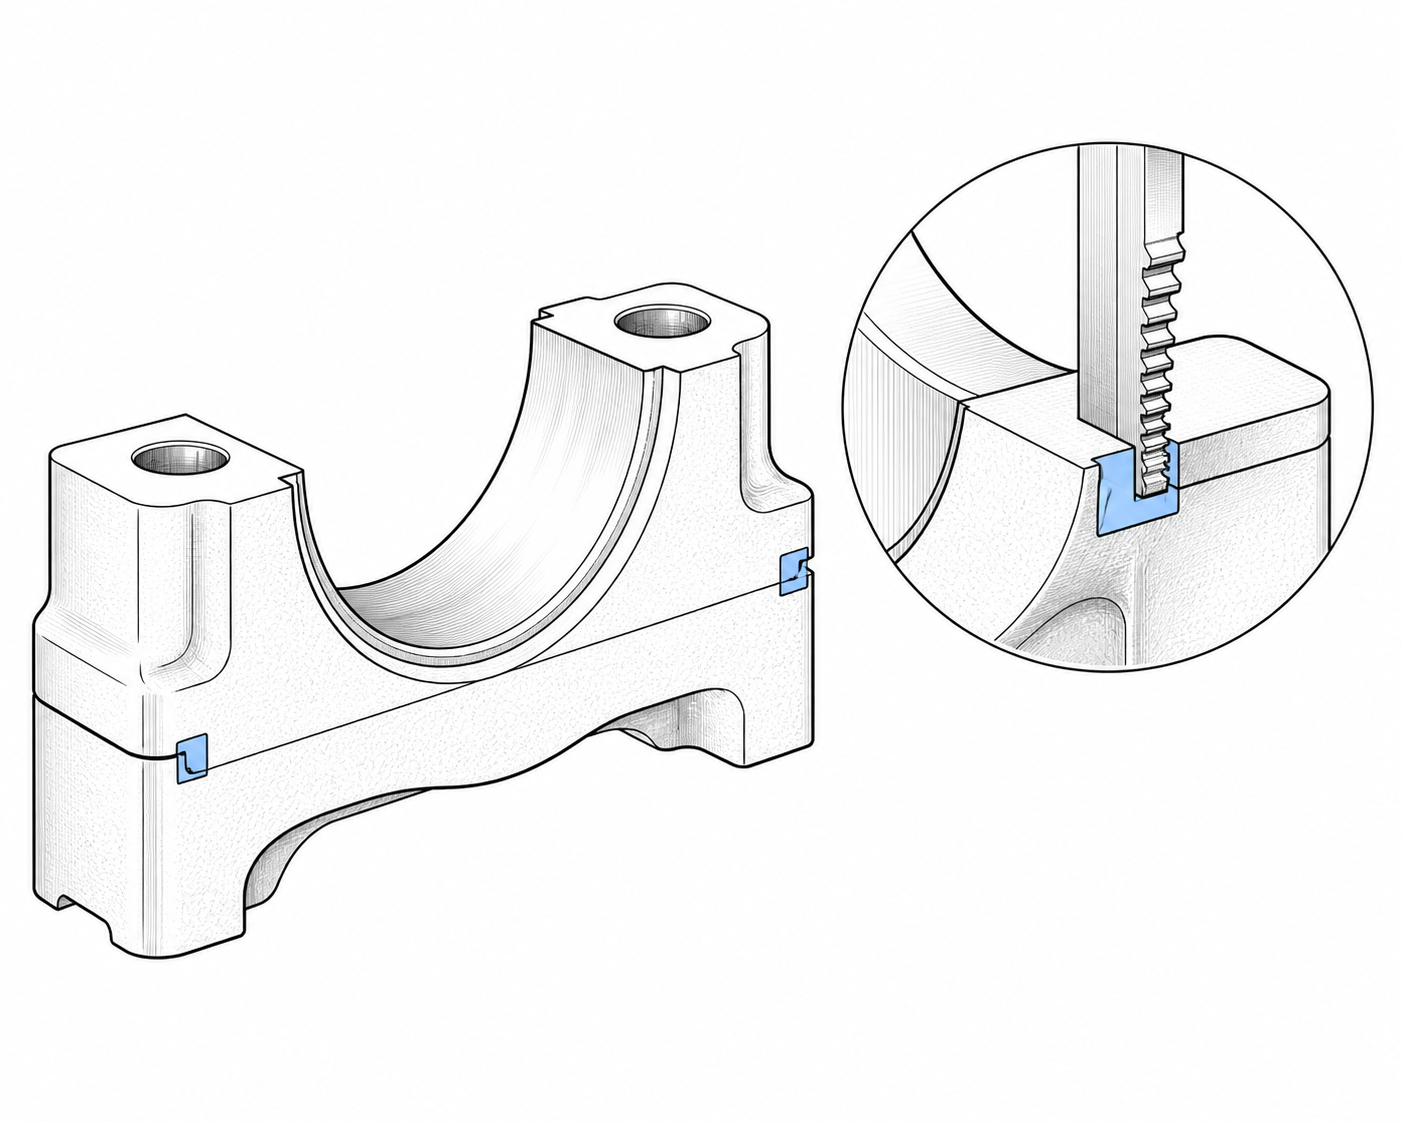
Каждый вращающийся вал в механизме работает в отверстии — и везде, где такое отверстие состоит из двух частей, закрывающая половина представляет собой крышку. Крышки главных подшипников закрывают отверстия коленчатого вала в блоке цилиндров двигателя. Крышки шатунов закрывают отверстия на большом конце вокруг шатунных шейки. Корпуса и торцевые крышки закрывают подшипниковые отверстия коробки передач, двигателей и мостов. Крышка выглядит как самая простая деталь в этой группе: металлический блок с половинным отверстием и парой отверстий под болты. Качество её обработки определяет точность всей сборки, поскольку крышка никогда не обеспечивает эту точность в одиночку — она обеспечивает её совместно с корпусом, к которому прикручивается.
В названии этой статьи упоминаются отверстия, но речь о них не идет — эта граница установлена с самого начала и остается незыблемой. Отверстие под подшипник обрабатывается растачиванием и хонингованием, как правило, после сборки, благодаря чему готовое отверстие получается круглым и соосно, как в случае системы, скрепленной болтами. В процессе протяжки на крышках и кожухах обрабатывается всё, что находится вокруг отверстия: разъёмная поверхность в месте соединения крышки с корпусом, позиционирующие зубцы, ступени и канавки, обеспечивающие боковое позиционирование крышки, поверхности опорной площадки и седла заданной ширины, а также определённые внутренние канавки на деталях кожуха. Это плоские, формованные, повторяющиеся элементы, вырезаемые в автомобильных объемах — именно поэтому линии по производству крышек оснащаются прошивочными станциями с самого момента появления двигателестроительных заводов.
В данной статье по порядку рассматривается данная серия деталей: что представляют собой крышки главных подшипников, крышки шатунных подшипников и общие крышки, какие из их элементов реально поддаются проходной обработке, а также как обрабатывается разделительная поверхность для обеспечения плоскостности и взаимозаменяемости. Далее в ней рассматриваются ориентировочные элементы, стратегии подбора пар, три группы материалов и интеграция в производственную линию с учетом тактового времени. Это дополнение к нашей статье, посвященной крышкам, протяжка блока цилиндров корпус — половина того же соединения, обращенная к корпусу, — и к протягивание шатуна, самый уязвимый к усталостным повреждениям член семьи.
Серия крышек и колпачков подшипников: одно название — несколько деталей
Крышки главных подшипников: заделка отверстий под коленчатый вал
Блок цилиндров имеет ряд полуотверстий вдоль своей юбки — по одному на каждый главный подшипник — и каждое из них закрывается привинченной крышкой, образуя полное отверстие шейки коленчатого вала. Таким образом, для рядного двигателя легкового автомобиля на каждый блок требуется ряд одинаковых крышек, отлитых партиями, обработанных партиями и собранных последовательно. Крышка является не просто крышкой, а несущим элементом конструкции: она фиксирует коленчатый вал, сдерживая нагрузки при сгорании топлива, противостоит отрыву и поперечному смещению, а её соединительные поверхности относятся к числу наиболее нагруженных обработанных поверхностей в двигателе. Материал крышки зависит от материала блока — крышки из серого чугуна используются на чугунных блоках, а на многих алюминиевых блоках — из более твёрдого сорта чугуна, поскольку от этого зависит работоспособность подшипников. Важны и конструктивные варианты: в некоторых двигателях используются отдельные крышки, в других — цельная опорная плита, закрывающая все отверстия сразу, что изменяет размер детали, но не логику её конструкции.
Заглушки для удилищ: «брат», от которого зависит прочность на усталость
Крышка большого конца шатуна представляет собой ту же самую конструкцию, но в меньшем масштабе и при гораздо более высоких нагрузках. В большинстве серийных конструкций шатун изготавливается из кованой стали, и именно в этом соединении расходятся два подхода. Раскол при разрушении — раскол шатуна от крышки по предварительно ослабленной плоскости — заменил механически обработанные соединения в значительной части программ по производству легковых автомобилей, поскольку поверхность раскола вновь соединяется ровно в одном положении без каких-либо ориентиров. Однако механически обработанное соединение по-прежнему используется там, где раскол неприменим: в шатунах повышенной прочности, в соединениях, которые должны разъединяться для технического обслуживания, а также в материалах, которые не раскалываются ровно. Обработанное соединение шатуна имеет плоскую разъемную поверхность плюс позитивный позиционер — шпунтовое соединение, ступенчатую поверхность или набор зубцов — и изготовление этих форм на обеих половинах представляет собой классическую прецизионную прорезную обработку, разработанную в примере с корпусом шатуна, ссылка на который приведена выше.
Общие крышки и защитные колпачки
Помимо деталей двигателя, этот ассортимент расширяется за счет крышек и заглушек, закрывающих подшипниковые отверстия в коробках передач, редукторах, электродвигателях и осях. Эти детали часто изготавливаются методом литья под давлением из алюминия, они крупнее и тоньше крышек двигателей, а их механически обработанные элементы выполняют две основные функции: соединительную поверхность, обеспечивающую герметичность при соприкосновении с корпусом (иногда с прокладкой или канавкой для герметика), и внутренние элементы, такие как определенные канавки или углубления вблизи отверстия. В данном случае протяжка применяется для выполнения обеих задач: поверхностная протяжка для массового изготовления соединительных поверхностей и профильных углублений, а внутренняя протяжка — для формирования канавок в тех случаях, когда размер партии оправдывает ее использование. Принципы отбора методов остаются неизменными: многие поверхности крышек отлично обрабатываются фрезерованием, а протяжка оправдывает себя только тогда, когда сложность формы или повторяемость деталей окупают затраты на инструмент.
Как на самом деле работает протягивание на крышках подшипников
Во всей серии элементы, которые в реальности подлежат обработке на токарном станке, имеют одну и ту же форму: плоские или профилированные поверхности, повторяющиеся идентично при серийном производстве. Их можно рассматривать как варианты — ведь каждый проект по-своему распределяет рабочие операции:
- Расколотые поверхности. Поверхность соединения крышки с корпусом, где плоскостность, однородность текстуры и контроль плоскости соединения определяют поведение собранного отверстия.
- Определение расположения зубцов, ступеней и соединений типа «шпунт-паз». Установка с положительным боковым смещением на соединении, обрезка по профилю за один проход вместе с самой торцевой поверхностью.
- Поверхности посадки болтов и специальные упоры. Квадратные плоские посадочные поверхности для болтов с головкой и прокладки с фиксированной шириной, соответствующие другим узлам.
- Закройте стыковые поверхности и пазы для герметика. Ровные уплотнительные поверхности на корпусах и торцевых крышках с профилированными канавками там, где это предусмотрено конструкцией.
- Особенности внутренней канавки. На деталях крышечного типа — специальные пазы и углубления, получаемые методом внутреннего протягивания, когда объемы производства оправдывают использование специального инструмента.
Исключения столь же однозначны. Отверстие под подшипник никогда не протягивается — его растачивают и хонуют, почти всегда после сборки крышки, а на семействах блоков цилиндров вся линия подшипников растачивается линейно за одну установку, чтобы отверстия были соосни в системе; половина этой логики со стороны корпуса находится в корпусе блока цилиндров. Отверстия под болты просверливаются, резьба нарезается. Инженер по закупкам, читающий техническое задание “протяжка крышки подшипника”, должен понимать его следующим образом поверхности соединений и сформированные локальные элементы на крышках и кожухах — честное распределение обязанностей, которое стоит на первом месте в любом разговоре об определении объема работ.
Протягивание с раздробленной поверхностью: плоскостность и взаимозаменяемость
Расколотая поверхность — это характерная обработанная поверхность головки, и требования к ней, хотя и краткие, но имеют большое значение. Она должна быть плоской, чтобы головка плотно прилегала без качания под предварительным натягом болтов. Она должна располагаться на контролируемом расстоянии от оси полуотверстия — это и есть высота крышки — поскольку сумма высоты крышки и высоты корпуса определяет размер и округлость собранного отверстия до окончательного растачивания. И на всей длине серии она должна быть одинаковые по всем деталям, поскольку именно от этой стабильности зависит способность линии собирать любую крышку с любым корпусом — или ремонтировать такие узлы спустя годы. Взаимозаменяемость — это производственное свойство, а не примечание к чертежу, и она обеспечивается за счет формы соединительных поверхностей.
Именно в этом заключается конструктивное преимущество протягивания. Фрезерованная поверхность подвержена отклонениям из-за износа режущего инструмента, смены пластин и различий в траекториях прохода; поверхность, обработанная протяжкой, наследует свою геометрию от инструмента, а инструмент меняется постепенно и по графику. Зубья черновой обработки снимают литейную корку, зубья чистовой обработки формируют окончательную плоскость, и каждая крышка в партии получает одинаковую поверхность, обработанную одними и теми же режущими кромками. При производстве серии идентичных крышек в масштабах серийного выпуска двигателей это приводит к плотному распределению высоты крышек: собранные отверстия представляют собой однородную корректировку для станции линейного растачивания вместо разброса, который приходится устранять на этапе чистовой обработки.
Экономическая эффективность этой технологии основана на той же логике, что и при обработке торцевых поверхностей блоков, но в масштабе крышек. Инструмент дорогостоящий и долговечный; деталь небольшая, а её производство повторяется тысячи раз в день. При размещении деталей в многопозиционных зажимных приспособлениях — полный ряд крышек за один ход или крышки, закрепленные рядом с корпусами — протяжка обрабатывает весь комплект за один проход. Фрезерование остается предпочтительным методом для мелкосерийного производства; протяжка используется в тех случаях, когда требуются как большой тираж, так и взаимозаменяемость деталей.
Определение расположения зазубрин, ступеней и канавок на соединении
Многие соединения с крышками имеют не только плоскую торцевую поверхность. Чтобы удержать крышку от бокового смещения под нагрузкой — а также зафиксировать её положение до того, как болты обеспечат полное зажатие, — соединение оснащено принудительным фиксатором: зубчатой поверхностью вдоль линии разъема, ступенчатой торцевой поверхностью или пазово-шпоночным соединением. Зубцы входят в зацепление при установке крышки, фиксируют её в поперечном направлении и принимают на себя сдвиговые нагрузки, которые в противном случае передавались бы на болты. На штоках с обработанными соединениями такие фиксаторы являются функционально обязательными; на крышках главных подшипников они широко распространены; на промышленных корпусах они встречаются везде, где центрировка корпуса относительно крышки должна выдерживать эксплуатационные нагрузки.
Эти формы являются ярким примером применения протяжки, поскольку их геометрия разрабатывается для инструмента один раз, а затем повторяется бесконечно. Профиль зубьев, шаг, углы боковых граней, глубина и расположение формы относительно опорной поверхности шлифуются непосредственно на протяжке — при этом поверхностная протяжка может формировать разделительную поверхность и установочную форму за один ход, благодаря чему форма конструктивно располагается в фиксированном положении относительно поверхности. Ключевым моментом является совмещение по линии соединения: формы со стороны корпуса и со стороны крышки должны входить в зацепление. Когда обе половины протягиваются с помощью инструментов, изготовленных как конструкционная пара, зацепление контролируется на этапе настройки инструмента, а не при последующей сборке.
Конструкция пазов основана на той же логике. Пазы для герметика и прокладок на стыках крышек, масляные пазы, открывающиеся по линии разъема, а также позиционирующие пазы для штифтов или шпонок представляют собой повторяющиеся формы с единым профилем — это просто еще один набор зубьев на протяжке, уже режущей торцевую поверхность. Решающими факторами являются сложность формы и объём: если канавку можно выполнить на одном инструменте, то протягивание обеспечивает более стабильное качество, чем повторная настройка оборудования.
Стратегии «от крышки до корпуса»: взаимозаменяемость, маркировка и обработка внутренней поверхности
Способ обработки крышек и корпусов относительно друг друга — это стратегическое решение, которое принимается до выбора станка, и в промышленности преобладают три основных схемы. Выбор конкретной схемы зависит от особенностей конструкции и объема производства — при этом входные данные для протягивания во всех трех схемах одинаковы.
Полностью взаимозаменяемые. Обе половинки подвергаются чистовой обработке с соблюдением своих собственных допусков; любая крышка может быть собрана с любым корпусом, а собранное отверстие затем растачивается по линии или растачивается и хонируется до конечного размера как единая система. Это типовая схема для крупносерийного автомобильного производства, поскольку логистика сопряжения деталей привела бы к значительному увеличению такта. Взаимозаменяемость обеспечивается на более ранних этапах: узкие допуски на разъемные поверхности и высоту крышек — именно то, что обеспечивает брошное соединение. Затем при чистовой обработке с каждой сборки снимается небольшая, равномерная корректирующая величина, от которой зависят срок службы инструмента и качество отверстия.
С маркировкой и в парах. Крышки и корпуса обрабатываются как согласованные пары, маркируются — методом точечной гравировки, лазерной маркировки или штамповки — отслеживаются на протяжении всего процесса сборки и проходят финишную обработку вместе. Создание пар позволяет снизить сложность логистики за счёт менее строгих требований к взаимозаменяемости половин и применяется в случаях, когда объёмы производства небольшие, детали крупные или внутренний диаметр необходимо обработать без учёта требований к взаимозаменяемости: естественной областью применения являются промышленные двигатели с большим внутренним диаметром и тяжёлые приводные агрегаты. Здесь также сохраняет актуальность протягивание — даже для спаренной крышки требуется плоская, однородная разъёмная поверхность и точные установочные формы; спаривание ослабляет требования к распределению высоты, но не к геометрии соединения.
Разлом с расщеплением. Третий вариант для шатунов: отсутствие механически обработанного соединения — трещина сама по себе служит ориентиром. Это позволяет полностью отказаться от продольной обработки разлома и прошивания ориентира — именно поэтому прошивание с механически обработанным соединением по-прежнему применяется наряду с этим методом на всех шатунах, которые не могут или не должны раскалываться. Сравнение этих двух способов рассмотрено в разделе, посвящённом шатунам.
Чугун, кованая сталь или алюминий: последствия выбора материала
Серия заглушек охватывает три основных материала, из которых в основном изготавливаются автомобильные детали, подвергающиеся бרושёвке, причём характер бרושёвки в каждом из них имеет свои особенности.
Чугунные крышки — серое чугунное литье на большинстве основных крышек и корпусных крышек — отражает реальность литейного производства: поверхность с окалиной и локальными упрочнёнными участками, абразивная прерывистая стружка, умеренные скорости. Инструмент отвечает на это прочной геометрией для черновой обработки и достаточной глубиной реза на зуб, позволяющей прорезать поверхностный слой, отшлифованными зубьями из твердого сплава и таким шагом зубьев, при котором пористость отливки никогда не приводит к тому, что в зоне резания оказывается слишком мало зубьев. Стратегия обработки поверхностного слоя отливки применима ко всему семейству чугунных отливок — протягивание тормозного суппорта В данном случае эта идея подробно разрабатывается на основе той же логики.
Крышки из кованого чугуна и чугуна с шаровидным графитом — штанги, высокопрочные опорные крышки — переносят проблему с износа на вязкость материала. Материал срезается длинными непрерывными стружками, усилие увеличивается, и для протяжки требуется геометрия канавки, обеспечивающая разрыв стружки, тщательная подготовка режущих кромок, а также более низкие скорости с обильным охлаждением. Точность формы под нагрузкой становится определяющим фактором при проектировании: форма зубьев на протяжке для соединений штанги должна сохранять свои характеристики чистовой обработки при более высоких усилиях, именно поэтому протяжки для соединений из стали разрабатываются индивидуально, а не по каталогу.
Крышки из литого под давлением алюминия Снова перевернём всё с ног на голову: мягкая, но абразивная матрица, кремниевая фаза, ухудшающая остроту режущих кромок, волокнистые стружки, требующие пространства для стружки и отполированных поверхностей режущих кромок, зубья из ПКД на марках с высоким содержанием кремния — и скорости резания, в несколько раз превышающие скорость резания железа, что напрямую влияет на время хода. На линиях покрытия этот запас часто позволяет одной станции выполнять несколько операций и при этом укладываться в такт.
Тактовое время и автоматизация: многокомпонентные зажимные приспособления и быстрая смена
Крышки — это мелкие детали, которые изготавливаются наборами, и именно это определяет технологию их производства больше, чем любая другая характеристика. Экономика производства по своей сути основана на серийном выпуске: полный набор основных крышек на один двигатель, крышки шатунов, обрабатываемые вместе с самими шатунами, крышки картера в парах с картерами — поэтому в зажимном приспособлении детали располагаются рядами, а не по отдельности. Ход прорезного шлифования, который и без того длиннее, чем размер одной крышки, обходится лишь немногим дороже при обработке пяти штук, а маргинальное время цикла на одну крышку соответственно сокращается. Секрет заключается в деталях: единая система отсчёта для всех гнезд, зажим, обеспечивающий замкнутый контур усилия при работе с жёстким материалом, система удаления стружки, рассчитанная на полный ряд за один ход — вот те принципы, которые наши Руководство по проектированию приспособлений для протяжки вокруг чего и написано.
С учетом такта линии на станциях установки крышек используются стандартные механизмы автоматизации: челночные или двухпозиционные приспособления, в которых загрузка осуществляется во время хода резки; портальные или роботизированные системы смены, привязанные к системе логистики деталей линии; а также промежуточные зоны, в которых элементы крышки и корпуса группируются для единой обработки там, где это допускает технологическая схема. Управление инструментом реализовано как часть станции: стратегия поочередного использования запасных протяжек позволяет проводить их восстановление вне производственной линии, а сама замена протяжки представляет собой операцию быстрой смены, занимающую считанные минуты.
Система управления процессом аналогична системам, используемым на других проходных станциях данного семейства станков. Поверхности соединений и установочные формы являются контролируемыми элементами, поэтому измерения, проводимые в процессе или на последующих этапах, поступают в систему статистического контроля качества (SPC); а поскольку каждый ход генерирует характерную силовую кривую, мониторинг усилия служит одновременно каналом раннего предупреждения — изменение кривой сигнализирует об износе, сколе зубца или аномалии литья еще до того, как переместится контрольный измеритель. На станции с ограничителем, обрабатывающей по одному ряду за ход, один ход охватывает множество деталей, что делает эту станцию одним из самых эффективных инструментов контроля качества на линии.
Машина для протяжки крышек подшипников
Когда перечень технологических операций и объемы производства указывают на необходимость проходного протягивания, выбор станка определяется этими операциями — как правило, это станок для поверхностного проходного протягивания в диапазоне компактных и средних моделей: ход, рассчитанный на многодетальную зажимную приспособление, жесткость, соответствующая режущим усилиям при обработке чугуна или кованой стали, интерфейсы автоматизации для потока деталей на линии, а также возможность внутреннего протягивания, когда в задачу входит обработка пазов на крышках. При ограниченных объемах производства оптимальной конфигурацией является специально спроектированная станция — станок, приспособление, набор протяжек и контрольно-измерительные приборы, подобранные комплексно с учетом фактических чертежей деталей и годовых объемов производства, и именно так мы протяжной станок для крышек подшипников предлагается.
В данном разделе рассматриваются основные семейства станков — станков для обработки наружных поверхностей, внутренних поверхностей и комбинированных станков, а также их соответствие типам заготовок — в протяжные станки Обзор. Логика «заготовка-корпус» аналогична той, которая используется при производстве блоков цилиндров, шатунов и корпусов суппортов на этом предприятии: выявить повторяющиеся формованные элементы, обработать отверстия так, как это уже делается на линии, и передать проходной фрезе поверхности, где важным фактором является стабильность качества при серийном производстве.
Часто задаваемые вопросы
Крышки подшипников прошиты?
Их соединительные поверхности являются, а внутренние отверстия — нет. Разъемные поверхности, позиционирующие зубцы, ступени и соединения типа «язычок-паз», посадочные поверхности для болтов и специальные площадки на крышках — а также соединительные поверхности и пазы на крышках — являются типичными объектами для протягивания при серийном производстве. Само отверстие под подшипник рассверливается и хонируется, как правило, после сборки, поскольку для болтовой системы требуется круглое, соосное отверстие. Отверстия под болты и резьба просверливаются и нарезаются.
Почему для обработки поверхностей методом сплит-фейс используют резьборез, а не фрезу?
Стабильность при массовом производстве. Плоскость, текстура и соотношение высоты прошитой поверхности зависят от инструмента, поэтому каждая крышка в партии получает одинаковую поверхность, а распределение высоты крышек остается плотным — это обеспечивает взаимозаменяемость крышек с корпусами и позволяет свести корректировку при окончательном расточении к минимуму и сделать её равномерной. Фрезерование хорошо справляется с этой задачей при небольших объемах производства; протягивание выгодно в тех случаях, когда важны как взаимозаменяемость, так и значительный размер партии, и позволяет за один проход формировать раздвоенную торцевую поверхность и установочные зубцы.
Нужно ли обрабатывать крышки и корпуса как согласованные пары?
Не обязательно — это стратегический выбор. На автомобильных линиях с большими объёмами производства обычно обрабатывают обе половины с соблюдением жёстких требований к взаимозаменяемости, а сборное отверстие дорабатывают с помощью линейного растачивания, поскольку логистика сопряжения не вписывается в такт. В программах с меньшими объёмами производства и большим диаметром отверстий часто маркируют и отслеживают пары «крышка-корпус» и дорабатывают их вместе, жертвуя логистикой ради менее строгих требований к взаимозаменяемости. Третьим вариантом являются соединения штоков с разъёмной конструкцией: трещина определяет положение крышки, поэтому нет необходимости в обработанных установочных элементах.
Как материал колпачка влияет на работу протяжки?
Для чугунных заглушек требуется прочная геометрия, прорезающая абразивный слой, отточенные зубы из твердого сплава и умеренные скорости. При обработке заглушек из кованой стали и высокопрочного чугуна возникают более высокие силы и непрерывная стружка, поэтому протяжка оснащается канавками для разрыва стружки, имеет более прочную подготовку режущих кромок и работает на более низких скоростях с интенсивным охлаждением. Крышки из литого под давлением алюминия требуют острых, отполированных кромок для защиты от износа, вызванного кремниевой фазой, большого пространства для стружки — зубьев из ПКД на марках с высоким содержанием кремния — и обрабатываются в несколько раз быстрее, чем чугун, что зачастую позволяет одной станции обрабатывать несколько элементов в пределах такта.
Если вы планируете наладить линию по производству крышек или кожухов — крышек главных подшипников, крышек шатунов с обработанными соединительными поверхностями или корпусов и торцевых крышек с соединительными поверхностями и пазами — именно на это мы ориентируемся при разработке технологического решения. Пришлите чертежи деталей, спецификацию материалов и годовые объемы производства, и мы подготовим для вас конфигурацию станка, приспособления и протяжки с расчётом хода и времени цикла с учётом особенностей ваших деталей. Начните с протяжной станок для крышек подшипников странице или свяжитесь напрямую с нашей инженерной командой, указав подробные сведения о вашей заготовке.