ক্রলার আন্ডারক্যারেজ মাটি থেকেই জীবিকা অর্জন করে। এটিকে চালিত করে এমন স্প্রকেট এবং যে মাটি এটি টেনে চলে, সেই মাটির মাঝখানে ট্র্যাক চেইনের প্রতিটি উপাদানই ড্রবার লোডের একটি অংশ বহন করে — এবং চেইন রেল লিঙ্ক ছাড়া আর কোনো উপাদানই একের পর এক অংশে এটিকে দীর্ঘতম সময় বহন করে না। এই ফোর্জড স্টীল উপাদানটি ট্র্যাকের ভিত্তি: বাম ও ডান-হাতের লিঙ্কগুলো জোড়ায় জোড়ায় বুশিংয়ের মধ্য দিয়ে পিন দিয়ে এক প্রান্ত থেকে অন্য প্রান্তে সংযুক্ত হয়ে যায়, যতক্ষণ না চেইন আন্ডারক্যারেজের চারপাশে বন্ধ হয়ে যায়। ট্র্যাক শু লিঙ্কগুলোর উপরের অংশে বোল্ট দিয়ে সংযুক্ত থাকে, রোলারগুলো লিঙ্ক রেলগুলোর ওপর চলে, এবং স্প্রকেট দাঁত লিঙ্কের পিচ অনুযায়ী যুক্ত হয়ে হাইড্রোলিক শক্তিকে টানে পরিণত করে। ভূমি-উন্নয়ন ও কৃষি যন্ত্রের জন্য চেইন একটি ক্ষয়শীল উপাদান, যা বহরের পুরো আয়ু জুড়ে ব্যাপক পরিমাণে প্রতিস্থাপন করা হয়।.
এই সাইট ইতিমধ্যেই পুরো উৎপাদন প্রক্রিয়াটি চিত্রায়িত করে: আমাদের নিবন্ধটি চেইন রেল লিঙ্ক উৎপাদন প্রক্রিয়া ঢালা খালি ব্লক থেকে ডেটা প্রস্তুতির, বোরিং, তাপচিকিৎসা এবং ফিনিশিং পর্যন্ত সম্পূর্ণ ক্রম অনুসরণ করে, যেখানে প্রতিটি সিদ্ধান্তই ড্রয়িং দ্বারা নিয়ন্ত্রিত হয়। বর্তমান নিবন্ধটি সেই পথের একটি স্টেশনের মধ্যেই সীমাবদ্ধ। এটি লিঙ্কটিকে ব্রোচিং অ্যাপ্লিকেশন ইঞ্জিনিয়ারের মতোই দেখে: কোন বৈশিষ্ট্যগুলো বাস্তবসম্মত ব্রোচিং প্রার্থী এবং কোনগুলো নয়, স্প্রকেট এঙ্গেজমেন্ট প্রোফাইল একটি ব্রোচের জন্য কী চায়, ফোর্জড ও হিট-ট্রিটেড স্টীল কীভাবে কাটার সমস্যা পরিবর্তন করে, এবং ফিক্সচার ও মেশিন আর্কিটেকচার কীভাবে একটি একক কাটকে ট্যাক্ট-রেটেড উৎপাদন ধাপে পরিণত করে। যেখানে পূর্ববর্তী নিবন্ধটি প্রক্রিয়াটি পরিচালনা করে, এই নিবন্ধটি যন্ত্রের মধ্যেই অবস্থান করে।.
একটি চেইন রেল লিঙ্ক ব্রেচিং মেশিন থেকে কী চায়
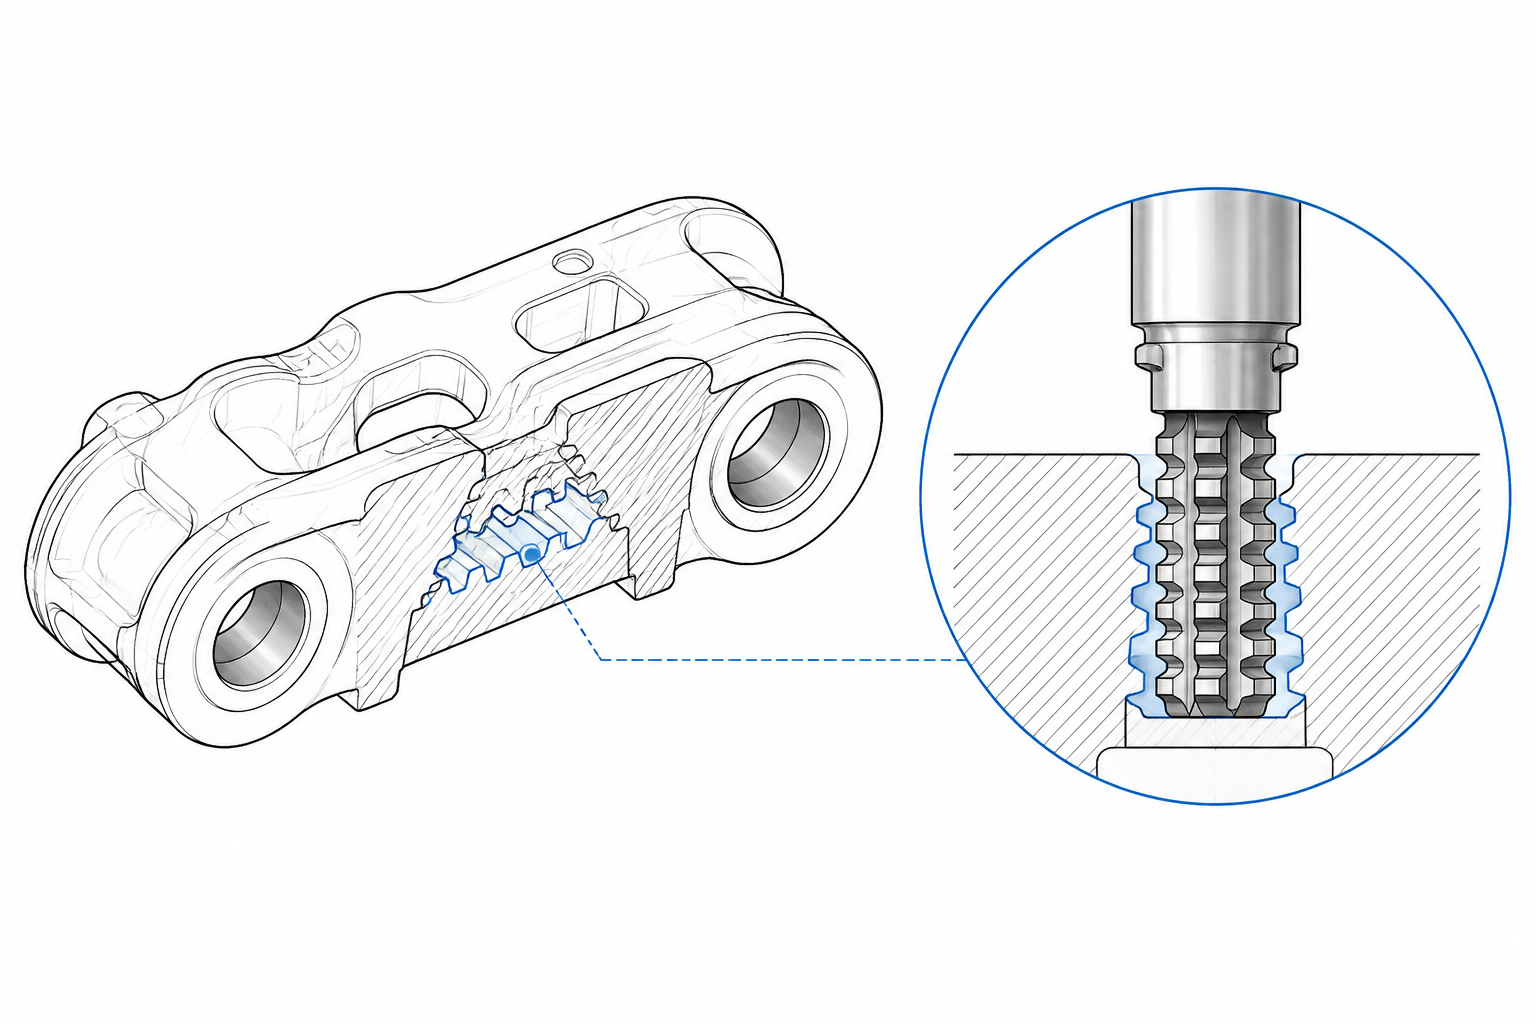
একটি চেইন রেল লিঙ্ক — শিল্পে যাকে ট্র্যাক লিঙ্ক বা ট্র্যাক চেইন লিঙ্ক বলে বিনিময়যোগ্যভাবে ডাকা হয়, তিনটি নামই একই ওয়ার্কপিসের জন্য — এক ফর্জিং-এ অসাধারণ পরিমাণ ইঞ্জিনিয়ারিং একত্রিত করে। এর শরীরের চারপাশে অবস্থিত কার্যকরী পৃষ্ঠগুলোই আন্ডারক্যারেজকে সংজ্ঞায়িত করে: প্রতিটি প্রান্তে পিন ও বুশিং বোর, যা ট্র্যাক পিচ নির্ধারণ করে; স্প্রকেট-এর সঙ্গে মিলিত হবার পৃষ্ঠগুলো; মেশিনকৃত সমতল ও বোল্টের ছিদ্র, যেগুলো ট্র্যাক শু বহন করে; এবং সেই রেলগুলো, যার ওপর আইডলার, রোলার ও মেশিনের ওজন চলে। প্রত্যেকের নিজস্ব টলারেন্স, ডেটাম স্কিম এবং ফিনিশিং প্রক্রিয়া রয়েছে।.
উপকরণই মেশিনিং কাহিনীর শুরু। লিঙ্কগুলো ৪০Mn শ্রেণীর মধ্য-কার্বন ম্যাঙ্গানিজ স্টিল এবং এর মিশ্রিত রূপের ডাই ফোরজিং, যা একটি লোড বহনকারী চলমান জয়েন্টের ক্লান্তি প্রতিরোধ ক্ষমতার জন্য নির্বাচিত। কাজের পৃষ্ঠগুলো সাধারণত রফ মেশিনিংয়ের পর ইনডাকশন হার্ডেন করা হয়, যার অর্থ অংশটি যেকোনো পরবর্তী ধাপে পৌঁছায় এমন কঠোরতার গ্রেডিয়েন্ট, কিছু স্কেল এবং ফোরজিংয়ের ডিকার্বুরাইজড স্তর, এবং তাপ চিকিত্সার ফলে ইতিমধ্যেই বিকৃতি সহ। পরিমাণ হল আরেকটি নির্ধারণী শর্ত: লিঙ্কগুলো প্রতি সেকেন্ডে একটি ট্যাক্ট অনুযায়ী সামঞ্জস্যপূর্ণ লাইনে দশ হাজারেরও বেশি সংখ্যক তৈরি করা হয়, তাই সেই লাইনের যেকোনো প্রক্রিয়াকে এক পুনরাবৃত্তিমূলক পাসে একটি নির্দিষ্ট বৈশিষ্ট্য কাটতে হয়। এই শর্তগুলো — জটিল বাহ্যিক প্রোফাইল, কঠোর পৃষ্ঠ, ফোর্জড ব্লাঙ্ক, অবিরাম পরিমাণ — সেই ক্ষেত্র যেখানে ব্রোচিং এবং অন্যান্য প্রতিযোগী প্রক্রিয়াগুলো কাজ ভাগাভাগি করে।.
ঢালাই করা ট্র্যাক লিঙ্কে প্রার্থীদের ব্রোচিং
একটি লিঙ্কের সব অংশই ব্রোচের সংস্পর্শে আসা উচিত নয়, এবং অন্যথায় ভান করলে টুলিং বাজেট অপচয় হয়। নিচের প্রার্থী তালিকাটি আমাদের উৎপাদন-প্রক্রিয়া নিবন্ধে পুরো রুটে প্রযোজ্য একই নিয়ম অনুসরণ করে: সিদ্ধান্ত নেয় গ্রাহকের ড্রয়িং, মেশিনের ক্যাটালগ নয়। একটি ফিচার ব্রোচিং মেশিনে অন্তর্ভুক্ত করা উচিত যখন কাটার পথ খোলা ও সরল হয়, স্টক নিয়ন্ত্রিত থাকে, অংশটি কাটের কাছে সমর্থনযোগ্য হয়, এবং পরিমাণটি অংশ-নির্দিষ্ট টুলিংয়ের খরচ বহন করতে সক্ষম হয়। একটি লিঙ্ক ফ্যামিলিতে, সেই ফিল্টার ফিচারগুলোকে এভাবে সাজায়:
| লিঙ্ক বৈশিষ্ট্য | ব্রোচিং ভূমিকা | কেন |
|---|---|---|
| স্প্রকেট সংযোগ প্রোফাইল | প্রধান প্রার্থী | সরল সোজা পথ, জটিল ক্রস-সেকশন, ফর্ম সামঞ্জস্যতা মেশের গুণমান নির্ধারণ করে। |
| ট্র্যাকের জুতা মাউন্টিং ফেস এবং বোল্ট সিট | প্রার্থী | খোলা সমতল বা অগভীর বাঁকা পৃষ্ঠ; প্যাড এবং স্পট ফেস একক স্ট্রোকে ফিনিশ করুন। |
| নিচের ধাপের কার্যক্রমের জন্য বৈশিষ্ট্য নির্ধারণ | প্রার্থী | প্রতি স্ট্রোকে ডেটাম-নির্ভর সমতলতা ও অবস্থান পুনরাবৃত্তিযোগ্যভাবে উৎপন্ন হয়। |
| পিন ও বুশিং বোর | প্রার্থী নয় | গোলত্ব ও অবস্থানগত চাহিদা সহ গভীর অভ্যন্তরীণ বোর — বোরিং, রিমিং ও হোনিংয়ের ক্ষেত্র |
| রেল (রোলার সংস্পর্শ) পৃষ্ঠসমূহ | প্রার্থী নয় | রোলিং-যোগাযোগ কঠোরতার জন্য ইনডাকশন হার্ডেন; ঘষাই করে সমাপ্ত। |
| ট্র্যাকের শু বোল্টের ছিদ্র | প্রার্থী নয় | ট্রান্সফার বা মেশিনিং-সেন্টার লাইনে ড্রিল ও ট্যাপ করা |
প্রক্রিয়া পরিকল্পনা সবচেয়ে বেশি ভুল করে এমন দুটি সীমা রয়েছে। পিন ও বুশিং বোরই সমগ্র ট্র্যাক চেইনের পিচ-নির্ধারণকারী বৈশিষ্ট্য; এগুলো বোরিং, রিমিং এবং প্রায়ই হোনিংয়ের মাধ্যমে আকার দেওয়া, অবস্থান নির্ধারণ ও সমাপ্তি করা হয়, এবং কোনো দায়িত্বশীল প্রক্রিয়া পরিকল্পনা এগুলোকে ব্রোচের মাধ্যমে পরিচালনা করে না। রেল পৃষ্ঠগুলো ইনডাকশন হার্ডেন করা হয় এমন মাত্রায় যে সেগুলো শুধুমাত্র ঘর্ষণমূলক সমাপ্তির জন্যই অর্থনৈতিক। ব্রোচিং-এর দাবি লিঙ্কের বাহ্যিক গঠিত জ্যামিতি—স্প্রকেট-এর সাথে মিলিত হবার এঙ্গেজমেন্ট প্রোফাইল এবং এর চারপাশের খোলা মাউন্টিং ও অবস্থান নির্ধারণকারী পৃষ্ঠসমূহ—এবং এগুলো ড্রয়িং-এ নিশ্চিতকৃত জ্যামিতি, স্টক, কাটার সময়ের কঠোরতা ও পরিমাণের অধীন।.
স্প্রকেট এঙ্গেজমেন্ট প্রোফাইল ব্রোচিং
এনগেজমেন্ট প্রোফাইলই লিঙ্ক লাইনে সারফেস ব্রোচিং থাকার কারণ। স্প্রকেট দাঁতের সাথে মিলিত পৃষ্ঠগুলো একটি জটিল বক্রতার অংশ—ফ্ল্যাঙ্ক, রুট এবং ক্লিয়ারেন্স পকেট, যা এক পাশে দাঁতকে ফাঁকা রাখে এবং অন্য পাশে ড্রাইভ সঞ্চার করে—সরাসরি বুশিংবিহীন কৃষি চেইনে এবং সিল করা ট্র্যাক চেইনের বুশিংয়ের মধ্য দিয়ে লিঙ্কের দেহ জুড়ে একটি খোলা, সরল পথে মোড়ে। একটি সারফেস ব্রোচ, যা সেই অংশের নারী রূপ ধারণকারী ক্রমিক কাটিং দাঁত ব্যবহার করে, এক ধাপে ফোরজিং স্টক অপসারণ করে এবং প্রোফাইল সম্পূর্ণ করে। পরবর্তী প্রতিটি লিঙ্ক একই ফিনিশিং দাঁত দ্বারা কাটা হয়, তাই দশ হাজারতম লিঙ্কের প্রোফাইল প্রথম লিঙ্কের প্রোফাইলেরই সমান, যা মেশিনের গতি থেকে সঞ্চিত না হয়ে টুলে গ্রাউন্ড করা হয়।.
সেই কাঠামোগত ধারাবাহিকতা কোনো সুবিধার জন্য নয়; এটি প্রক্রিয়াটির প্রকৌশলগত যুক্তি। একটি ট্র্যাক চেইন একসঙ্গে কয়েকটি দাঁতের মধ্য দিয়ে স্প্রকেট-এর সাথে মিলিত হয়, এবং চেইনটি সিরিজে কয়েক ডজন লিঙ্ক নিয়ে গঠিত, তাই প্রোফাইল ত্রুটি যেখানে কাটা হয়েছে সেখানেই সীমাবদ্ধ থাকে না — এটি সার্কিট জুড়ে যোগ হয়। যে লিঙ্কের এঙ্গেজমেন্ট পকেট পিচ বা ফর্ম থেকে বিচ্যুত হয়, তা মেশে বাধা, আঘাতজনিত লোডিং, শব্দ এবং অসম যোগাযোগ চাপ সৃষ্টি করে, এবং একটি ছোট ফ্ল্যাঙ্ক এলাকায় যোগাযোগ কেন্দ্রীভূত হলে পিচ দীর্ঘায়ন ঘটে যা শেষ পর্যন্ত লোডের অধীনে দাঁত ফাঁকি দেয়। একটি বিচ্যুত লিঙ্ক চেইনের প্রতিটি অন্য লিঙ্ককে শাস্তি দেয়। ব্রোচের 'টুল-কপি' বৈশিষ্ট্যই সরাসরি উত্তর: আকার ও পিচ সামঞ্জস্য আসে এককভাবে হার্ডেন ও পরিদর্শনকৃত কাটার থেকে, স্ট্যাকিং ইনডেক্সিং ত্রুটি ও সেটআপ বৈচিত্র্য থেকে নয়।.
একই প্রোফাইলের জন্য প্রতিযোগী পথ হল ফর্ম মিলিং বা প্রতি দাঁতের ইনডেক্সিং সহ প্রোফাইলিং, এবং এরও একটি স্থান আছে — কম ভলিউমে, পরিবর্তনশীল জ্যামিতিতে, বা যেখানে স্টকের বৈচিত্র্য প্রতি টুকরোতে অভিযোজিত প্রক্রিয়াকে সমর্থন করে। কিন্তু ইনডেক্সিং দাঁতের পর দাঁত অবস্থানগত ত্রুটি জমা করে, চক্রকাল দাঁতের সংখ্যার সাথে বৃদ্ধি পায়, এবং প্রোফাইলের সামঞ্জস্য টুলের সমস্যা না থেকে মেশিনের অবস্থার সমস্যা হয়ে দাঁড়ায়। আন্ডারক্যারেজ পরিমাণে, ব্রোচ কয়েক সেকেন্ডে পুরো প্রোফাইল শেষ করে এবং টুলের পুরো আয়ু জুড়ে তা বজায় রাখে। একটি জ্যামিতিক নোট উভয় ক্ষেত্রেই প্রযোজ্য: এঙ্গেজমেন্ট প্রোফাইলের অবস্থান পিন-বোরের কেন্দ্র দূরত্ব থেকে নির্ধারিত হয়, তাই যে কোনো প্রক্রিয়াই এটি কাটুক, তাকে অবশ্যই প্রস্তুত বোর থেকে অবস্থান নির্ধারণ করতে হবে, যা নীচের ফিক্সচার বিভাগে আলোচিত হয়েছে।.
বিচ্ছিন্ন কাটন, ত্বক গঠন এবং তাপ-প্রক্রিয়াজাত অবস্থা
ফোর্জিং ব্রোচ করা মানে মেশিনকৃত ব্লাঙ্ক ব্রোচ করা নয়, এবং পার্থক্যটি কাটে স্পষ্ট হয়ে ওঠে। লিঙ্কটি ফোর্জিং স্কেল, ডিকার্বুরাইজড ত্বক, ড্রাফট-এঙ্গেল মুখ যা পরিবর্তিত স্টক গভীরতায় মেশিনকৃত জ্যামিতিতে মিলিত হয়, এবং ফর্মিং ও তাপ প্রক্রিয়াজাতকরণ থেকে স্থানীয় কঠিন দাগ নিয়ে আসে। যখন ব্রোচ দাঁতগুলো এই অঞ্চলগুলোতে প্রবেশ ও প্রস্থান করে, তখন প্রতি দাঁতের চিপ লোড স্থির না থেকে ওঠানামা করে; সেকশন পরিবর্তনের সময় দাঁতের সংযুক্তি বিঘ্নিত হয় এবং কাটার বল মসৃণ ঢাল বরাবর না গিয়ে একাধিক ধাপে চলে। বিকল্প পকেট ও ল্যান্ডসহ একটি এঙ্গেজমেন্ট প্রোফাইল জ্যামিতিকভাবে, এমনকি পরিষ্কার ব্লাঙ্কেও, একটি বিচ্ছিন্ন কাট।.
এটার জন্য মূলত মেশিনের আগে পর্যাপ্ত শৃঙ্খলা প্রয়োজন। উৎপাদনের উদ্দেশ্যে রাখা খালি অংশের স্টক জরিপ—প্রথম নমুনা নয়, বরং একটি প্রকৃত লটের বণ্টন—টুল ডিজাইনারকে জানায় রাফিং দাঁতগুলোকে কতটা পরিবর্তন সহ্য করতে হবে এবং ফিনিশিং দাঁতগুলো আকার ঠিক করার আগে লোড সমান করতে সেমি-ফিনিশিং সেকশনে কতটা দৈর্ঘ্য থাকা উচিত। হিট-ট্রিটমেন্টের ক্রমই কাটের সময় উপাদানের অবস্থা নির্ধারণ করে: হার্ডেনিংয়ের আগে ব্রোচ করা লিঙ্কগুলো মেশিনযোগ্য অবস্থায় কাটা হয় এবং পরবর্তী বিকৃতি সত্ত্বেও প্রোফাইল ধরে রাখে, আর হার্ডেনড অবস্থা অপারেশনটিকে পরবর্তী অধ্যায়ে বর্ণিত নিয়ন্ত্রিত সংশোধনমূলক ভূমিকায় ঠেলে দেয়। মেশিনের দিক থেকে, বিচ্ছিন্ন কাটিং কঠোর নির্দেশনা এবং পর্যবেক্ষিত বলের স্বাক্ষরের পক্ষে যুক্তি দেয় — স্ট্রোকের বলের ট্রেসই প্রথম সতর্কতা যে পৃষ্ঠের অবস্থা, স্টক বা দাঁতের ক্ষয় অনুমোদিত সীমার বাইরে সরে যাচ্ছে।.
মধ্য-কার্বন ফোরজিং স্টীলের জন্য টুলিং কৌশল
লিংক টুলিং কৌশল শুরু হয় সেই সময়ের প্রশ্ন থেকে যা প্রতিটি তাপ-প্রক্রিয়াজাত অংশকে নিয়ন্ত্রণ করে: নরম কাটবেন, শক্ত কাটবেন, নাকি কাজটি ভাগ করবেন। আমাদের ফ্রেমওয়ার্কে কঠোর ব্রোচিং বনাম নরম ব্রোচিং তুলনা সরাসরি প্রযোজ্য। সাধারণ লিঙ্ক বিন্যাস ভারী প্রোফাইল-উৎপাদনকারী কাজকে হার্ডেনিং-এর আগে রাখে: উচ্চ-গতির ইস্পাত বা আবৃত ব্রোচ, যেগুলোর আক্রমণাত্মক রাফিং সেকশন ফোরজিং স্টক বের করে, একটি অর্ধ-ফিনিশিং সেকশন বিচ্ছিন্ন লোড পরিষ্কার করে, এবং একটি সংক্ষিপ্ত ফিনিশিং সেকশন আকারকে পরিমাপ করে। নরম অবস্থায় মধ্য-কার্বন ইস্পাত প্রচলিত ব্রোচিং সক্ষমতার মধ্যেই পড়ে; অপারেশনের কঠিন অংশ হলো কাটের চারপাশের পরিবর্তনশীলতা — পৃষ্ঠের স্তর, স্থানীয় কঠোরতা এবং স্টকের ছড়িয়ে থাকা — যা দাঁতের বিন্যাসকে শোষণ করার জন্য ডিজাইন করতে হয়।.
যখন প্রক্রিয়াটি কঠোরকরণের পর কাটার বা সংশোধনের প্রয়োজন হয় — উদাহরণস্বরূপ, তাপ-চিকিৎসা দ্বারা বিকৃত প্রোফাইল পুনরুদ্ধার করতে, অথবা ইচ্ছাকৃতভাবে আগে কঠোর করা পৃষ্ঠ সমাপ্ত করতে — তখন এটি হার্ড ব্রোচিং নামে পরিচিত: একটি ছোট, নিয়ন্ত্রিত পরিমাণ যা কার্বাইড দাঁতযুক্ত সরঞ্জাম দ্বারা একটি দৃঢ় যন্ত্রে কাটা হয়, যেখানে দাঁতের জ্যামিতি ও আবরণ কঠোরকৃত অবস্থার জন্য নির্বাচিত হয়। এটি একটি সমাপ্তি ও পুনঃপরিমাপ ধাপ, কখনই প্রধান স্টক অপসারণের কাজ নয়, এবং এটি তখনই মূল্যবান হয় যখন এটি বর্জ্য প্রতিরোধ করে বা ধীরগতির সমাপ্তি প্রক্রিয়া প্রতিস্থাপন করে। পার্থক্যটি উপকরণ-নির্ভর, লেবেল-নির্ভর নয়: সরঞ্জাম সরবরাহকারীকে কাটার পর্যায়ে প্রকৃত কঠোরতা বণ্টন জানতে হয়, রুট শিটে “কঠিন” শব্দটি নয়।.
পরিপ্রেক্ষিতে, লিঙ্ক স্টিলে পরিধানের সমস্যা তুলনামূলকভাবে মৃদু। একই মেশিন পরিবার এ্যারোস্পেস অ্যালয় কাটে, যেখানে রাসায়নিক পরিধান, কাজের কঠোরতা এবং ধারায় তাপ টুল লাইফকে প্রভাবিত করে — চাহিদাগুলি টাইটানিয়াম এবং সুপারঅ্যালয় ব্রেচিং ফোর্জড ম্যাঙ্গানিজ স্টীলকে সরলভাবে দেখান। সেই বন্ধুত্বপূর্ণ ধাতুবিদ্যার বিনিময়ে যা লিঙ্ক উৎপাদন বাণিজ্য করে তা হল পরিমাণ এবং পরিবর্তনশীলতা: সরঞ্জামটিকে ঘর্ষণশীল পৃষ্ঠের বিরুদ্ধে শত শত হাজারো আঘাত সহ্য করতে হবে, তাই সরঞ্জামের আয়ু নির্ধারণ করা হয় বলের প্রবণতা, মাত্রাগত বিচ্যুতি এবং পরিদর্শিত দাঁতের ক্ষয়ের মাধ্যমে, পুনঃগ্রাইন্ডিং চক্রগুলো ব্যর্থতার ওপর নয়, প্রমাণের ওপর ভিত্তি করে পরিকল্পনা করা হয়।.
ফিক্সচারসমূহ: পিন-বোর ডেটাম, হ্যান্ডেড পেয়ার্স এবং মাল্টি-পার্ট লোডিং
লিঙ্কের প্রতিটি মাত্রাবদ্ধ বৈশিষ্ট্য পিন গহ্বর থেকে নির্ধারিত হয়: ট্র্যাক পিচ হল পিন গহ্বরের কেন্দ্রের দূরত্ব, এংগেজমেন্ট প্রোফাইল সেখান থেকেই অবস্থান নির্ধারণ করা হয়, এবং শু ফেস ও বোল্ট প্যাটার্নও এর সাথে সম্পর্কিত। সুতরাং ব্রোচিং ফিক্সচারটি প্রস্তুতকৃত বোরগুলো থেকে অবস্থান নির্ধারণ করে — দুটি বোরে হার্ড লোকেটিং পিন এবং একটি ফেসড এন্ড বা প্যাড যা ঘূর্ণন ও সিট নিয়ন্ত্রণ করে — এবং ব্রোচ যা কিছু কাটে, সবই সেই ডেটাম চেইন উত্তরাধিকারসূত্রে পায়। ফলস্বরূপ, প্রতিটি শিফটে অবস্থার পরীক্ষা বাধ্যতামূলক: নামমাত্র সঠিক লোকেটারে বসানো বোরগুলিতে যদি বার, চিপ বা বিকৃতি থাকে, তবুও অংশটি সরে যাবে, এবং সরে যাওয়া আসনে প্রোফাইল কাট ব্রোচ পাসে না এবং অ্যাসেম্বলি ব্যর্থ হয়। সাধারণ নীতিগুলো আমাদের ব্যবসার মৌলিক উপাদান। ব্রোচিং ফিক্সচার ডিজাইন গাইড; লিঙ্কটি দুটি বিশেষ মোড় যোগ করে।.
প্রথম মোড় হল হস্ততা। লিঙ্কগুলো হল বাম ও ডান হস্তের অংশ, যা আয়না জোড়ায় ব্যবহৃত হয়, এবং এগুলোর সংযুক্তি জ্যামিতিও আয়নার মতোই। একটি লাইন হয় রূপান্তরযোগ্য ফিক্সচার—লোকেটিং পিন, সাইড রেল এবং স্টপগুলো বিপরীত হাতে ফ্লিপ করার জন্য সাজানো, রূপান্তরের পর পরিবর্তনযোগ্য অংশগুলো সঠিকভাবে চিহ্নিত—ব্যবহার করে, অথবা একই ব্রোচ সেট থেকে যেখানে জ্যামিতি অনুমতি দেয়, প্রতি হাতে একটি করে দ্বৈত স্টেশন উৎসর্গ করে। এই পছন্দটি পরিবর্তন-ফ্রিকোয়েন্সি এবং ব্যাচের আকারের ওপর নির্ভর করে; কিন্তু সবচেয়ে অপরিহার্য হলো রূপান্তরের শৃঙ্খলা, কারণ ডান-হাতের ফিক্সচার যদি নীরবে বাম-হাতের অংশ কাটে, তাহলে সেই স্ক্র্যাপ কেবল ট্র্যাক অ্যাসেম্বলিতেই প্রকাশ পায়।.
দ্বিতীয় মোড় হলো মাল্টি-পার্ট লোডিং। একটি লিঙ্ক স্ট্রোক মাত্র কয়েক সেকেন্ড কাটিং সময় নিতে পারে, এবং কোনো ট্যাক্ট-ব্যালেন্সড লাইনই এমন একটি মেশিন বহন করতে পারে না যা লোড ও রিটার্নের সময় নিষ্ক্রিয় থাকে। লিংক ফিক্সচারগুলো তাই পার্টগুলোকে সারি আকারে বহন করে — এক ফিক্সচার বডিতে দুই, তিন বা চারটি লিঙ্ক ক্ল্যাম্প করা হয়, সবগুলোই এক স্ট্রোকে কাটা হয় — ফলে কাটার সময় নেস্ট জুড়ে ভাগ হয়ে যায় এবং প্রতি লিঙ্কের সাইকেল সময় সংকুচিত হয়। ফিক্সচারটি স্বয়ংক্রিয় ক্ল্যাম্পিংসহ প্যালেট-আকারের একটি ওয়ার্কহোল্ডারে পরিণত হয়, যা কাটার পথের কাছে বসানো থাকে যাতে বিচ্ছিন্ন কাটার প্রতিক্রিয়া অংশের মধ্য দিয়ে না গিয়ে মেশিনের বেসে চলে যায়। এই ঘনত্বে চিপ অপসারণে বিশেষ মনোযোগ প্রয়োজন: ঘন চিপের স্থান ব্রোচ ভাঙনের কারণ, কোনো পরিচ্ছন্নতার সমস্যা নয়।.
মেশিন আর্কিটেকচার এবং লাইন ট্যাক্ট
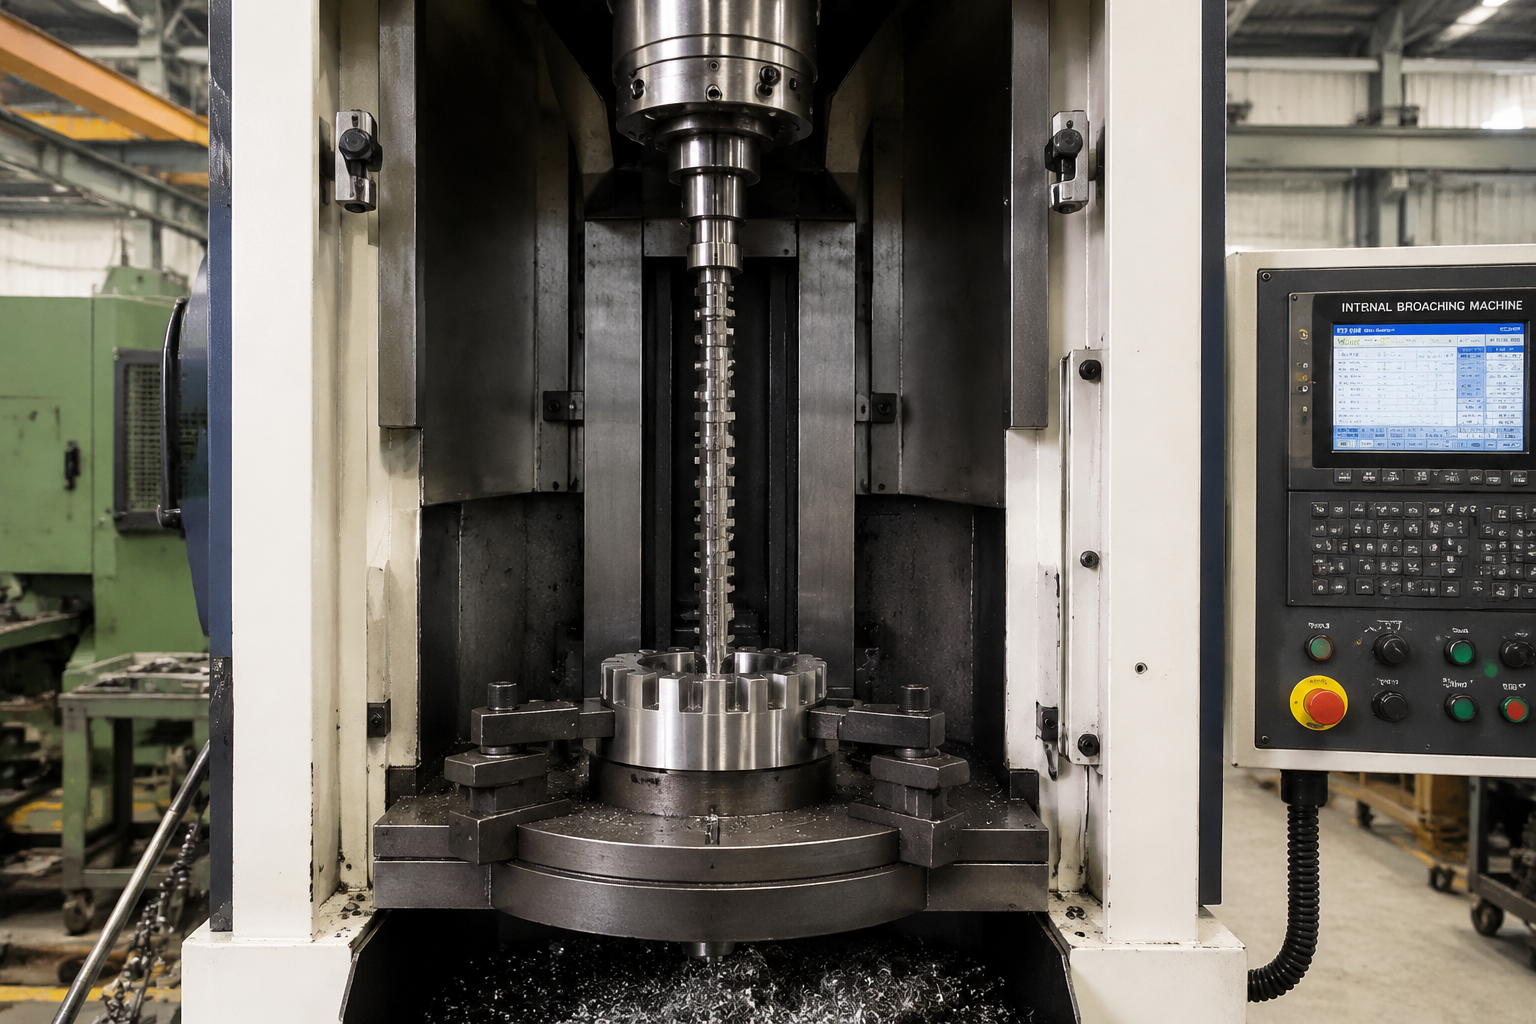
লিঙ্ক ব্রোচিং আমাদের সমীক্ষিত মেশিন পরিবারগুলির পৃষ্ঠতল পার্শ্বেই টিকে আছে। ব্রোচিং মেশিন অভিলক্ষ্য — বাহ্যিক, উন্মুক্ত জ্যামিতি, সরলরেখার কাটিং পথ। সেই পরিবারের মধ্যে স্থাপত্যকাঠামো কাটার চেয়ে অংশের উপর বেশি নির্ভর করে: লিঙ্কগুলো হল ঘন ফোরজিং যা পরিমাণে পরিচালিত হয়, তাই কাজের টুকরো প্রবাহ, লোডিং উচ্চতা এবং স্ট্রোক অ্যাক্সেস বল ও ভ্রমণের মতোই গুরুত্বপূর্ণ। অনুভূমিক পৃষ্ঠযন্ত্রগুলো পাস-থ্রু লাইনের জন্য উপযুক্ত যেখানে নেস্ট স্টেশন জুড়ে সূচিবদ্ধ হয়; উল্লম্ব যন্ত্রগুলো ভারী নেস্টের জন্য উপযুক্ত যা উপরের হ্যান্ডলিং থেকে লোড করা হয়। যেভাবেই হোক, আকার নির্ধারণ অ্যাপ্লিকেশন নম্বর থেকে আসে — এঙ্গেজমেন্ট সেকশনে স্টক এবং প্রস্থ, একযোগে যুক্ত দাঁতের সংখ্যা, উপাদানের অবস্থার জন্য কাটিং গতি, এবং ফলস্বরূপ বলের বক্ররেখা পুরো স্ট্রোকের রেটেড ক্ষমতার সাথে তুলনা করা হয়, কোনো ক্যাটালগ শীর্ষে নয়।.
ট্যাক্ট হল সেই সময় যখন মেশিনটি তার স্থান অর্জন করে বা হারায়। প্রতি-লিঙ্ক সময় হল সম্পূর্ণ চক্র — নেস্ট লোড করা, ক্ল্যাম্প করা, স্ট্রোক করা, ফেরত আসা, আনক্ল্যাম্প করা, আনলোড করা — নেস্টের সংখ্যা দিয়ে ভাগ করা, এবং একটি ব্রোচিং স্টেশন তিনটি লিভারের মাধ্যমে লাইন রেটের সাথে প্রতিযোগিতা করে: নেস্ট ঘনত্ব, রিটার্ন-স্ট্রোক কৌশল (দ্রুত প্রত্যাবর্তন, অথবা একটি কাটতে থাকা অবস্থায় নেস্ট বিনিময় করে এমন টুইন শাটল) এবং একীভূত হ্যান্ডলিং যা অপারেটর সময়কে ক্রিটিক্যাল পাথ থেকে দূরে রাখে। যেহেতু এঙ্গেজমেন্ট প্রোফাইল এক ধাপে কাটা হয়, নেস্টে লিঙ্ক যোগ করলে স্ট্রোক সময়ে সামান্যই সময় যোগ হয় — টুলিং সেকশন ইতিমধ্যেই যুক্ত আছে — এ কারণেই দ্রুত কাটার চেয়ে নেস্টেড লোডিং সাধারণত ধীর স্টেশন থেকে একটি সুষম স্টেশনে যাওয়ার সবচেয়ে সংক্ষিপ্ত পথ। একই বল পর্যবেক্ষণ, যা টুলের অবস্থা পর্যবেক্ষণ করে, তা ট্যাক্ট-বীমা হিসেবেও কাজ করে: স্ট্রোকের মাঝামাঝি অস্বাভাবিক বলের কারণে থামা একটি লাইন ইভেন্ট, এবং পুনরুদ্ধার করার সময় টুল সরিয়ে ফেলা নয়, বরং পুনরায় অবস্থান নির্ধারণ ও পুনরায় শুরু করা উচিত।.
চেইন রেল লিঙ্ক ব্রোচিং মেশিন
এই অ্যাপ্লিকেশনটিকে ঘিরে নির্মিত মেশিনটি হলো চেইন রেল লিঙ্ক ব্রোচিং মেশিন, আমাদের সারফেস ব্রোচিং মেশিন পরিবারের একটি সদস্য, যা ফোর্জড আন্ডারক্যারেজ কাজের জন্য কনফিগার করা হয়েছে। এটিকে যা সংজ্ঞায়িত করে তা কেবল কোনো ক্যাটালগ বৈশিষ্ট্য নয়, বরং কাটের চারপাশের ইঞ্জিনিয়ারিং প্যাকেজ: আপনার লিঙ্ক পরিবারের এঙ্গেজমেন্ট প্রোফাইল এবং মাউন্টিং ফেসের জন্য গ্রাউন্ড করা ব্রোচ সেট, পিন-বোর-ডেটাম ফিক্সচার যার হ্যান্ডেড কনভার্শন পার্টস বা টুইন স্টেশন আছে, আপনার ট্যাক্ট অনুযায়ী সাইজ করা নেস্ট এবং ক্ল্যাম্পিং স্কিম, এবং ফোর্স ও টুল-লাইফ মনিটরিং যা একটি হাই-ভলিউম স্টেশনকে তার ভ্যালিডেটেড উইন্ডোর মধ্যে রাখে। আমরা লিঙ্ক অ্যাপ্লিকেশনগুলো এভাবেই কোট করি — মেশিন, টুলিং, ফিক্সচার এবং পরিদর্শন একসঙ্গে প্রকৃত ড্রয়িং এবং বার্ষিক ভলিউমের বিরুদ্ধে পর্যালোচনা করা হয়, কারণ একটি স্টেশন সিস্টেম হিসেবে ইঞ্জিনিয়ার করা হলেই তা একটি ট্যাক্ট-রেটেড লাইনে টিকে থাকতে পারে।.
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
চেইন রেল লিঙ্কের পিন ও বুশিং বোর কখনো ব্রোচ করা হয় কি?
না। বোরগুলো ট্র্যাক পিচ নির্ধারণ করে এবং আর্টিকুলেটেড জয়েন্ট বহন করে, আর এদের গোলাকারতা, আকার ও অবস্থান বোরিং, রিমিং ও হোনিং-এর অন্তর্গত। লিঙ্কে ব্রোচিং-এর ভূমিকা হলো বাহ্যিকভাবে গঠিত জ্যামিতি—স্প্রকেট এঙ্গেজমেন্ট প্রোফাইল, মাউন্টিং ফেস এবং লোকেটিং ফিচার। যে কোনো প্রক্রিয়া পরিকল্পনা যা পিচ-নির্ধারণকারী ছিদ্রগুলোকে ব্রোচের মধ্য দিয়ে প্রেরণ করে, তা অঙ্কন পর্যালোচনায় ফেরত পাঠানো উচিত।.
কাজের পৃষ্ঠগুলো শক্ত হয়ে গেলে কি লিঙ্কগুলো বসানো যাবে?
কখনও কখনও এটি নিয়মের পরিবর্তে একটি নিয়ন্ত্রিত ব্যতিক্রম হিসেবে করা হয়। অধিকাংশ লিঙ্ক ব্রোচিং চূড়ান্ত হার্ডেনিংয়ের আগে করা হয়, যখন ইস্পাত সহজেই কাটে এবং টুলিংয়ের খরচ কার্যকর হয়। হার্ডেনিংয়ের পর ব্রোচিং হয়ে যায় হার্ড ব্রোচিং — একটি ছোট ফিনিশিং অ্যালাউন্স যা কার্বাইড টুলিং কঠোর মেশিনে বিকৃতি সংশোধন বা কোনো গুরুত্বপূর্ণ আকৃতি ফিনিশ করার জন্য গ্রহণ করে — এবং এটিকে বাস্তব কঠোরতা বণ্টন ও স্টকের অবস্থার বিরুদ্ধে যাচাই করতে হবে, রুট শিটে লেখা “হার্ডেনড” শব্দটির ওপর নয়।.
মিলিং করার পরিবর্তে কেন এঙ্গেজমেন্ট প্রোফাইল ব্রোচ করবেন?
সামঞ্জস্য এবং চক্র সময়। ব্রোচ তার ফিনিশিং দাঁত থেকে সমাপ্ত প্রোফাইল অনুলিপি করে, তাই আকৃতি ও পিচ পুনরাবৃত্তি ইনডেক্সিং ও সেটআপের মাধ্যমে সঞ্চিত না হয়ে একক পরীক্ষিত টুলেই নির্মিত হয় — এবং ডজনখানেক লিঙ্কের চেইনে, সামঞ্জস্যই ট্র্যাককে নীরব রাখে এবং পরিধানকে সমান করে। কম ভলিউমে বা জ্যামিতি পরিবর্তনের সময় মিলিং যুক্তিসঙ্গত থাকে; আন্ডারক্যারেজ ভলিউমে, প্রতি প্রোফাইলে এক স্ট্রোকই শ্রেষ্ঠ।.
বাম-হাতের এবং ডান-হাতের লিঙ্কগুলো কীভাবে একটি ব্রোচিং স্টেশন ভাগ করে?
রূপান্তরযোগ্য ফিক্সচার বা টুইন স্টেশনের মাধ্যমে: প্রথমটি অবস্থান নির্ধারণকারী পিন, পার্শ্ব রেল এবং স্টপগুলো পরিবর্তন করে অংশটিকে আয়নায় প্রতিফলিত করে, এবং প্রতিটি পরিবর্তনের পর রূপান্তর সঠিকতা যাচাই করা হয়; দ্বিতীয়টি যেখানে জ্যামিতি অনুমতি দেয়, একই ব্রোচ সেট থেকে প্রতিটি হাতে একটি করে পরিচালনা করে। যে কোনো ক্ষেত্রেই হাতের বিন্যাস যাচাই করতে হবে — ভুলভাবে রূপান্তরিত ফিক্সচারে কাটা আয়নায় প্রতিফলিত অংশগুলো কেবল ট্র্যাক অ্যাসেম্বলিতে ব্যর্থ হয়।.
আপনার লিঙ্ক ব্রোচিং উৎপাদন পরিকল্পনা করুন
একই ওয়ার্কপিস লজিক আমাদের ব্রোচিং কেস লাইব্রেরির বাকি অংশ জুড়ে প্রযোজ্য: লিঙ্ক লাইনগুলির ট্যাক্ট-এবং-ফিক্সচার শৃঙ্খলা শেয়ার করা হয় স্টিয়ারিং হুইল অ্যাসেম্বলি ব্রোচিং অটোমোটিভ দিক থেকে, মাল্টি-ফিচার ওয়ান-সেটআপ লজিক সহ সিলিন্ডার ব্লক ব্রোচিং, এবং আমাদের কাটার প্রক্রিয়ার মৌলিক বিষয়সমূহ সমতল ব্রোচিং গাইড. এই নিদর্শন সর্বত্র প্রযোজ্য: পুনরাবৃত্তি হওয়া গঠিত বৈশিষ্ট্যগুলো চিহ্নিত করুন, বোর এবং ডেটামগুলোকে ইতিমধ্যেই লাইন যেভাবে মেশিন করে ঠিক সেইভাবে মেশিন করুন, এবং ব্রোচকে সেই পৃষ্ঠগুলো দিন যেখানে পরিমাণগত সামঞ্জস্যই ফলাফল।.
যদি আপনি ট্র্যাক লিঙ্ক, ট্র্যাক শু বা আন্ডারক্যারেজ উপাদান তৈরি করেন এবং একটি ব্রোচিং স্টেশন নির্মাণ বা পুনঃসজ্জিত করার পরিকল্পনা করেন, তাহলে উপকরণ স্পেসিফিকেশন, প্রস্তাবিত কাটিং স্টেজে কঠোরতা এবং বার্ষিক পরিমাণসহ পার্টের ড্রয়িংগুলো আমাদের পাঠান। আমাদের প্রকৌশলীরা এনগেজমেন্ট প্রোফাইল এবং প্রার্থী পৃষ্ঠসমূহ পর্যালোচনা করবেন, নরম বা কঠিন ব্রোচিং ক্রম সুপারিশ করবেন, এবং আপনার ট্যাক্ট অনুযায়ী নেস্টের পরিমাণ ও চক্র সময় নির্ধারণ করবেন। শুরু করুন চেইন রেল লিঙ্ক ব্রোচিং মেশিন পৃষ্ঠা, অথবা আপনার কাজের টুকরোর বিবরণসহ সরাসরি ইঞ্জিনিয়ারিং টিমের সাথে যোগাযোগ করুন।.