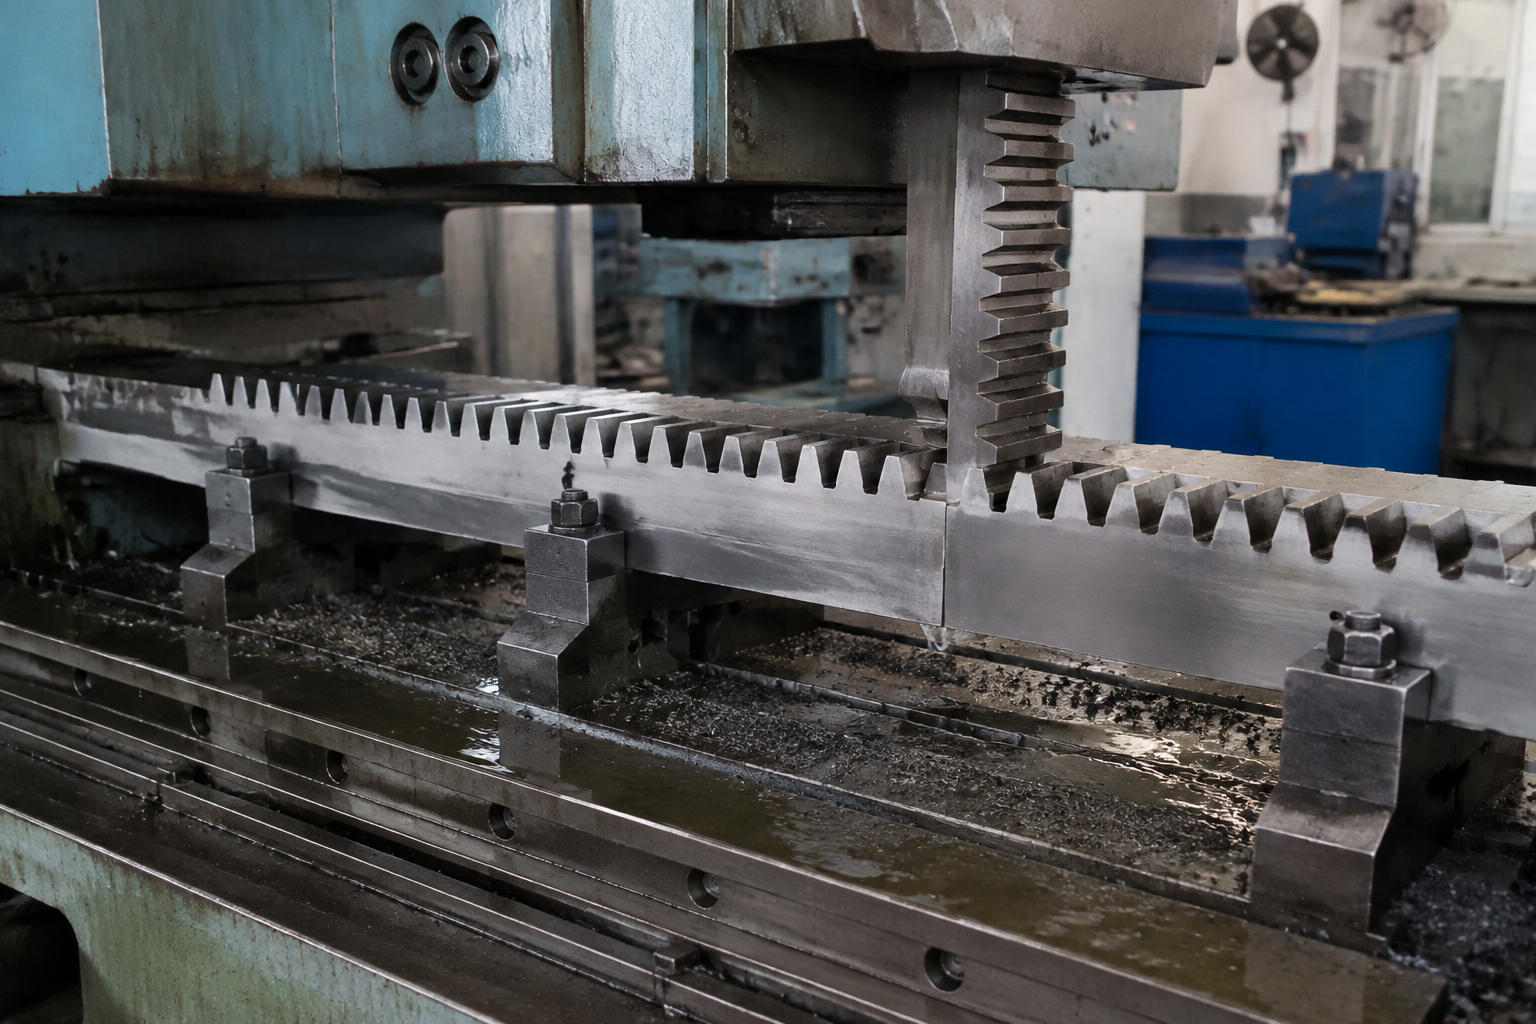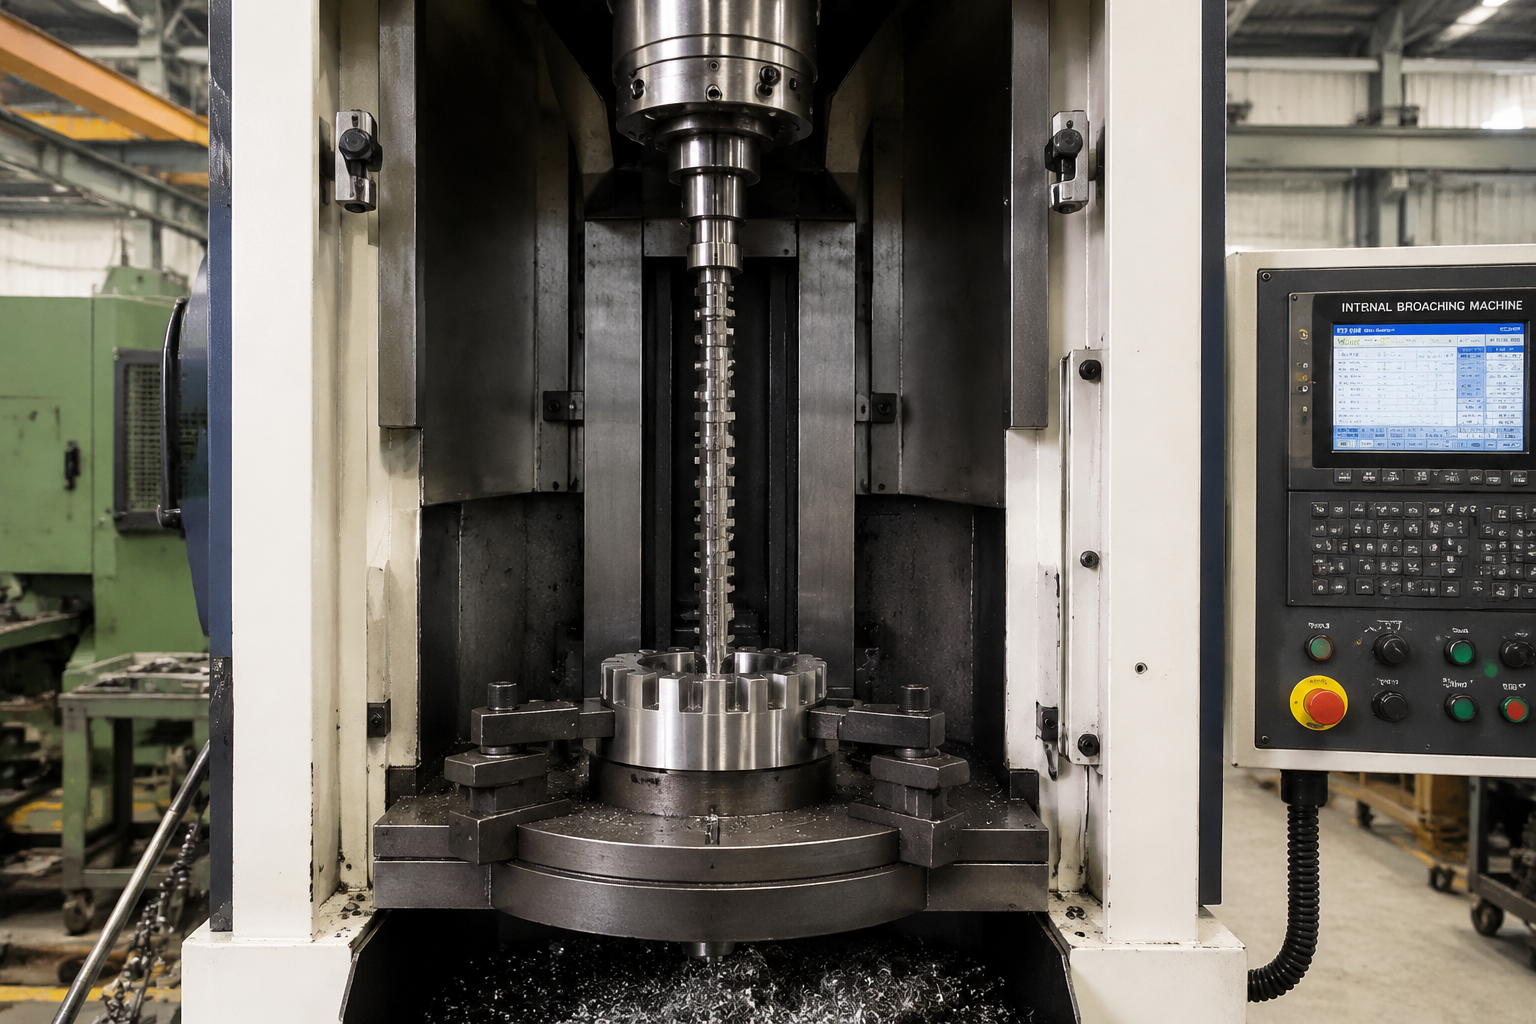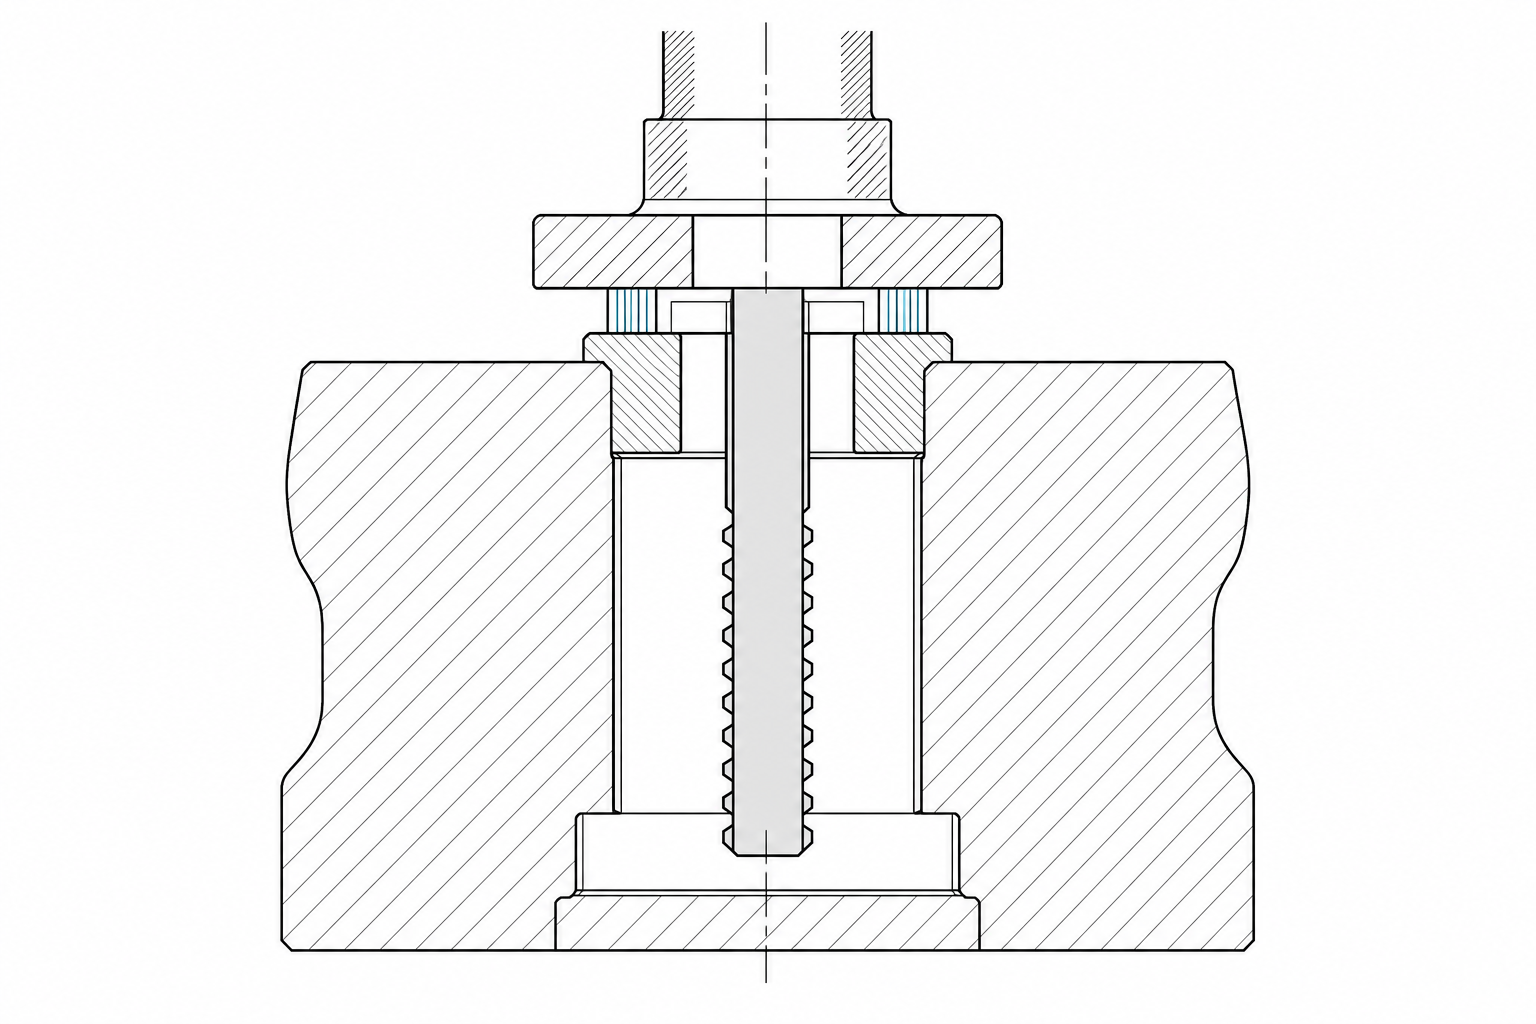
Una brocciatrice per scanalature di chiavetta realizza una scanalatura interna — la fessura rettangolare all’interno di una puleggia, un ingranaggio, un pignone o un mozzo di accoppiamento che accoglie la chiavetta — in un’unica passata. Una broccia a più denti viene guidata attraverso il foro pre-lavorato da una boccola; ogni dente asporta un sottile truciolo per approfondire la scanalatura e, pochi secondi dopo, la scanalatura è completa in termini di profondità, larghezza e posizione. La scanalatura è completa in termini di profondità, larghezza e posizione. Nessuna indicizzazione, nessuna passata multipla, nessuna rifinitura secondaria. Questo è il processo alla base della produzione di mozzi in grandi volumi.
Il processo in sé è trattato in modo approfondito in un altro articolo: il nostro Guida completa alla brocciatura delle chiavette spiega come vengono progettate le brocce per scanalature e come procede il taglio dente per dente, e il nostro Guida al set di brocciatura per scanalature tratta gli strumenti manuali: le presse a mandrino e i set di brocci e boccole utilizzati dalle officine di riparazione e dai produttori a basso volume. Questa guida riguarda il macchina: la gamma di attrezzature dedicate, il sistema di utensili ad essa associato, i tempi di ciclo effettivi e come pianificare la produzione quando la realizzazione di scanalature non è più un lavoro occasionale, ma diventa la vostra produzione quotidiana.
Che cos’è una brocciatrice per scanalature?
Una brocciatrice per scanalature è una macchina utensile progettata specificatamente per guidare una broccia attraverso il foro di un pezzo in lavorazione: si tratta della forma più comune di brocciatura interna. La macchina presenta un unico movimento fondamentale: una slitta che trascina (o talvolta spinge) la broccia lungo un percorso rettilineo e rigidamente guidato. Il pezzo è alloggiato su un dispositivo di fissaggio posto sopra una boccola di guida; la boccola guida la broccia, asseconda il taglio e mantiene l’utensile perpendicolare al foro. Tutto il resto — tavola, controllo della corsa, velocità di ritorno, automazione — serve a ripetere quel singolo movimento nel modo più veloce e costante possibile.
A differenza di un centro di lavorazione, una brocciatrice per scanalature non crea la scanalatura tramite interpolazione. La geometria della scanalatura è copiato dalla broccia: la larghezza dei denti determina la larghezza della scanalatura, la pila dei denti ne determina la profondità e l’allineamento della broccia nella boccola determina la posizione della scanalatura rispetto al foro. La macchina fornisce la forza, la corsa e — soprattutto — un percorso utensile rettilineo. Ecco perché le scanalature realizzate con la brocciatrice risultano così uniformi in produzione: il millesimo pezzo viene tagliato dagli stessi denti, nella stessa sequenza, del primo pezzo. Per quanto riguarda l’alzata del dente e la formazione dei trucioli dietro il taglio, si veda il Guida al processo di brocciatura delle scanalature.
Da Arbor Press alle macchine specializzate: la gamma di attrezzature
Non tutti i laboratori che realizzano scanalature necessitano di una macchina dedicata, e comprendere l’intera gamma di opzioni disponibili è il modo più rapido per capire quali vantaggi offre una brocciatrice per scanalature. Le attrezzature di produzione seguono una chiara evoluzione:
- Pressa ad albero con set di brocce. Il punto di ingresso. Una boccola con chiavetta viene inserita in una piastra di pressione, l’operatore spinge la broccia attraverso il braccio di pressione e un seguicamma la riporta indietro. Ideale per scanalature occasionali, lavori di riparazione e lotti di poche dozzine di pezzi: lo scenario classico del nostro Guida al set di brocciatura per scanalature è destinato a.
- Pressa idraulica con attrezzatura per scanalature. Maggiore potenza, minore sforzo da parte dell'operatore, corsa sufficiente per brocce più lunghe — ma pur sempre una macchina per uso generico destinata alla lavorazione di scanalature, con la movimentazione dei pezzi, l'allineamento e la corsa di ritorno tutti manuali.
- Macchina dedicata alla brocciatura di scanalature verticali. La prima vera fase di produzione. La macchina è progettata su misura per il lavoro da svolgere: corsa del pistone studiata appositamente, piano di lavoro predisposto per le boccole, ritorno automatico della broccia e logica di ciclo che gestisce il caricamento, la corsa e lo scaricamento come un'unica sequenza.
- Macchina brocciatrice CNC per scanalature. Corsa e posizionamento programmabili, cambio rapido degli utensili, capacità di indicizzazione per più sedi di chiavetta: la macchina che porta il processo dal “taglio veloce” alla “cella di produzione automatizzata”.”
Ogni fase di avanzamento affronta un vincolo diverso. Il passaggio dalla pressa alla macchina sostituisce la forza muscolare dell’operatore e la sua valutazione dell’allineamento con una forza guidata dalla macchina: è questo che garantisce una produzione costante turno dopo turno. Il passaggio dalla macchina al CNC sostituisce i tempi di configurazione e la movimentazione manuale con cambi di programma e automazione. La posizione che si assume in questo spettro dipende dal volume e dalla precisione richiesti; torneremo su questo argomento più avanti.
Tipi di macchine per la brocciatura di chiavette
Tre famiglie di macchine si fanno carico della stragrande maggioranza delle operazioni di taglio di chiavette interne a livello mondiale. La loro sovrapposizione è minore di quanto gli acquirenti si aspettino, e la scelta della macchina giusta dipende principalmente dal volume di produzione, dalla geometria delle chiavette e dalla varietà dei lotti.
| Tipo di macchina | Come taglia | Uso tipico | Punti di forza e limiti |
|---|---|---|---|
| Broccatrice verticale per scanalature | Ram fa scorrere la broccia lungo la linea di divisione con un unico movimento; la boccola guida l'utensile | Fori passanti nei componenti chiave della produzione: pulegge, ingranaggi, ruote dentate, giunti | Scanalatura più veloce per ogni pezzo; risultati costanti; richiede un foro passante e una broccia per ogni dimensione di scanalatura |
| Macchina brocciatrice CNC per scanalature | Stesso taglio a broccia a corsa singola, con corsa, posizionamento e indicizzazione programmabili | Parti miste, più scanalature per chiavetta per ogni parte, famiglie di fori, celle automatizzate | Cambio rapido tra i programmi; possibilità di lavorare su più slot in un’unica configurazione; investimento maggiore |
| Keyseater (macchina per la realizzazione di scanalature di tipo a incastro) | Un unico utensile esegue un movimento alternativo e avanza lateralmente, allargando la fessura colpo dopo colpo | Fori ciechi, pezzi di grandi dimensioni, scanalature su misura e di riparazione | Tagli in punti in cui la broccia non può passare; molto più lenti rispetto alla brocciatura; la finitura dipende dall'utensile e dall'operatore |
La macchina verticale dedicata è il vero cavallo di battaglia per la produzione in serie: basta caricare il mozzo sulla boccola, avviare il ciclo e la scanalatura è pronta prima ancora che il pezzo si sia raffreddato. Le moderne macchine CNC per la realizzazione di scanalature ampliano queste funzionalità grazie a pistoni servoazionati, profili di profondità e corsa programmabili, serraggio automatico della broccia e interfacce per l’alimentazione dei pezzi. Sulla nostra Pagina del prodotto: macchina per la brocciatura di scanalature Potete vedere le configurazioni che realizziamo per i produttori di mozzi, dalle macchine a stazione singola con caricamento manuale alle versioni automatizzate a più stazioni.
Keyseater contro brocciatrice. Una macchina per scanalature realizza una scanalatura per chiavetta allo stesso modo in cui una spianatrice realizza una superficie piana: un utensile a movimento alternativo, un piccolo avanzamento per ogni corsa, con la scanalatura che si forma gradualmente. Ciò lo rende molto più lento di una brocciatrice per un foro passante, ma consente di ottenere geometrie che una brocciatrice non è in grado di realizzare: scanalature che terminano su una spalla e fori in pezzi troppo grandi per essere portati su una brocciatrice. Se i vostri pezzi sono ciechi, di grandi dimensioni o pezzi unici, leggete il nostro confronto tra brocciatura vs. fresatura per scanalature interne prima di prendere una decisione in un senso o nell'altro: scegliere la famiglia sbagliata è un errore che costa caro e che nessun strumento può correggere.
Scanalature cieche. Una broccia standard per scanalature di chiavetta deve attraversare completamente il foro; ecco perché le scanalature cieche vengono tradizionalmente affidate a specialisti nella realizzazione di scanalature di chiavetta. Esistono soluzioni basate sulla brocciatura per alcune geometrie cieche — utensili specializzati per scanalature cieche e varianti di processo — e trattiamo queste opzioni, nonché i loro limiti, in brocciatura a cieco di scanalature.
Attrezzature: boccole, portabrocce a cambio rapido e dispositivi di indicizzazione
La macchina rappresenta solo un terzo del sistema. Gli altri due terzi — le boccole di guida e il sistema di serraggio dei pezzi — determinano se tutta quella rigidità della macchina si riflette effettivamente sul taglio.
Boccole di guida. La boccola è il cuore dell'attrezzatura per la brocciatura di scanalature. Il suo diametro esterno si adatta al foro del pezzo, mentre il diametro interno presenta una scanalatura che guida la broccia e assorbe le forze di taglio. Poiché la boccola stabilisce il rapporto tra foro e scanalatura, ogni diametro di foro che si produce richiede una boccola specifica — lo stesso principio che regola i set di brocciatura manuali, come i nostri Guida al set di brocciatura spiega. Su una macchina di produzione la posta in gioco è più alta: una boccola usurata deteriora silenziosamente ogni scanalatura che la attraversa.
Portabrocce a cambio rapido. La broccia viene fissata allo stantuffo tramite un dispositivo di fissaggio; i raccordi a cambio rapido trasformano la sostituzione della broccia da un’operazione che richiede il serraggio di ogni singolo bullone in un’operazione che richiede solo pochi secondi. Se la vostra macchina lavora con più di una larghezza di scanalatura o dimensione di foro al giorno, gli utensili a cambio rapido rappresentano una delle soluzioni più economiche per ridurre i tempi di ciclo, poiché agiscono sul tempo di cambio utensile anziché su quello di taglio.
Dispositivi di indicizzazione e a più stazioni. Molti mozzi richiedono più di una scanalatura: le doppie scanalature a 180 gradi sono comuni nei giunti e nelle trasmissioni ad alta coppia, mentre alcuni progetti prevedono tre o quattro scanalature. Un dispositivo di indicizzazione ruota il pezzo di un angolo programmato tra una corsa e l’altra, realizzando tutte le scanalature in un unico set-up: un unico caricamento, un unico serraggio, più scanalature finite. Questo aspetto è doppiamente importante: moltiplica la produttività senza aumentare il numero di macchine e mantiene le relazioni angolari tra le scanalature controllate dal dispositivo di fissaggio anziché dal riorientamento effettuato dall’operatore. I principi generali — posizionamento contro la forza di taglio, supporto sotto il taglio, ripetibilità — sono gli stessi che illustriamo nella nostra sezione dedicata alla brocciatura Guida alla progettazione degli impianti fissi.
Tempo di ciclo e pianificazione della produzione
Il taglio in sé raramente rappresenta il collo di bottiglia. Una singola corsa della scanalatura richiede pochi secondi; il resto del ciclo è in gran parte una questione di logistica. Un ciclo manuale si articola in: orientare il pezzo e posizionarlo sopra la boccola, avviare la corsa, attendere il ciclo di discesa e ritorno del pistone, sollevare il pezzo — con la broccia ancora all’interno — separare i due elementi, mettere da parte il pezzo. Ogni fase è breve, ma tutte dipendono dal ritmo dell’operatore, ed è proprio qui che i secondi si sommano.
Pertanto, la pianificazione della produzione per la brocciatura di scanalature consiste principalmente nel definire cosa accadrà intorno a il colpo:
- Caricare e scaricare. La broccia rimane nel pezzo finito fino a quando non viene estratta: è necessario prevedere una fase di estrazione nel layout della stazione, che può variare da una semplice barra di arresto a un estrattore automatico.
- Cambio lotto. Sostituzione di boccole, brocce ed eventualmente di dispositivi di fissaggio tra un pezzo e l’altro; gli utensili a cambio rapido e i dispositivi di fissaggio preimpostati riducono i tempi a pochi minuti, anziché a interi turni.
- Aprire le finestre di manutenzione. Le brocce realizzano migliaia di scanalature tra una rettifica e l’altra, ma la rettifica richiede una finestra temporale programmata: una broccia smussata aumenta il carico di lavoro e compromette la qualità. Pianificate la revisione in termini di capacità, non di tempi di fermo.
- Caricamento dell'operatore. Spesso un operatore può gestire più di una postazione; è proprio bilanciando il rapporto tra personale e macchinari che la maggior parte delle celle ottiene il primo miglioramento in termini di produttività.
Percorso di aggiornamento dell'automazione. La sequenza è ormai consolidata. Innanzitutto, il serraggio motorizzato e i blocchi di ciclo allontanano le mani dalla zona di pericolo e standardizzano la durata del ciclo. Successivamente, una navetta o una tavola a due posizioni consente all’operatore di caricare un pezzo mentre la macchina ne taglia un altro, integrando il tempo di carico all’interno del ciclo di taglio. Per i mozzi di piccole dimensioni, un alimentatore a vibrazione convoglia automaticamente i pezzi alla boccola; per i pezzi più grandi, un portale pick-and-place o un robot gestisce le operazioni di carico, separazione e scarico. Il risultato finale è una cella automatizzata: macchina, alimentazione, trasporto e monitoraggio dell’usura della broccia funzionano come un unico sistema. Ogni fase può essere aggiunta in un secondo momento a una macchina base compatibile; verificate la facilità di retrofit con il vostro costruttore al momento dell’acquisto.
Norme relative alle scanalature e capacità delle macchine
Le dimensioni delle scanalature non sono geometrie personalizzate: seguono gli standard nazionali e l’adeguamento della capacità della macchina a tali standard è un esercizio di definizione delle specifiche. Nel sistema imperiale, le chiavette e le scanalature seguono gli standard ANSI (la famiglia B17); nel sistema metrico, gli standard DIN (in particolare la norma DIN 6885 per le chiavette parallele). In entrambi i sistemi, le larghezze comuni delle scanalature per chiavette quadrate e rettangolari vanno da circa 3 mm (1/8 di pollice) all’estremità più stretta fino a 25 mm (1 pollice) e oltre per gli alberi di grandi dimensioni. Il nostro Riferimenti relativi alle dimensioni e alle norme delle scanalature riporta in tabella le combinazioni di larghezza, profondità e tolleranza in base al diametro dell'albero.
Tre elementi di riferimento sul lato della macchina devono essere allineati con la scanalatura che devi tagliare. Forza: le scanalature più larghe realizzate in materiali più resistenti richiedono una maggiore forza di taglio, da dimensionare in base al numero di denti della broccia e al carico di truciolo. Ictus: il martinetto deve far avanzare la broccia per tutta la lunghezza del foro e poi riportarla indietro lasciando un gioco adeguato; fori più lunghi richiedono brocce più lunghe e una corsa maggiore. Area di lavoro degli utensili: la boccola deve adattarsi al piano di lavoro e il pezzo deve passare liberamente attraverso la colonna per l'intera corsa. Specificare tutti e tre questi elementi in base alla famiglia completa di pezzi — non solo al pezzo odierno — garantisce che la macchina rimanga produttiva per anni, anziché diventare obsoleta nel giro di uno solo.
Simmetria di tenuta: l'equazione della precisione
La tolleranza più importante in una sede per chiavetta realizzata con la brocciatura non è solitamente né la larghezza né la profondità — queste vengono infatti determinate dalla brocciatura stessa. È simmetria: la precisione con cui la sede della chiavetta è centrata sull’asse del foro e la perpendicolarità delle pareti della scanalatura rispetto alla superficie del pezzo. Se la simmetria non è perfetta, la chiavetta si incastra o il mozzo si inclina sull’albero. Quattro fattori ne determinano l’esito:
Precisione delle guide delle macchine. Il percorso del pistone è il percorso della scanalatura. Le guide usurate, allentate o fuori squadra introducono quell’errore in ogni scanalatura. Questa è una differenza fondamentale tra una macchina dedicata alla produzione di scanalature e una pressa per uso generico utilizzata per tale scopo: la struttura della macchina dedicata è costruita attorno a un unico percorso utensile rettilineo e rigido.
Adattamento e usura delle boccole. La boccola trasferisce il rapporto tra foro e scanalatura. Un gioco eccessivo rispetto al foro — o l’usura causata da migliaia di cicli — fa sì che la broccia si sposti lateralmente, compromettendo la simmetria. Le boccole sono componenti soggetti a usura: monitoratene le condizioni, sostituitele secondo un programma prestabilito e, in caso di improvviso problema di simmetria, consideratelo innanzitutto un problema delle boccole e solo in secondo luogo un problema della broccia.
Stato della broccia. Un’usura irregolare dei denti o una riaffilatura non corretta generano carichi laterali irregolari che spingono l’utensile contro la scanalatura della boccola. La qualità della riaffilatura incide sulla precisione, non solo sulla durata dell’utensile.
Posizionamento del pezzo. Le sbavature sulla bocca del foro, i trucioli sotto il pezzo o una superficie di serraggio non perpendicolare provocano un’inclinazione del foro rispetto alla corsa. Il posizionamento con getto d’aria e i controlli periodici della superficie di serraggio rappresentano una misura di sicurezza poco costosa. La metodologia completa di serraggio dei pezzi è illustrata nel nostro Guida alla progettazione di attrezzature per la brocciatura.
Quando passare da un set di brocce a una brocciatrice per scanalature
Il nostro Guida al set di brocciatura per scanalature si conclude con un’ammissione sincera: la lavorazione con stampi “premi e imposta” ha un limite massimo. Questa guida va oltre tale limite. Quattro segnali indicano che si è raggiunto tale limite:
1. Orari settimanali della Keyway. Quando la lavorazione delle scanalature occupa una pressa e un operatore per una parte significativa di ogni settimana — anziché solo qualche pomeriggio ogni tanto — i conti del lavoro cambiano radicalmente. Una macchina dedicata con un ciclo automatico breve produce sempre più scanalature per ora di lavoro rispetto a una pressa, e il divario aumenta con l’automazione.
2. Reclami relativi alla ripetibilità. La regolazione delle presse dipende dalla capacità dell’operatore di ripetere, pezzo dopo pezzo, la valutazione dell’allineamento. Se l’ispezione mira a individuare variazioni di simmetria o di larghezza riconducibili alla regolazione piuttosto che all’usura degli utensili, una brocciatrice guidata dalla macchina elimina la variazione alla fonte.
3. Le dimensioni dei lotti stanno aumentando, non diminuendo. I set di brocciatura sono adatti a decine di pezzi; le macchine, invece, a migliaia. Quando un singolo ordine di un cliente equivale a una settimana di tempo macchina, la macchina si ripaga da sola in termini di tempistiche e capacità, non solo in termini di costo per pezzo.
4. Varietà di scanalature. Anche Variety si schiera a favore della macchina — se Si tratta di una macchina CNC dotata di un sistema di cambio rapido degli utensili. Sei diametri di foratura su una pressa comportano sei regolazioni manuali; su una macchina CNC per scanalature, invece, significano sei programmi e la sostituzione delle boccole in pochi minuti.
Il “test di redditività” consiste in un semplice confronto: le ore di manodopera annuali attualmente impiegate per la lavorazione delle scanalature, calcolate in base alle tariffe orarie effettive, contrapposte all’investimento nella macchina ripartito sulla sua vita utile, adeguato in base alla capacità e all’uniformità ottenute. La maggior parte delle officine giunge alla stessa conclusione allo stesso punto di svolta: una volta che la lavorazione delle scanalature diventa una linea di produzione anziché una singola operazione, la macchina di produzione risulta più vantaggiosa. Per quanto riguarda il quadro degli investimenti, il nostro Guida ai prezzi delle macchine per brocciatura analizza i fattori che determinano i costi.
Pezzi tipici: pulegge, ingranaggi, ruote dentate e giunti
Le macchine per la brocciatura di scanalature esistono proprio per lavorare pezzi tondi con fori al centro. Le famiglie classiche:
- Pulegge. I mozzi delle cinghie trapezoidali e delle pulegge di distribuzione sono dotati di scanalature di larghezza standard, che spesso coprono un’ampia gamma di diametri interni a partire da un unico modello grezzo: una soluzione ideale per una macchina dotata di boccole intercambiabili. Il nostro Guida passo passo alla brocciatura della scanalatura del mozzo della puleggia illustra il processo su una famiglia di pezzi reale.
- Ingranaggi. I semilavorati per ingranaggi a denti diritti ed elicoidali, già pronti per l’alesaggio, vengono dotati della scanalatura di chiavetta come fase finale di lavorazione prima dell’assemblaggio: grandi volumi e requisiti di simmetria rigorosi sono proprio le condizioni per cui sono state progettate le macchine per la produzione in serie di scanalature di chiavetta.
- Pignoni. I pignoni per catene presentano le stesse caratteristiche delle pulegge: fori standard, chiavette standard, grandi lotti.
- Giunti. I giunti rigidi e flessibili specificano spesso doppio scanalature a 180 gradi per una maggiore capacità di coppia: l'applicazione di punta per i dispositivi di indexaggio, che consente di realizzare entrambe le scanalature in un unico serraggio.
- Flange, volani e rotori. Qualsiasi pezzo a forma di mozzo dotato di foro passante e sede per chiavetta è adatto alla brocciatura.
Domande frequenti
A cosa serve una brocciatrice per scanalature?
Viene utilizzata per realizzare scanalature interne — le fessure all’interno dei fori che ospitano le chiavette degli alberi — in componenti di produzione quali pulegge, ingranaggi, pignoni e giunti. Una sola passata di una broccia a denti multipli rifinisce la scanalatura in termini di larghezza, profondità e posizione; ecco perché questo processo è alla base della lavorazione in serie dei mozzi. La stessa famiglia di macchine consente inoltre di realizzare altri profili interni (scanalature a dentellatura, poligoni) con l’utensileria adeguata.
Come si sceglie una brocciatrice per scanalature?
Parti dalla tua famiglia di pezzi, non dal catalogo delle macchine. Adatta la forza e la corsa al foro più grande e alla broccia più lunga; verifica che l’ingombro degli utensili sia compatibile con il pezzo più grande; conta i diametri dei fori per dimensionare lo stock di boccole; valuta il controllo CNC e l’indicizzazione se devi lavorare più scanalature per ogni pezzo o se sono previsti cambi frequenti. Se alcuni pezzi presentano fori ciechi, valuta l’utilizzo di una macchina per scanalature accanto alla brocciatrice prima di prendere una decisione.
Quanto costa una macchina per la brocciatura di scanalature?
A livello base, l’acquisto di una pressa e di un set di brocce comporta una spesa per l’attrezzatura nell’ordine delle quattro cifre più basse. Le brocciatrici dedicate alla lavorazione di scanalature sono beni strumentali: le macchine verticali di base costano decine di migliaia, mentre le macchine CNC con dispositivi di indicizzazione e avanzamento superano di gran lunga tale cifra. Poiché il prezzo varia in base alla corsa, alla forza, al livello di controllo e all’attrezzatura, riportiamo una ripartizione dettagliata nel nostro Guida ai prezzi delle macchine per brocciatura.
Qual è la profondità massima di una scanalatura che può essere realizzata con una brocciatrice?
La profondità è una questione di progettazione della broccia, non un asse della macchina. Le scanalature standard del mozzo sono proporzionali alla larghezza della chiavetta — dell’ordine di circa la metà della larghezza della chiavetta in profondità — e la broccia è rettificata per raggiungere la profondità massima in un unico passaggio. Le scanalature più profonde richiedono un numero maggiore di gradini dei denti, il che allunga la broccia e richiede una corsa e una forza maggiori; è questo compromesso, e non la macchina di per sé, a determinare il limite pratico. Quando un progetto supera ciò che è economicamente fattibile tagliare in un unico passaggio, le opzioni sono la brocciatura a più passaggi con utensili a gradini o un processo diverso, come la scanalatura per chiavette.
Pianifica la produzione della brocciatura delle chiavette
Una brocciatrice per scanalature è una soluzione di produzione in serie basata su un processo di precisione: la broccia definisce la geometria della scanalatura, la boccola ne determina la posizione rispetto al foro e la macchina stabilisce la frequenza e l’uniformità con cui ciò avviene. Se questi tre elementi sono allineati correttamente, un albero può funzionare per anni con la sola manutenzione ordinaria consistente nella riaffilatura e nella sostituzione delle boccole.
Realizziamo macchine per la brocciatura di scanalature proprio per questo tipo di lavorazione, dalle macchine verticali a stazione singola con caricamento manuale alle macchine CNC con indicizzazione e avanzamento per celle di lavorazione automatizzate — consultate le configurazioni sul nostro pagina dedicata alla macchina per la brocciatura di scanalature. Inviateci un campione del pezzo e i vostri volumi annuali: i nostri ingegneri ne esamineranno la geometria, vi consiglieranno la macchina e il pacchetto di utensili più adatti e vi forniranno una stima del tempo di ciclo che potrete prevedere in produzione.