Una máquina de brochado horizontal corta perfiles internos o externos haciendo pasar una brocha de múltiples dientes a través de la pieza de trabajo o por delante de ella en un horizontal Carrera. El pistón se desliza a lo largo de una bancada horizontal, la brocha se desplaza en paralelo al suelo y cada diente de la pila ascendente retira su porción de material hasta que la pieza acabada —una estría larga, una ranura de chaveta profunda, una superficie contorneada— queda completa en una sola pasada. Para las plantas que mecanizan piezas de fundición de gran tamaño, ejes largos y componentes pesados de la cadena de transmisión, la disposición horizontal suele ser la única configuración que se adapta a la vez a la pieza, al utillaje y a la línea de producción.
Esta guía aborda el funcionamiento de la máquina, cómo se compara con el brochado vertical, los tipos de máquinas, la selección de piezas, la estructura de la máquina, la lista de verificación de especificaciones, la automatización y las aplicaciones. Si eres nuevo en este proceso, empieza por nuestra guía básica sobre qué es el brochado horizontal; este artículo da por sentados los conceptos básicos y se centra en la selección y la puesta en marcha del equipo.
¿Qué es una máquina de brochado horizontal?
Una máquina de brochado horizontal es una máquina herramienta cuyo movimiento de corte —la carrera del émbolo y el recorrido del brochador— se realiza a lo largo de un eje horizontal a altura de trabajo, sobre una bancada que descansa directamente sobre el suelo del taller. La pieza de trabajo se fija de forma estática, y la brocha, sujeta por el acoplamiento del émbolo, atraviesa la pieza (brochado interior) o recorre su exterior (brochado superficial) en un único corte lineal. Dado que el eje está nivelado, la gravedad actúa con El proceso: las piezas pesadas se apoyan sobre guías horizontales, las brochas largas se sostienen a lo largo de toda su longitud y los equipos de carga acceden a la pieza desde arriba mediante grúas, pórticos o rodillos.
La guía práctica sobre máquinas-herramienta clasifica las máquinas de brochado horizontales según su diseño para tres tipos de aplicaciones: brochado por tracción, en el que la brocha se hace pasar a través de la pieza de trabajo (el método más habitual para el mecanizado interior, ya que una brocha que se hace pasar a tracción está sometida a tensión y no puede deformarse); brochado superficial, en la que la herramienta corta el material desde una cara externa; y brochado continuo, en las que las piezas fijadas se desplazan por una cadena o una guía pasando junto a brochas fijas sin detenerse. La mayoría de las máquinas horizontales que se encuentran en los talleres son máquinas internas de tracción, pero la misma arquitectura de bancada y émbolo sirve tanto para el mecanizado de superficies como para el funcionamiento continuo.
Esta categoría se destaca por dos puntos fuertes. En primer lugar, la carrera: dado que la bancada se extiende a lo largo del suelo en lugar de elevarse hacia la estructura del edificio, una máquina horizontal puede albergar brochas y realizar carreras que resultarían poco prácticas si se colgaran o se empotraran verticalmente. En segundo lugar, el acceso a las piezas: la zona de trabajo está abierta por ambos extremos y por la parte superior, por lo que las piezas pesadas se cargan con equipos estándar de manipulación de materiales. Estas dos ventajas cobran mayor importancia a medida que la pieza es más grande, razón por la cual las máquinas horizontales dominan el segmento de mayor tamaño dentro de la gama de brochado.
Cómo funciona la máquina: un ciclo completo, de principio a fin
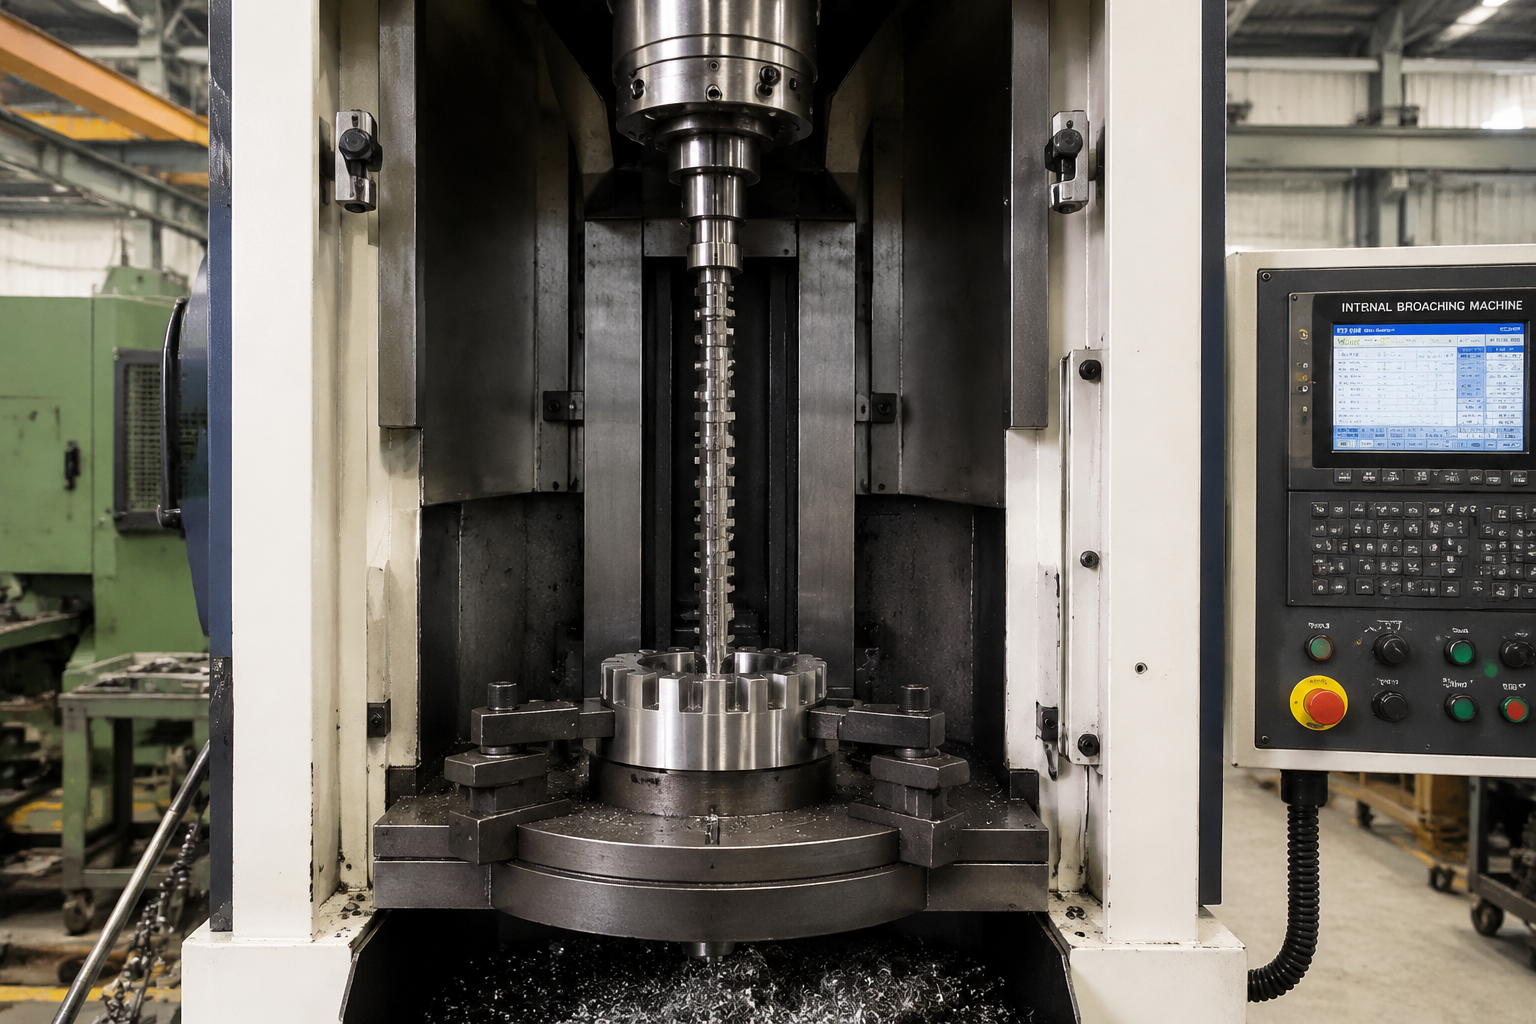
El corte por tracción interna se realiza siguiendo una secuencia fija. La pieza se coloca en el dispositivo de sujeción con un orificio piloto premecanizado alineado con el eje de carrera. La brocha —larga, delgada y roscada con dientes progresivos— se introduce en el orificio piloto, el acoplamiento del émbolo se engancha a su extremo de tracción y el émbolo arrastra la herramienta a lo largo de toda su longitud a través de la pieza. Cada diente sucesivo es ligeramente más alto o más ancho que el anterior, por lo que cada uno corta una viruta fina y controlada; los dientes traseros de acabado cortan hasta la cota final y definen el acabado superficial. La pieza se retira, el carro retrocede en avance rápido y el ciclo se repite.
El mecanizado de superficies sigue la misma lógica de pasada, pero con la herramienta invertida: la brocha pasa por el exterior de la pieza sujeta. La física del corte es idéntica —dientes progresivos, arranque de material ascendente, finalización en una sola pasada—, pero es el dispositivo de sujeción, y no un orificio piloto, el que debe posicionar la pieza y soportar toda la fuerza de corte.
Hay dos detalles prácticos que marcan el funcionamiento diario. La longitud de la carrera no es lo mismo que la longitud de corte: el pistón debe sacar la brocha por completo de la pieza, por lo que, incluso al cortar una pieza corta con una brocha larga, sigue siendo necesaria una carrera larga. Y La manipulación del brocha forma parte del ciclo: Los broches internos son herramientas pesadas de precisión, por lo que las máquinas bien equipadas utilizan elevadores, rodillos o brazos de soporte para sostener el extremo libre de la herramienta, protegiendo tanto los dientes como al operario.
Brochado horizontal frente a brochado vertical: una comparación actual
La cuestión de si optar por la configuración horizontal o vertical es la primera encrucijada en cualquier proyecto de roscado. Ambas configuraciones cortan las mismas formas con las mismas herramientas; la decisión viene determinada por el tamaño de la pieza, el espacio disponible, la logística de carga y la integración en la línea de producción, y no por la capacidad de corte. Disponemos de un artículo específico sobre el diferencia entre las máquinas de brochado horizontales y verticales; aquí tienes la comparación en cuanto a la profundidad de selección.
| Factor de selección | Máquina horizontal | Máquina vertical |
|---|---|---|
| Superficie útil | Estructura alargada y de baja altura: la longitud de la bancada varía en función de la carrera y la longitud de la brocha; la altura se mantiene moderada | Ocupa poco espacio por unidad de carrera; la altura varía en función de la carrera, y algunos diseños requieren espacio libre en altura o un foso. |
| Techo de golpe | Prácticamente ilimitadas: las bancadas se pueden alargar para alojar brochas de varios metros para estrías largas y ranuras profundas | La carrera viene limitada por la altura del edificio o la profundidad del foso; las brochas muy largas resultan difíciles de colgar y sujetar |
| Carga parcial | Carga de piezas pesadas a altura de trabajo mediante grúas, polipastos o rodillos desde arriba: la forma más natural de manejar piezas de fundición pesadas | Las piezas se colocan en una mesa de sujeción, lo cual resulta sencillo para piezas pequeñas y medianas; las piezas muy pesadas requieren una planificación cuidadosa de la elevación. |
| Manejo de virutas y líquido refrigerante | Las virutas se desplazan a lo largo del lecho; los lechos bien diseñados tienen una pendiente o cuentan con un sistema de transporte que retira las virutas de la zona de trabajo, pero es necesario diseñar un sistema de lavado. | La gravedad arrastra las virutas y el líquido refrigerante hacia abajo y lejos de la zona de corte de forma continua, lo que supone una ventaja estructural para la limpieza. |
| Soporte para piezas largas | Las piezas largas se apoyan en unos soportes a lo largo de la bancada; el control de la flexión es sencillo | Las piezas largas deben colocarse en voladizo o apilarse verticalmente, lo que complica la fijación. |
| Patrón de automatización | Se adapta al flujo en línea: las piezas llegan por cintas transportadoras, se someten al proceso de brochado y salen siguiendo una línea de producción recta | Se adapta a los patrones de torreta y lanzadera: las mesas indexadoras permiten que las estaciones carguen, brochen y descarguen en tiempos superpuestos |
Consulta la tabla con la pieza en la mano y, por lo general, la decisión sale sola. Las articulaciones de dirección y las piezas fundidas del chasis se adaptan mejor a la logística de carga horizontal; las palancas pequeñas, las horquillas y los componentes de la bomba se adaptan mejor al espacio reducido y a la automatización con torreta de la disposición vertical. Para ver la otra configuración a la misma profundidad, consulta nuestro Guía completa sobre la máquina de brochado vertical — Muchas plantas utilizan ambos sistemas, asignando cada uno a las partes que mejor sabe gestionar.
Tipos de máquinas de brochado horizontal
Máquinas de brochado interno horizontales son la columna vertebral de esta categoría. La pieza se sujeta en el cabezal de la bancada, y el carro tira de una brocha a través del orificio piloto a lo largo del eje de la bancada; es la máquina estándar para chaveteros internos, estrías y dentados, orificios poligonales y orificios perfilados en engranajes, ruedas dentadas, cubos, poleas y componentes de bombas. Dado que el brochado por tracción somete a la herramienta a tensión, las brochas largas y delgadas necesarias para orificios profundos y estrías largas resultan más seguras en esta configuración. Nuestra máquina de brochado interna horizontal En esta página se detalla la configuración, y la gama completa se encuentra en nuestra máquina de brochado horizontal páginas de productos. Este mismo diseño se lleva al extremo en el caso de los tubos y cañones largos —con características situadas en lo más profundo de un interior que abarca muchos diámetros—; nuestro brochado de cilindros Este caso cubre ese extremo del rango.
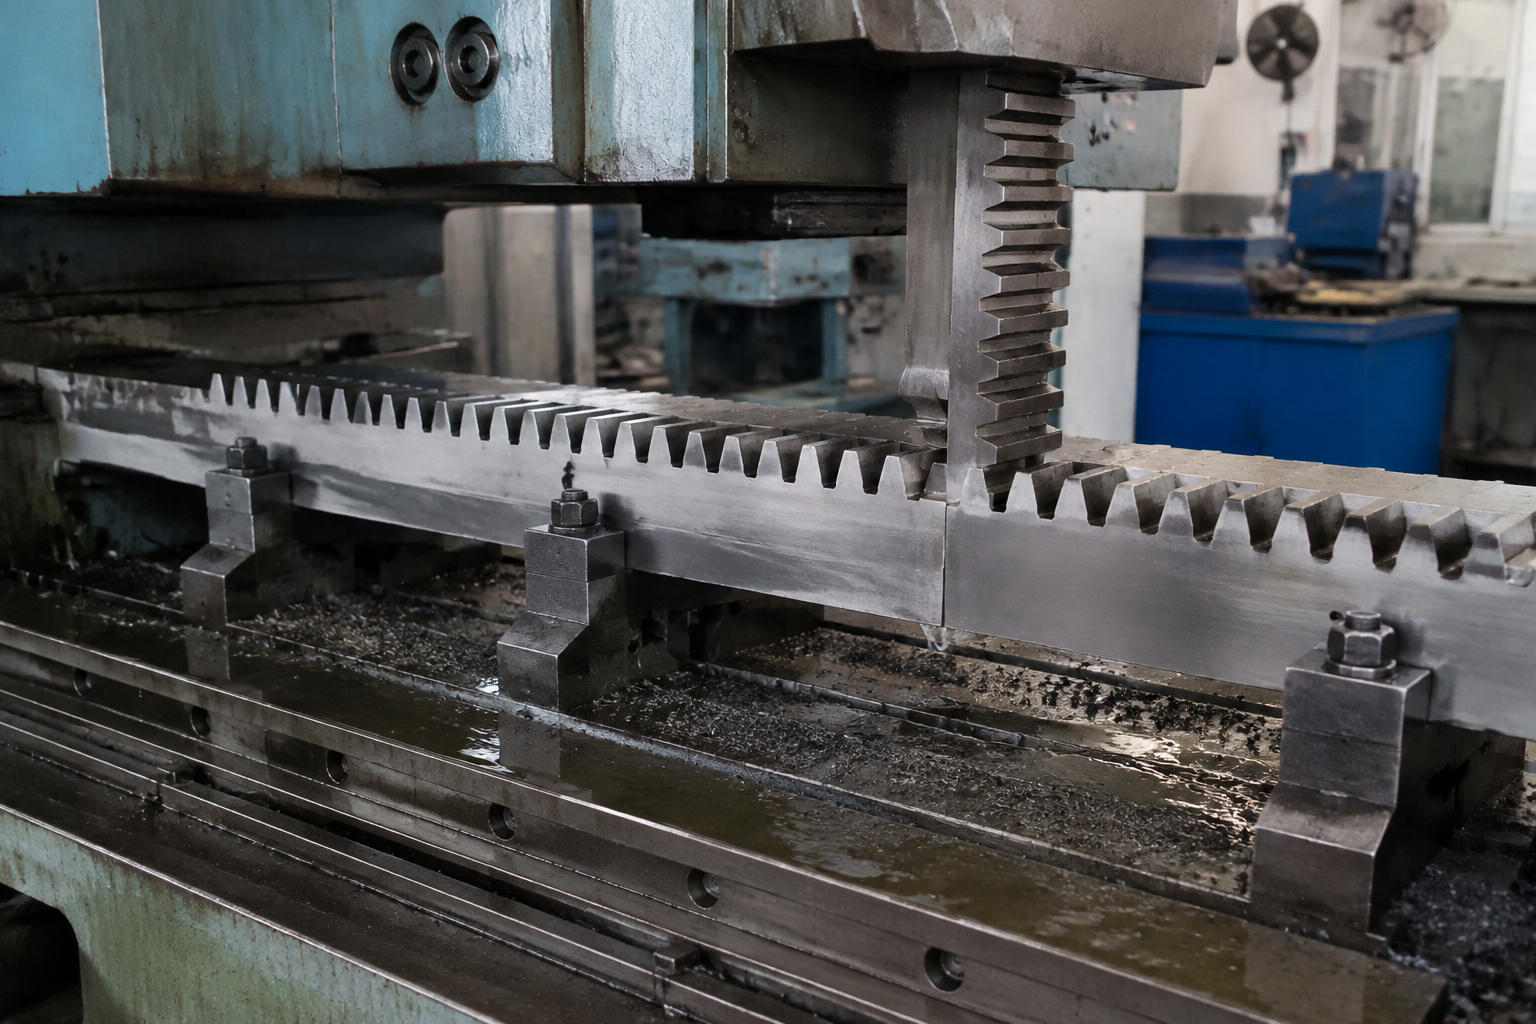
Máquinas de brochado horizontal montar la brocha en el émbolo y hacerla pasar por el exterior de una pieza sujeta con abrazaderas —superficies planas, escalones, colas de milano y contornos en piezas demasiado grandes o largas para una envolvente vertical—. Las bancadas largas convierten a esta máquina en la opción ideal para formas de sección constante: cremalleras, soportes largos y perfiles que recorren toda la longitud de una pieza fundida. La máquina horizontal es la opción adecuada para aquellos trabajos en los que la longitud de la pieza, la dirección de carga o la disposición de la línea exigen una orientación horizontal en lugar de vertical.
Máquinas de brocado continuo (tipo cadena) representan el extremo de rendimiento del concepto horizontal: los broches permanecen fijos mientras que las piezas de trabajo, sujetas en sus soportes, se desplazan por una cadena sin fin a su paso, de modo que la carga y descarga se solapan con el corte y la línea nunca se detiene. Las piezas pequeñas y medianas en volúmenes muy elevados —horquillas de palanca, extremos de eslabones, pequeñas almohadillas y piezas planas— constituyen la carga de trabajo clásica. La disposición en cadena convierte la debilidad histórica de la máquina horizontal (el espacio que ocupa) en una ventaja: una sola máquina continua sustituye a toda una batería de máquinas de una sola carrera. Consulte nuestro máquina de brochado continuo Lee el artículo para conocer todos los detalles.
¿Qué piezas forman parte de una máquina horizontal?
Los perfiles de tres partes indican la disposición horizontal.
Piezas que requieren carreras largas. Las estrías internas largas, las ranuras de chaveta profundas y los orificios de varios diámetros requieren brochas largas, y una brocha larga exige un recorrido amplio. Cuando la herramienta necesaria para realizar esa operación supera lo que una máquina vertical puede alojar y soportar, la bancada horizontal es la solución: la brocha se extiende a lo largo de toda su longitud, apoyada y guiada.
Piezas de gran tamaño y peso. Las piezas fundidas del chasis y la suspensión —juntas de dirección, brazos de control, travesaños— resultan incómodas de colocar en posición vertical, pero es más natural manipularlas en posición horizontal. En una máquina horizontal, la pieza descansa sobre localizadores de nivel, la fuerza de corte la empuja hacia su alojamiento, y las grúas aéreas o las cintas transportadoras de rodillos la suministran y la recogen en la dirección en la que las piezas pesadas prefieren moverse.
Piezas que alimentan una línea horizontal. Cuando las piezas circulan por una línea de transferencia a una altura fija —como ocurre en la mayoría de las líneas de transmisión y chasis de la industria automovilística—, una máquina horizontal recoge la pieza de la cinta transportadora, la corta y la hace pasar sin necesidad de elevación vertical. Ese movimiento ahorrado, multiplicado por el volumen total de piezas, se traduce en un ahorro real de dinero.
Estructura de la máquina: bancada, guías, émbolo y sistema de manipulación de brochas
Una máquina de brochado horizontal se basa en cuatro elementos estructurales cuya calidad determina toda la capacidad de soporte de la máquina.
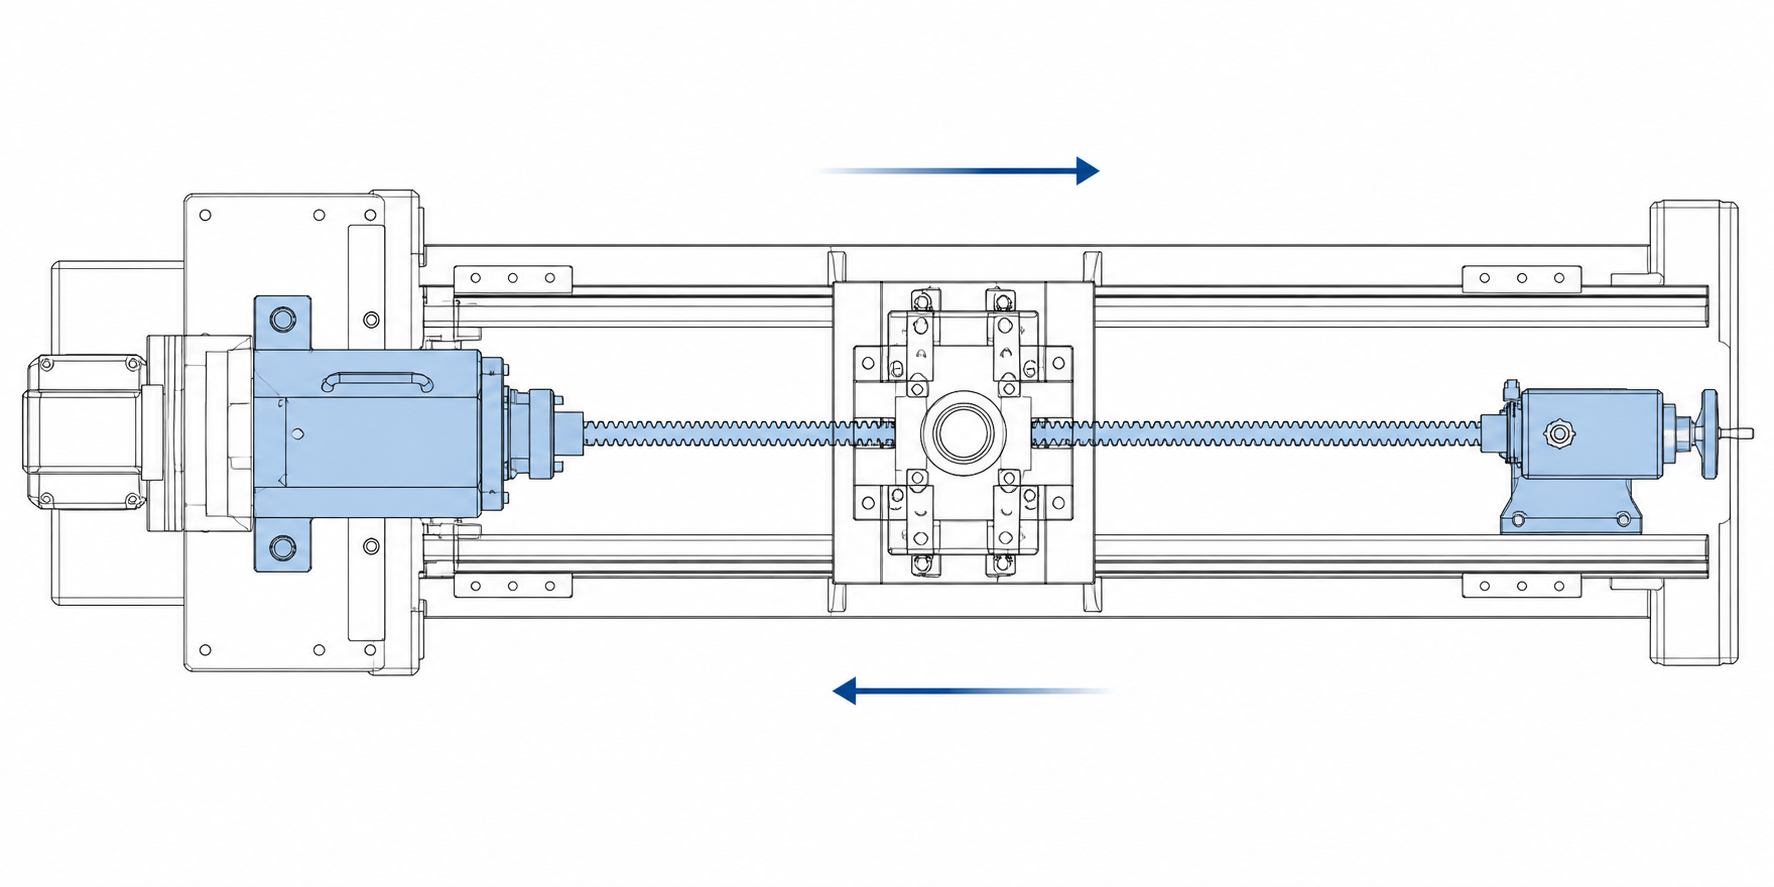
La cama y las vías. La bancada es una base larga y rígida —normalmente una pieza fundida acanalada o una estructura soldada— que soporta las guías del émbolo a lo largo de toda la carrera. La rigidez de la bancada marca el límite máximo de precisión: bajo la fuerza de corte máxima, las guías deben mantener recto el recorrido del émbolo, ya que cualquier desviación en su recorrido se imprime directamente en la pieza. En el mecanizado interior, la bancada soporta la fuerza de tracción sin deformarse; en el mecanizado exterior, las guías constituyen la propia trayectoria de la herramienta.
El émbolo (corredera principal). El pistón sujeta y desplaza la brocha. Los pistones hidráulicos siguen siendo el estándar del sector para aplicar una fuerza suave y controlable con cargas pesadas; las correderas servoaccionadas se utilizan cuando los perfiles de carrera programables lo justifican. El cilindro soporta toda la fuerza de tracción del corte —que oscila entre unas pocas toneladas en máquinas internas pequeñas y muchas decenas de toneladas en grandes máquinas de producción— y la transmite a la bancada a través de las guías.
El acoplamiento de brocha y el cabezal de cambio rápido. El acoplamiento situado en la cara del pistón sujeta el extremo de tracción de la brocha. Las máquinas de producción utilizan cada vez más acoplamientos de cambio rápido, por lo que la brocha se cambia de una pieza a otra en cuestión de minutos sin necesidad de volver a ajustar la alineación, algo esencial cuando una misma máquina produce varias referencias de piezas. Los dispositivos de arranque y los casquillos guía siguen la misma lógica de cambio.
Soporte de la pieza de trabajo y soporte de la brocha. Los soportes de trabajo y los topes traseros de tipo cola sujetan el dispositivo frente a las fuerzas de tracción; los elevadores de brochas, los rodillos y las cunas sostienen la longitud libre de la herramienta durante la entrada, el corte y el retorno, evitando que las brochas largas se comben o se rayen durante su manipulación. Alrededor de los elementos centrales se encuentran el sistema de refrigeración, el transportador de virutas y las protecciones: la gestión de las virutas a lo largo de una bancada horizontal es una cuestión de ingeniería, no un aspecto secundario.
Cómo especificar una máquina de brochado horizontal
La especificación es una secuencia; sigue estos cuatro parámetros en orden y la máquina se definirá por sí misma.
1. Accidente cerebrovascular. Empieza por la pieza: la longitud de corte, más los espacios libres de aproximación y retirada del brocha, más el espacio necesario para retirar la pieza terminada de la herramienta. La cifra real viene determinada por la longitud de la brocha, no por la longitud de la pieza. Subestimar la carrera es el error clásico de quien compra por primera vez: una máquina que hoy encaja perfectamente no tendrá espacio para una brocha más larga en el futuro.
2. Fuerza (tonelaje). La máquina debe pasar la brocha del peor caso por el material del peor caso a una velocidad productiva. La fuerza viene determinada por la anchura de la viruta, el avance por diente, el número de dientes que cortan simultáneamente, el material de la pieza de trabajo y el grado de desgaste en el momento del reafilado, y no por una regla empírica. Analizamos los cálculos en Cómo calcular la capacidad de carga de una máquina de brochado; hazlo antes de comprar, porque un error en la capacidad de carga es lo que más cuesta.
3. Ajuste de la longitud del brocha. Además de la carrera, la máquina debe poder alojar físicamente la herramienta: la altura de acoplamiento y la longitud de la bancada deben permitir que la brocha completa —incluidos el extremo de tracción y el piloto de inicio— pase a lo largo de todo el recorrido. Las piezas con estrías largas y agujeros profundos requieren brochas que se miden en metros; comprueba el espacio disponible con respecto al plano de la herramienta, no al del componente.
4. Dirección de carga y sujeción de la pieza. Decide cómo llega la pieza: mediante grúa desde arriba, mediante rodillo desde un lateral, mediante robot o a mano. La solución de carga determina la altura del dispositivo de sujeción, las aberturas de protección y la interfaz de automatización, y resuelve la cuestión del diseño: si tu solución de manipulación es una grúa aérea a altura de trabajo, la solución de la máquina será horizontal. Para conocer el marco de decisión completo, consulta nuestra guía sobre Cómo elegir la máquina de brochado adecuada.
Tiempo de ciclo y automatización: flujo en línea frente a indexación por torreta
Las dos configuraciones se automatizan de forma diferente. Las máquinas verticales se automatizan mediante indexación: Una mesa giratoria o de vaivén va presentando las piezas a la máquina de corte de forma sucesiva y solapada: mientras una estación realiza el brochado, otra descarga y vuelve a cargar. Las máquinas horizontales se automatizan mediante el flujo: La pieza entra por un extremo, se coloca en su posición mediante un broche y sale hacia la siguiente operación, siguiendo la lógica de transporte de una línea de transferencia.
Ninguno de los dos sistemas es universalmente más rápido; cada uno destaca en su contexto. El indexado por torreta maximiza la utilización en espacios reducidos y se adapta a piezas pequeñas y medianas en grandes volúmenes. El flujo en línea es adecuado para piezas grandes y líneas integradas: una estación de brochado horizontal se integra en una línea de mecanizado como un paso más, a la misma altura de manipulación y sin movimiento vertical. Para las piezas fundidas de chasis que ya se transportan mediante rodillos o sistemas de manipulación aérea, puede ser el único modelo que se adapte sin necesidad de replantear el flujo de material.
Las máquinas de cadena continua llevan el concepto de producción en línea hasta el límite: la carga, el corte y la descarga se realizan simultáneamente, y el rendimiento viene determinado por la velocidad de la cadena, en lugar de por el ciclo de carrera. Esa es la estructura ideal cuando el reto radica en el volumen de piezas, y no en su tamaño.
Aplicaciones típicas
El volumen de trabajo que mantiene en funcionamiento a las máquinas de brochado horizontal en todo el mundo se concentra en unas pocas familias de piezas:
- Rótulas de dirección y piezas fundidas del chasis. Almohadillas contorneadas, superficies planas y caras de soportes en componentes de suspensión de gran tamaño: trabajos clásicos en superficies horizontales, en los que el tamaño de la pieza y la dirección de la carga coinciden con el trazado.
- Bielas. Las superficies de separación, los asientos de los pernos y los elementos adyacentes al orificio de las bielas se fresan en serie; nuestro brochado de bielas El caso práctico sigue una secuencia de producción real.
- Ejes con estrías externas. Las estrías largas, involutas y de flancos rectos de los ejes de transmisión y de la cadena cinemática requieren brochas y carreras que solo una bancada larga puede admitir.
- Engranajes, ruedas dentadas y bujes con formas internas. Las estrías internas, las ranuras de chaveta y los orificios poligonales en componentes rotativos de tamaño medio son el pan de cada día de las máquinas de mecanizado interno.
- Componentes de bombas y compresores. Asientos de chaveta y orificios perfilados en carcasas y rotores, en los que el calibrado en una sola pasada garantiza que las relaciones entre el orificio y los elementos característicos se mantengan uniformes en todo el lote.
- Piezas pequeñas de gran volumen en cadenas continuas. Horquillas de palanca, extremos de bielas, pequeñas superficies planas y almohadillas: piezas cuyo volumen, más que su tamaño, exige un diseño de cadena que nunca se detenga.
En toda la lista se mantiene la misma tendencia: el brochado es un proceso de gran volumen, y la máquina horizontal es la solución ideal para grandes volúmenes cuando la pieza es larga, pesada o se alimenta en línea. Cuando los volúmenes son moderados o la pieza es pequeña, estas mismas características suelen trasladarse a las máquinas verticales; ambos diseños son complementarios, no competidores.
Preguntas frecuentes
¿Cuándo es mejor optar por una máquina de brochado horizontal en lugar de una vertical?
Elige la configuración horizontal cuando se cumpla cualquiera de estas tres condiciones: la pieza requiere una brocha o una carrera más larga de lo que permite una envolvente vertical; la pieza de trabajo es pesada y se carga naturalmente desde arriba; o la operación debe integrarse en línea en un flujo horizontal de material. Elija la posición vertical cuando la pieza sea de tamaño pequeño a mediano, el espacio disponible sea reducido y la automatización mediante torreta indexable se adapte a su volumen de producción. Los resultados de corte son equivalentes: la decisión es de carácter logístico, no metalúrgico.
¿Qué piezas son las más adecuadas para el brochado horizontal?
Las familias principales son los ejes con estrías largas y las piezas con formas internas profundas (mecanizado interno de carrera larga), las piezas de chasis de gran tamaño fundidas, como las articulaciones de dirección y los brazos de control (piezas pesadas, carga horizontal), las bielas en series de producción, así como los engranajes, los cubos y los componentes de bombas con estrías internas o chaveteros. Para volúmenes muy elevados de piezas pequeñas, suele ser más adecuado recurrir a máquinas de cadena continua, que presentan una disposición horizontal.
¿Qué recorrido necesito?
La carrera viene determinada por la brocha, no por la pieza: el émbolo debe retirar la brocha completa —el piloto inicial, la longitud de corte y el extremo de salida— por completo de la pieza de trabajo. Calcúlese a partir del plano de la herramienta sumando la longitud de corte más los holguras de aproximación y retirada, y añádase un margen para la descarga de la pieza y futuras revisiones del brocha. Además, compruebe que la bancada y el acoplamiento admitan el brocha completo a lo largo de su recorrido, ya que la carrera por sí sola no garantiza el espacio libre para la herramienta.
¿Cuánto espacio en el suelo necesita una máquina de brochado horizontal?
Planifica una máquina larga y de baja altura: la longitud total abarca la carrera completa más el espacio para el brocha, el acoplamiento y el extremo de retorno; a continuación, añade el espacio libre de trabajo en el extremo de carga, el espacio para la manipulación del brocha a lo largo del lado y el acceso para el mantenimiento a ambos lados. La anchura se mantiene moderada: la disposición sacrifica superficie de suelo a cambio de altura del edificio, de modo que, mientras que una máquina vertical se extiende hacia arriba (o hacia abajo, en un foso), una máquina horizontal se extiende a lo largo del pasillo. Planifique el espacio total necesario, incluyendo la brocha y su equipo de manipulación, antes de decidir la ubicación en el plano de planta.
Cómo elegir tu máquina de brochado horizontal
La máquina de brochado horizontal es la herramienta adecuada cuando la pieza es larga, pesada o se alimenta en línea: cuando la brochadora necesita una bancada, la pieza de trabajo requiere un soporte nivelado o la línea de producción necesita una estación por la que las piezas pasen directamente. Especifique en orden los siguientes parámetros —carrera, fuerza, capacidad de alojamiento del brocha, dirección de carga— y la máquina resultante mantendrá su precisión y tiempo de ciclo durante toda la vida útil del programa de mecanizado.
Como fabricantes de máquinas de brochado horizontal para trabajos internos, de superficie y continuos, configuramos las máquinas en función de las piezas de los clientes, y no al revés. Descubre nuestra máquina de brochado horizontal páginas de productos, y si dispone de un plano de la pieza y de un volumen anual, envíelos a nuestro equipo de ingeniería: analizaremos las características, le recomendaremos la configuración y la carrera, realizaremos el cálculo de la fuerza junto con usted y le ofreceremos un presupuesto que incluya la máquina y el broche en un solo paquete.